Industrielle Öldampf-Absauganlagen – Hochentwickelte Filtrationslösungen für metallverarbeitende Betriebe

Fordern Sie ein kostenloses Angebot an

Unser Vertreter wird Sie in Kürze kontaktieren.
E-Mail
Name
Unternehmensname
Nachricht
0/1000

industrieller Ölnebelabscheider

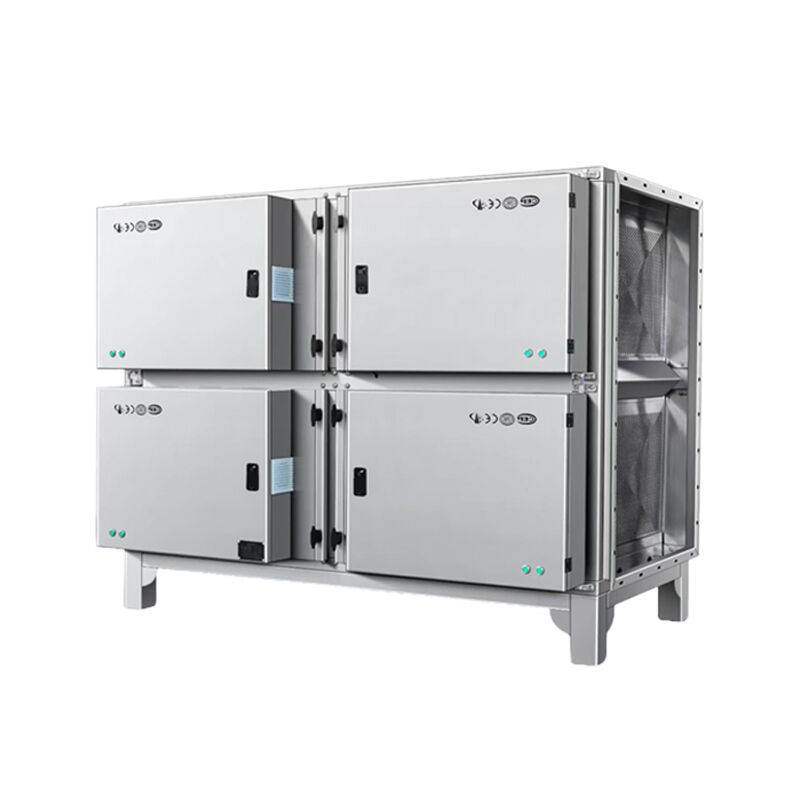
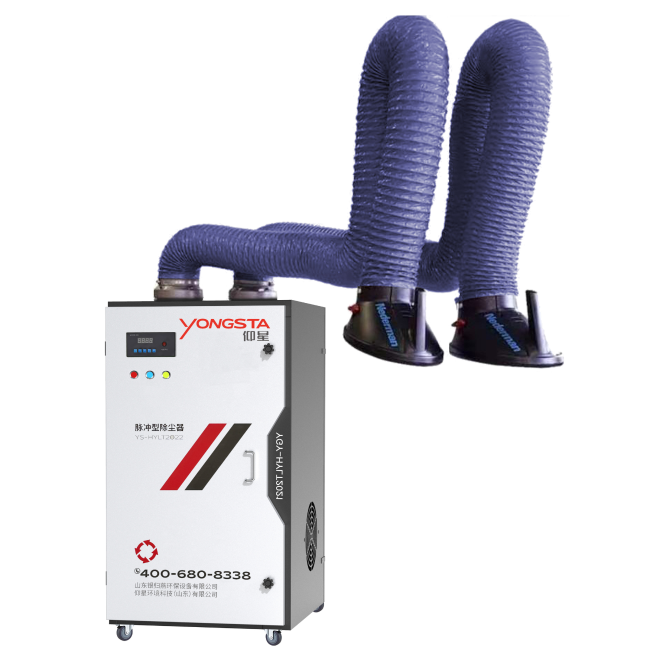
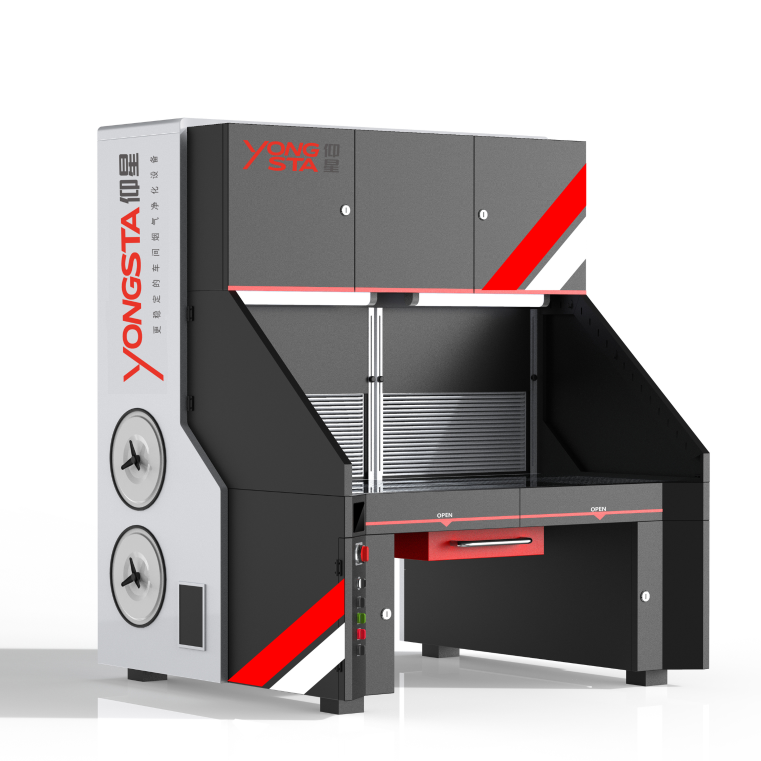
Ein industrieller Ölnebelabscheider stellt ein kritisches Gerät dar, das speziell zur Erfassung und Filterung luftgetragener Öltröpfchen konzipiert ist, die während metallverarbeitender und fertigender Prozesse entstehen. Diese Systeme begegnen der anhaltenden Herausforderung der Ölnebelkontamination, die auftritt, wenn Schneidflüssigkeiten, Schmierstoffe und Kühlflüssigkeiten bei Hochgeschwindigkeitsmaschinenoperationen eingesetzt werden. Die Hauptfunktion eines industriellen Ölnebelabscheiders besteht darin, verunreinigte Luft durch spezialisierte Filtermedien zu saugen, wodurch Öltröpfchen vom Luftstrom getrennt und saubere Luft in die Arbeitsumgebung zurückgeführt wird. Moderne industrielle Ölnebelabscheider nutzen eine mehrstufige Filtersystemtechnologie, die mechanische Abscheidung mit Koaleszenzfilterung kombiniert, um Abscheideeffizienzen von über 99 Prozent für Partikel bis hin zu einer Größe von 0,3 Mikrometern zu erreichen. Die technologische Architektur dieser Systeme umfasst typischerweise einen leistungsstarken radialen Ventilator, der Unterdruck erzeugt und ölhaltige Luft über Einlasskanäle ansaugt, die sich in unmittelbarer Nähe der Ölnebel-Entstehungsquelle befinden. Sobald die verunreinigte Luft erfasst ist, strömt sie durch primäre Prallfilter, bei denen größere Tröpfchen mit dem Filtermedium kollidieren und zu größeren Massen koaleszieren, die dann durch Schwerkraft abfließen. In sekundären Filterstufen kommen hochwirksame Koaleszenzfilter zum Einsatz, die aus speziellen synthetischen Fasern bestehen und submikrongroße Partikel durch eine Kombination aus Interzeption, Prallabscheidung und Diffusion erfassen. Anwendungen für industrielle Ölnebelabscheidersysteme erstrecken sich über zahlreiche Fertigungssektoren, darunter CNC-Bearbeitungszentren, Schleifprozesse, Zahnradfräsanlagen, Honmaschinen sowie automatisierte Fertigungslinien, bei denen metallverarbeitende Flüssigkeiten kontinuierlich eingesetzt werden. Diese Abscheider sind unverzichtbar in der Herstellung von Automobilkomponenten, der Fertigung von Luft- und Raumfahrtteilen, der Produktion medizinischer Geräte sowie in allgemeinen Maschinenwerkstätten, wo Gesundheit der Beschäftigten und Lebensdauer der Maschinen von einer sauberen Luftqualität abhängen. Der industrielle Ölnebelabscheider erfüllt zudem entscheidende Aufgaben bei der Einhaltung arbeitsschutzrechtlicher Vorschriften, die die Exposition der Beschäftigten gegenüber Ölnebelkonzentrationen begrenzen, und schützt gleichzeitig wertvolle Maschinen vor den schädlichen Auswirkungen einer Ölansammlung auf elektronische Komponenten und präzise Oberflächen.

Beliebte Produkte

Der Einsatz eines industriellen Ölnebelabscheiders führt über mehrere praktische Wege zu unmittelbaren und messbaren Verbesserungen der Fertigungsprozesse. Der bedeutendste Vorteil liegt im Schutz der Gesundheit der Beschäftigten durch die Entfernung schädlicher Ölpfartikel aus den Atemzonen, wodurch Atemwegsreizungen, Hautkontakt mit Ölen sowie langfristige Risiken einer dauerhaften Inhalation von Aerosolen aus Kühlschmierstoffen direkt reduziert werden. Die Beschäftigten klagen seltener über ölige Rückstände auf Haut und Kleidung, was zu einer verbesserten Stimmung und geringeren Fehlzeiten aufgrund respiratorischer Beschwerden führt. Über den Gesundheitsschutz hinaus reduziert ein industrieller Ölnebelabscheider den Wartungsaufwand in der Anlage erheblich, indem verhindert wird, dass Ölnebel sich auf Böden, Wänden, Geräteoberflächen und Leuchten absetzt. Durch die Beseitigung dieser ölig-filmbildenden Ablagerungen verringern sich die Reinigungshäufigkeit, Rutsch- und Sturzgefahren sowie die Kosten für Reinigungsmittel und -personal. Das System verlängert zudem die Betriebslebensdauer teurer Fertigungsanlagen, da es Ölanlagerungen an elektrischen Komponenten, Schaltpulten und empfindlichen Messgeräten verhindert, die sonst zu Fehlfunktionen, Kurzschlüssen und vorzeitigem Ausfall führen können. Betriebe mit einem industriellen Ölnebelabscheider berichten typischerweise über deutliche Senkungen des Kühlschmierstoffverbrauchs, da das abgeschiedene Öl wieder in die Maschinensumpfsysteme zurückgeführt wird, anstatt durch Verdunstung oder Verbreitung im gesamten Betrieb verloren zu gehen. Allein diese Funktion der Kühlschmierstoffrückgewinnung rechtfertigt die Investition häufig bereits durch Einsparungen bei den Beschaffungskosten für Flüssigkeiten und geringeren Entsorgungsaufwand für erschöpfte Kühlschmierstoffe. Ein weiterer praktischer Vorteil ist die Energieeffizienz: Moderne industrielle Ölnebelabscheider sind mit Drehzahlreglern und optimierten Luftströmungsmustern ausgestattet, die den Energieverbrauch minimieren, ohne die Wirksamkeit der Abscheidung einzuschränken. Die Systeme arbeiten leiser als ältere Lüftungslösungen und tragen so zu einem angenehmeren Arbeitsumfeld bei, das Konzentration und Kommunikation innerhalb der Produktionsmannschaften unterstützt. Die flexible Installation ermöglicht es, einen industriellen Ölnebelabscheider entweder für einzelne Maschinen oder für mehrere Arbeitsstationen über zentrale Kanalisationen einzusetzen – eine Anpassung an bestehende Hallenlayouts und Produktionsanforderungen. Auch die Compliance-Vorteile sind von großer Bedeutung: Solche Systeme unterstützen Hersteller dabei, die zulässigen Expositionsgrenzwerte der OSHA für Ölnebel einzuhalten, Umweltvorschriften bezüglich Luftemissionen zu erfüllen und Nachweis über die gebotene Sorgfalt bei der Gewährleistung sicherer Arbeitsbedingungen zu führen. Der industrielle Ölnebelabscheider verbessert zudem die Produktqualität, indem er das Risiko einer Ölkontamination an fertigen Teilen senkt – eine Kontamination, die nachfolgende Beschichtungsprozesse, Montagevorgänge oder die Endproduktleistung beeinträchtigen könnte. Betriebe berichten von einer verbesserten Sichtbarkeit in den Produktionsbereichen nach Beseitigung des Ölnebels, was sowohl die Arbeitssicherheit erhöht als auch eine bessere Qualitätsprüfung ermöglicht. Die Amortisationszeit für einen industriellen Ölnebelabscheider liegt typischerweise bei zwei bis drei Jahren und ergibt sich aus kombinierten Einsparungen bei Wartung, Kühlschmierstoffkosten, geringeren Versicherungsansprüchen sowie gesteigerter Produktivität gesünderer Beschäftigter in saubereren Arbeitsumgebungen.

Praktische Tipps

Das F&E-Team von Yongsta erhält drei Patente für Staubentfernungstechnologien und übernimmt damit die Innovationsführung in der Branche

09

Apr

Das F&E-Team von Yongsta erhält drei Patente für Staubentfernungstechnologien und übernimmt damit die Innovationsführung in der Branche

MEHR ANZEIGEN
Yongsta kooperiert mit TÜV für die ATEX-Explosionsschutz-Zertifizierung; explosionsgeschützter Staubabscheider wird bald auf den Markt kommen

09

Apr

Yongsta kooperiert mit TÜV für die ATEX-Explosionsschutz-Zertifizierung; explosionsgeschützter Staubabscheider wird bald auf den Markt kommen

MEHR ANZEIGEN
Stärkung der Benchmark-Fertigung! Der Patronen-Staubabscheider von Yongsta unterstützt die Staubentfernungsumrüstung im Transformatorwerk China von Siemens und erhält hohe Anerkennung

09

Apr

Stärkung der Benchmark-Fertigung! Der Patronen-Staubabscheider von Yongsta unterstützt die Staubentfernungsumrüstung im Transformatorwerk China von Siemens und erhält hohe Anerkennung

MEHR ANZEIGEN

Fordern Sie ein kostenloses Angebot an

Unser Vertreter wird Sie in Kürze kontaktieren.
E-Mail
Name
Unternehmensname
Nachricht
0/1000

industrieller Ölnebelabscheider

Fortgeschrittene mehrstufige Filtrationstechnologie gewährleistet maximale Abscheideeffizienz

Fortgeschrittene mehrstufige Filtrationstechnologie gewährleistet maximale Abscheideeffizienz

Das Filtersystem innerhalb eines industriellen Ölnebelabscheiders basiert auf ausgeklügelten ingenieurtechnischen Prinzipien, die es von einfachen Lüftungsansätzen unterscheiden. Im Kern dieser Technologie steht eine sorgfältig konzipierte Abfolge von Filterstufen, wobei jede Stufe gezielt bestimmte Partikelgrößenbereiche anspricht, um eine umfassende Entfernung von Ölverunreinigungen zu gewährleisten. Die erste Stufe nutzt die Trägheitsabscheidung: Die kontaminierte Luft tritt in eine speziell gestaltete Kammer ein, die rasche Richtungsänderungen erzwingt; dadurch werden schwerere Öltröpfchen durch Zentrifugalkraft und Aufprall auf Sammelflächen von der Luftströmung getrennt. Diese mechanische Vorabscheidung entfernt den Großteil der größeren Partikel – typischerweise jene über 10 Mikrometer – und entlastet damit die nachgeschalteten Filter, wodurch deren Standzeit verlängert wird. Die zweite Stufe setzt primäre Koaleszenzfilter ein, die aus Schichten zunehmend feinerer synthetischer Fasern in einer Gradientendichte-Anordnung bestehen. Während die ölbeladene Luft diese Fasern durchströmt, treffen Untermikron-Tröpfchen auf das Filtermedium und verschmelzen durch Koaleszenz mit anderen eingefangenen Tröpfchen zu größeren Flüssigkeitsmassen, die unter Schwerkraft nach unten in Auffangbehälter abfließen. Dieser Koaleszenzprozess erweist sich als außerordentlich effektiv für Partikel im Größenbereich von 1 bis 10 Mikrometern, die die schwierigste Fraktion zur Abscheidung darstellen. Die letzte Filterstufe eines leistungsstarken industriellen Ölnebelabscheiders besteht aus HEPA-tauglichem oder nahezu HEPA-tauglichem Filtermedium, das Partikel bis zu einer Größe von 0,3 Mikrometern mit einer Effizienz von über 99,97 Prozent zurückhält. Diese Filterleistung adressiert die feinsten Öl-Aerosole, die aufgrund ihrer Fähigkeit, tief in das Atemsystem einzudringen, das höchste gesundheitliche Risiko darstellen. Der mehrstufige Ansatz bietet mehrere entscheidende Vorteile gegenüber Einzelstufensystemen: Durch die Verteilung der Filterlast auf mehrere Medientypen – jeweils optimiert für spezifische Partikelgrößenbereiche – erreicht der industrielle Ölnebelabscheider eine höhere Gesamteffizienz bei gleichzeitig geringerem Druckverlust und geringerem Energieverbrauch. Das gestufte Design bietet zudem Redundanz, sodass bei eingeschränkter Leistung einer Stufe die nachfolgenden Stufen weiterhin Schutz gewährleisten. Die Wartung wird kostengünstiger, da Vorfilter, die den Großteil der Verunreinigung aufnehmen, häufiger und zu geringeren Kosten gewartet oder ausgetauscht werden können, während teure Endfilter unter saubereren Bedingungen arbeiten und deutlich länger halten. Moderne industrielle Ölnebelabscheider-Systeme integrieren eine Differenzdrucküberwachung über jede Filterstufe hinweg, die Echtzeit-Rückmeldungen zum Filterzustand liefert und eine vorausschauende Wartungsplanung ermöglicht – dies verhindert unerwartete Ausfälle und gewährleistet über den gesamten Wartungsintervall hinweg eine konstante Leistung.
Intelligente Luftstrom-Management-Systeme optimieren die Leistung und minimieren gleichzeitig den Energieverbrauch

Intelligente Luftstrom-Management-Systeme optimieren die Leistung und minimieren gleichzeitig den Energieverbrauch

Die betriebliche Effizienz eines industriellen Ölnebelabscheiders hängt entscheidend davon ab, wie effektiv er die Luftströmung von der Erfassung über die Filtration bis zur Abluftführung steuert. Hochentwickelte Systeme verfügen über frequenzgesteuerte Antriebe, die die Gebläsedrehzahl automatisch an die aktuelle Nachfrage anpassen: Sie senken den Energieverbrauch während Phasen geringerer Nebelerzeugung und steigern die Leistung bei intensiverer Produktion. Diese intelligente Regelung stellt eine deutliche Verbesserung gegenüber festdrehzahlgesteuerten Systemen dar, die unabhängig vom tatsächlichen Bedarf kontinuierlich mit maximaler Leistung laufen – was zu Energieverschwendung und unnötigem Lärm führt. Das Luftstromkonzept innerhalb eines industriellen Ölnebelabscheiders beginnt mit strategisch platzierten Erfassungshauben oder Einlassöffnungen, die so nah wie möglich an den Nebelquellen angeordnet sind, um die Erfassungseffizienz zu maximieren und das zu verarbeitende Luftvolumen insgesamt zu minimieren. Bei der Konstruktion der Erfassungshauben wird die Geschwindigkeit und Flugbahn der beim Zerspanen freigesetzten Öltröpfchen berücksichtigt; die Einlässe werden so positioniert, dass sie diese Partikel erfassen, bevor sie sich im allgemeinen Arbeitsraum verteilen. Moderne Einlasskonfigurationen industrieller Ölnebelabscheider werden heute mithilfe von Strömungssimulationen (Computational Fluid Dynamics, CFD) optimiert, um Geometrie und Position der Hauben so auszulegen, dass die maximale Erfassung bei minimalen Luftstromanforderungen erreicht wird. Nach der Erfassung strömt die kontaminierte Luft durch Rohrleitungen, deren Dimensionierung auf Transportgeschwindigkeiten ausgelegt ist, die ein Absetzen der Öltröpfchen verhindern, ohne jedoch übermäßige Druckverluste zu verursachen, die den Energiebedarf des Gebläses erhöhen würden. Das Gehäuse des industriellen Ölnebelabscheiders selbst weist eine sorgfältig konstruierte innere Geometrie auf, die eine gleichmäßige Luftverteilung über das Filtermedium gewährleistet und Kanalisierungseffekte oder Kurzschlüsse vermeidet, die die Filtrationseffizienz mindern würden. Leitbleche, Diffusorschirme und Expansionskammern arbeiten zusammen, um die turbulente Einströmung in laminare Strömungsverhältnisse umzuwandeln, die für die Filtration ideal sind, sodass sämtliche Luft tatsächlich durch das Filtermedium strömt und nicht alternative Wege mit geringstem Widerstand sucht. Die Führung der Abluft stellt einen weiteren kritischen Aspekt dar: Hier stehen Optionen zur Verfügung, die gefilterte Luft wieder in die Produktionsstätte einzuleiten, um Heiz- oder Kühlenergie zurückzugewinnen, oder sie nach außen abzuführen, wenn dies durch Prozessanforderungen oder gesetzliche Vorschriften vorgegeben ist. Bei der Auswahl des Gebläses für den industriellen Ölnebelabscheider wird ein Ausgleich zwischen den statischen Druckanforderungen und dem erforderlichen Luftstrom hergestellt; Rückwärtsgeneigte oder Profilflügel-Gebläse bieten eine deutlich höhere Effizienz als ältere Radialflügel-Ausführungen. Schalldämmmaßnahmen – darunter Schwingungsisolationslager, akustische Dämmung sowie Abluft-Schalldämpfer – gewährleisten, dass der industrielle Ölnebelabscheider leise genug arbeitet, um direkt in Produktionsbereichen installiert werden zu können, ohne störenden Lärm zu verursachen oder Gehörschutz zu erfordern. Überwachungssysteme erfassen zentrale Leistungsparameter wie Luftstromrate, Filterdruckverlust und Motorstrom und liefern den Betreibern handlungsorientierte Daten zur Optimierung der Anlagenleistung sowie zur geplanten Wartung – noch bevor Probleme die Produktion beeinträchtigen.
Flexible Installationsmöglichkeiten und skalierbare Konfigurationen passen sich unterschiedlichen Fertigungsumgebungen an

Flexible Installationsmöglichkeiten und skalierbare Konfigurationen passen sich unterschiedlichen Fertigungsumgebungen an

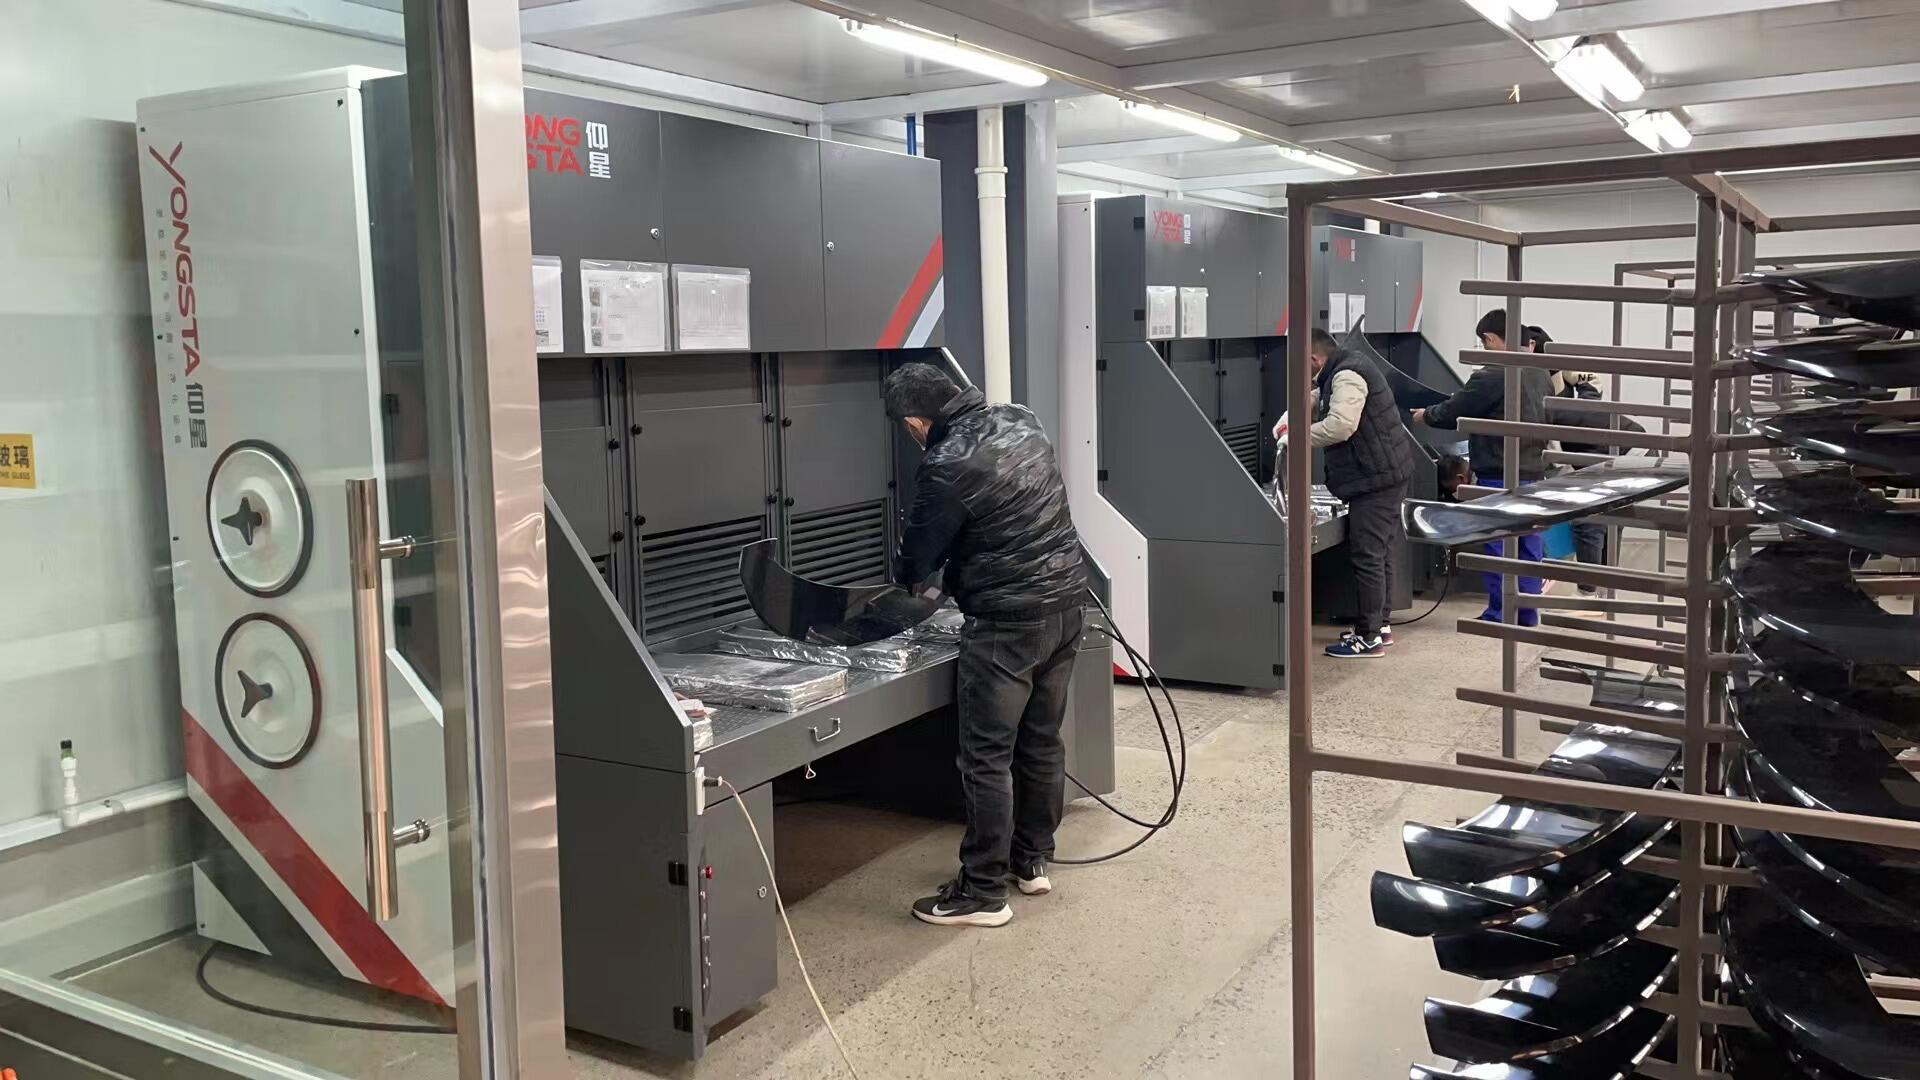
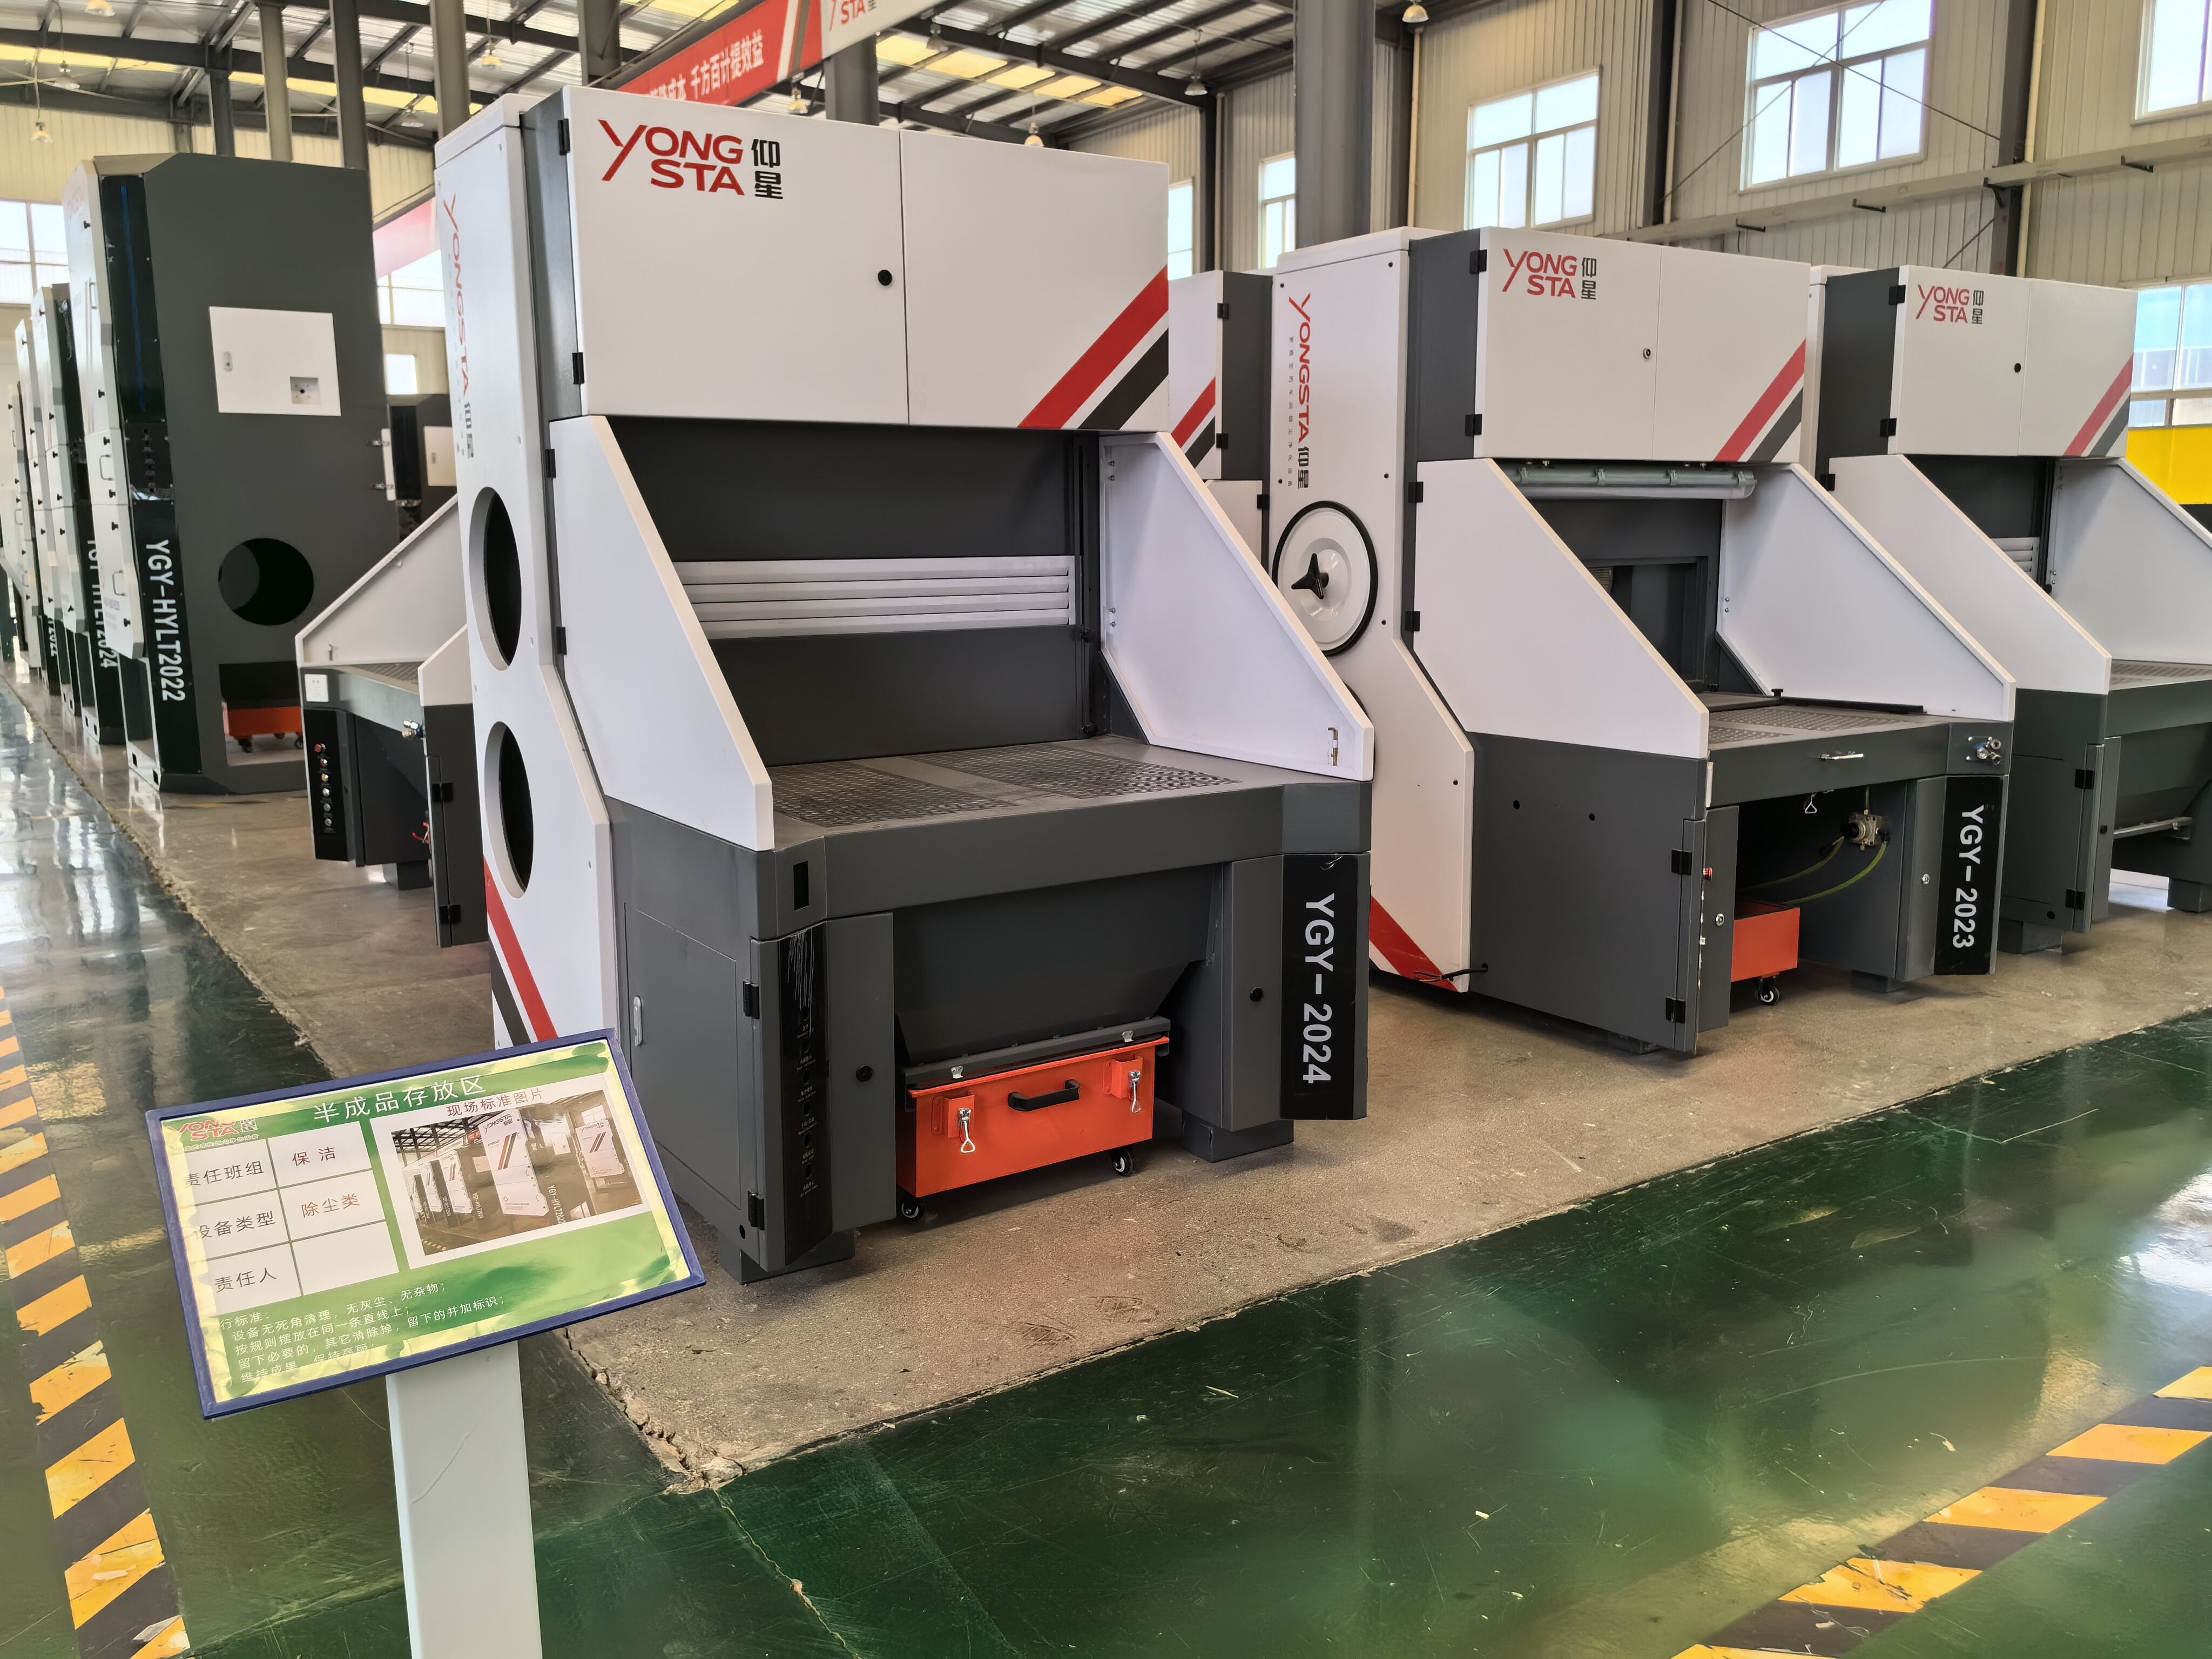
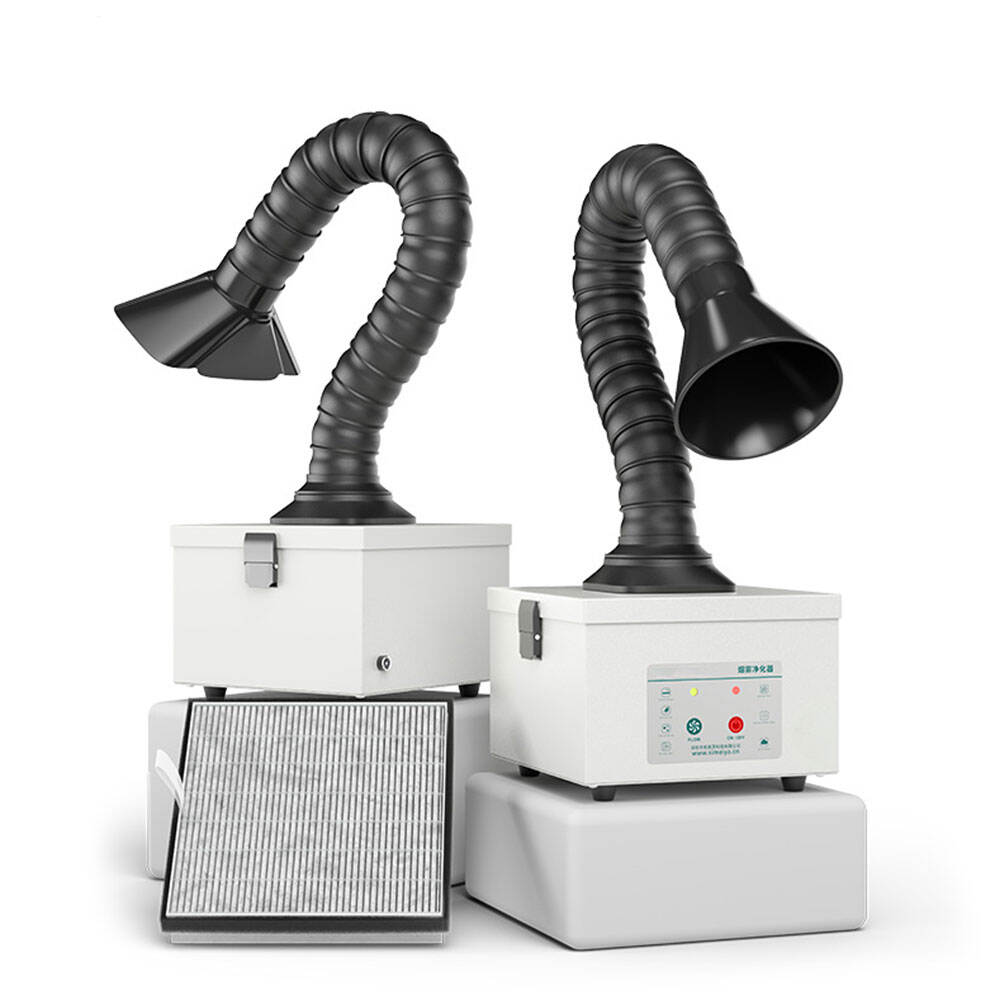
Fertigungsstätten stehen vor stark unterschiedlichen Anforderungen an die Öldampfkontrolle, die sich aus Faktoren wie Produktionsvolumen, Maschinentypen, Anlagenlayout und bestehender Infrastruktur ergeben. Angesichts dieser Vielfalt bieten moderne industrielle Öldampfsammelsysteme eine bemerkenswerte Flexibilität bei Konfiguration und Installationsansätzen, sodass nahezu jede Anwendungssituation berücksichtigt werden kann. Eigenständige Geräte, die für den Einsatz an einzelnen Maschinen konzipiert sind, stellen den einfachsten Implementierungsweg dar: Sie werden direkt an einer einzelnen CNC-Maschine, einem Schleifgerät oder anderen dampfbildenden Maschinen angebracht oder in unmittelbarer Nähe installiert. Diese kompakten industriellen Öldampfsammelgeräte erfordern nur geringen Installationsaufwand; häufig erfolgt der Anschluss über flexible Kanalzüge an die Maschinenverkleidung, wobei das Sammelgerät entweder auf dem Fabrikboden steht oder zur optimalen Nutzung wertvollen Bodenplatzes an der Decke montiert wird. Für Betriebe mit mehreren Maschinen in unmittelbarer Nähe bieten zentrale industrielle Öldampfsammelsysteme wirtschaftliche Vorteile, indem sie mehrere Arbeitsplätze über ein Kanalnetz versorgen, das an einer einzigen, leistungsstärkeren Sammeleinheit zusammenläuft. Dieser Ansatz senkt die Gerätekosten im Vergleich zu mehreren eigenständigen Einheiten und vereinfacht die Wartung, da Filterwechsel und Servicearbeiten an einer zentralen Stelle durchgeführt werden können. Das Kanalnetz für zentrale Systeme erfordert eine sorgfältige ingenieurmäßige Planung, um den Luftstrom in allen Zweigen auszugleichen: So wird sichergestellt, dass an jeder Maschine eine ausreichende Erfassungsgeschwindigkeit erreicht wird, ohne jedoch unzulässige Druckverluste zu verursachen, die die Leistung beeinträchtigen oder den Energieverbrauch erhöhen würden. Modulare industrielle Öldampfsammelkonstruktionen ermöglichen eine Kapazitätserweiterung im Zuge des Produktionswachstums: So können Betriebe mit einer Basisausstattung starten und bei Inbetriebnahme weiterer Maschinen zusätzliche Filtermodule hinzufügen oder die Lüfterleistung steigern. Diese Skalierbarkeit schützt die anfängliche Investition und bietet gleichzeitig einen klaren Upgrade-Pfad, der den Austausch ganzer Systeme bei geänderten Anforderungen vermeidet. Die Installationsflexibilität erstreckt sich auch auf die Montageoptionen: Industrielle Öldampfsammelgeräte sind als bodenstehende, wandmontierte oder deckenaufgehängte Ausführungen erhältlich, um sich an verfügbaren Platz und bauliche Gegebenheiten anzupassen. Eine weitere Option stellt die Außenaufstellung dar – etwa für Betriebe mit begrenztem Raum im Inneren – wobei wetterfeste Gehäuse die Komponenten vor Umwelteinflüssen schützen, ohne die volle Funktionalität einzubüßen. Das industrielle Öldampfsammelgerät kann entweder in bestehende Gebäude-Lüftungssysteme integriert oder unabhängig betrieben werden, je nach HVAC-Konzept und Luftqualitätszielen. Durch die Möglichkeit der Steuerungsintegration lässt sich das industrielle Öldampfsammelgerät mit den SPS-Systemen der Maschinen verbinden, sodass es automatisch mit dem Maschinenbetrieb startet und stoppt – unnötige Laufzeiten und Energieverschwendung werden so vermieden. Fernüberwachungsoptionen ermöglichen es Betrieben, die Leistung mehrerer industrieller Öldampfsammelgeräte zentral zu verfolgen, Wartungsbedarf frühzeitig zu erkennen und den Betrieb der gesamten Geräteflotte optimal zu steuern. Explosionsgeschützte Ausführungen richten sich an Anwendungen mit brennbaren Kühlmitteln oder den Einsatz in klassifizierten explosionsgefährdeten Bereichen; sie beinhalten entsprechende elektrische Komponenten sowie Konstruktionsmaterialien, die alle geltenden Sicherheitsstandards erfüllen. Die Anpassungsfähigkeit industrieller Öldampfsammelsysteme gewährleistet, dass – ob ein Betrieb eine einzelne manuelle Maschine oder eine vollautomatisierte Fertigungslinie mit Dutzenden von CNC-Zentren betreibt – stets eine geeignete Lösung zur Verfügung steht, die eine wirksame Dampfkontrolle gewährleistet, ohne dass Umbauten an der Anlage oder Produktionsunterbrechungen während der Installation erforderlich sind.

Fordern Sie ein kostenloses Angebot an

Unser Vertreter wird Sie in Kürze kontaktieren.
E-Mail
Name
Unternehmensname
Nachricht
0/1000
e-Mail zumAnfang