Sistemi industriali di raccolta della nebbia d'olio – Soluzioni avanzate di filtrazione per impianti di lavorazione dei metalli

Richiedi un preventivo gratuito

Il nostro rappresentante ti contatterà a breve.
Email
Nome
Nome dell'azienda
Messaggio
0/1000

collettore industriale di nebbia d'olio

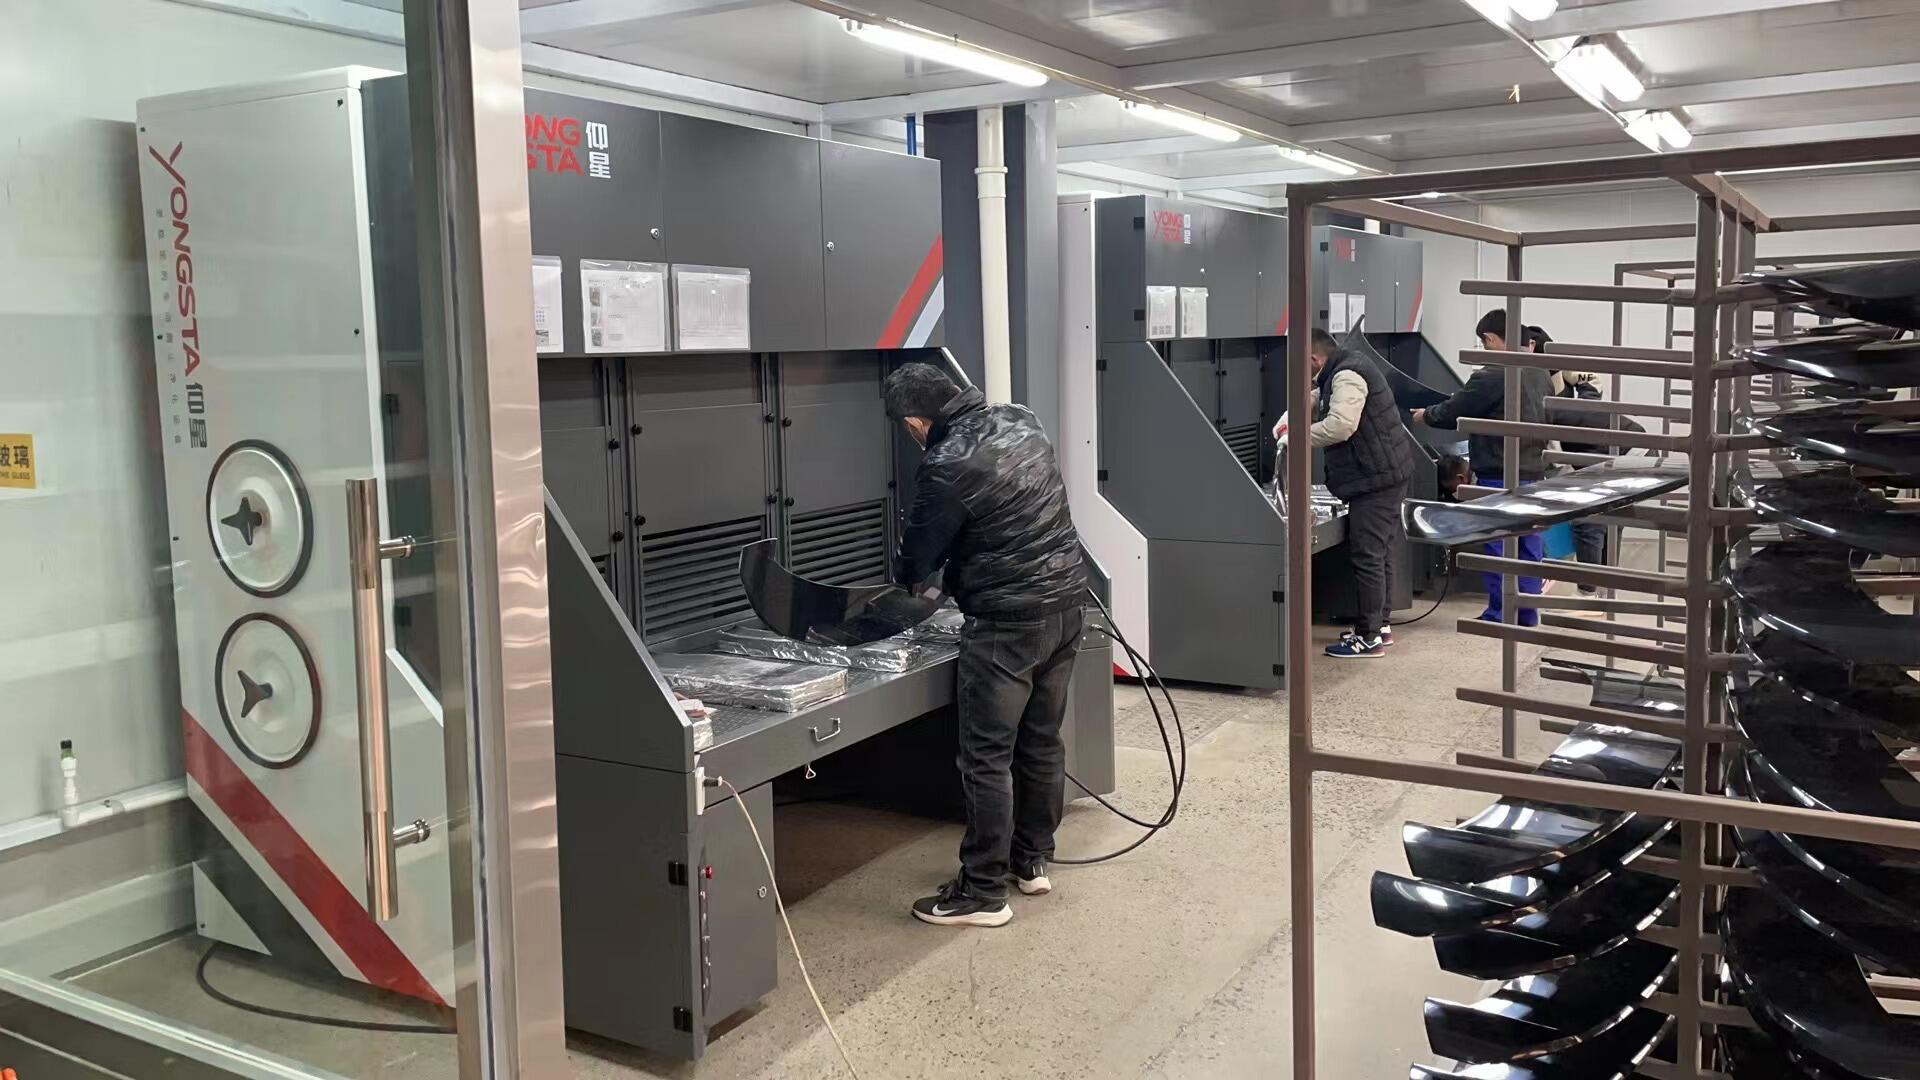
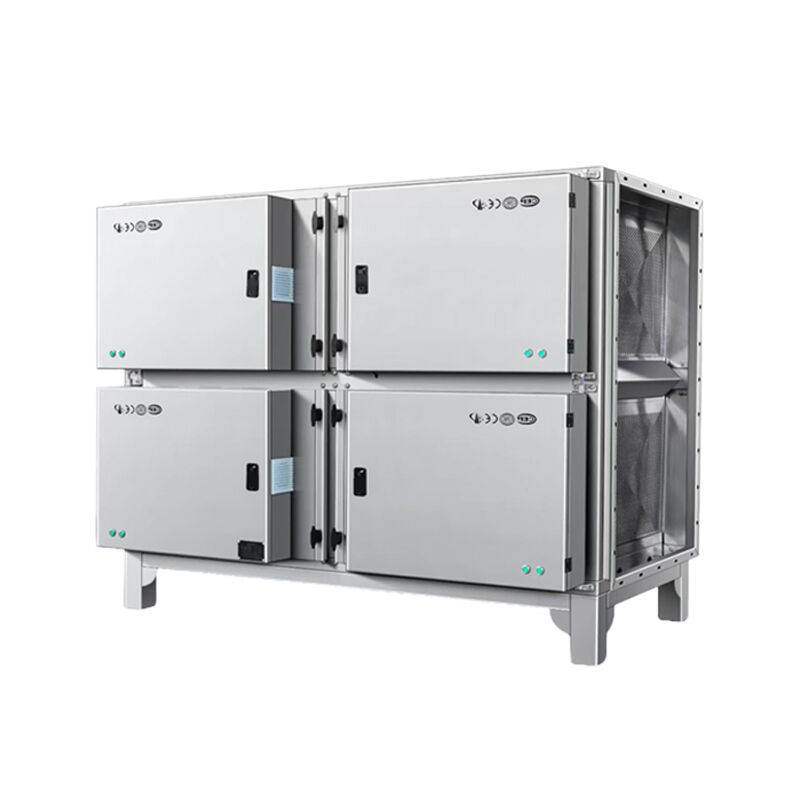
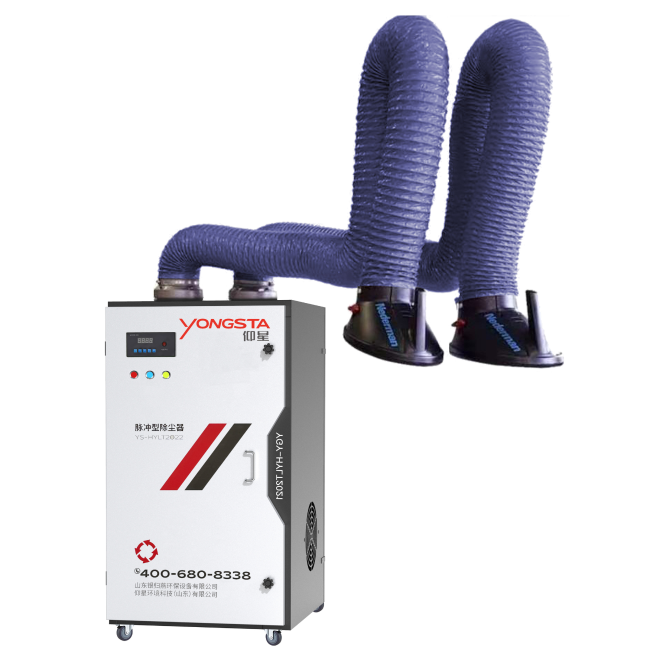
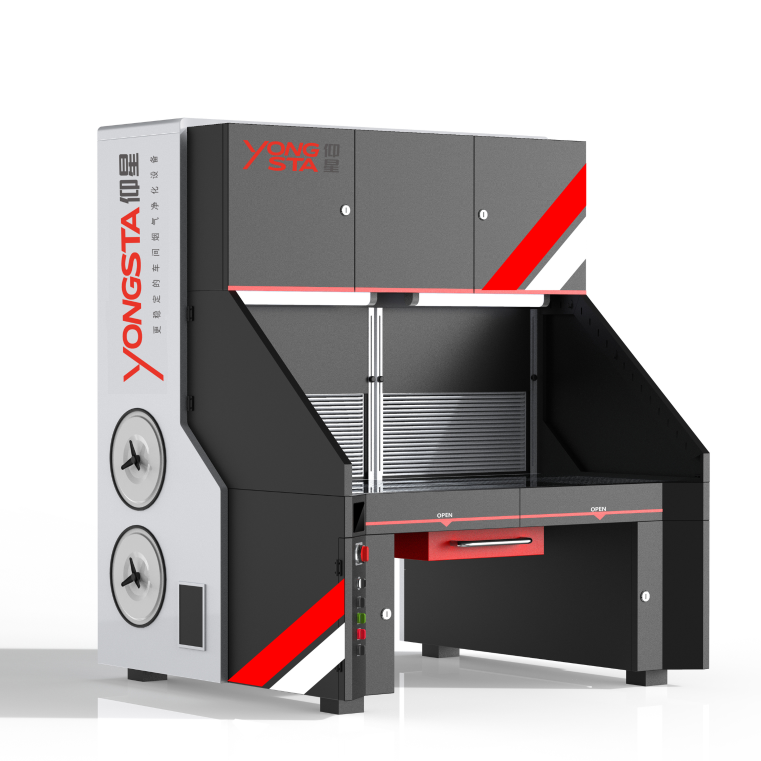
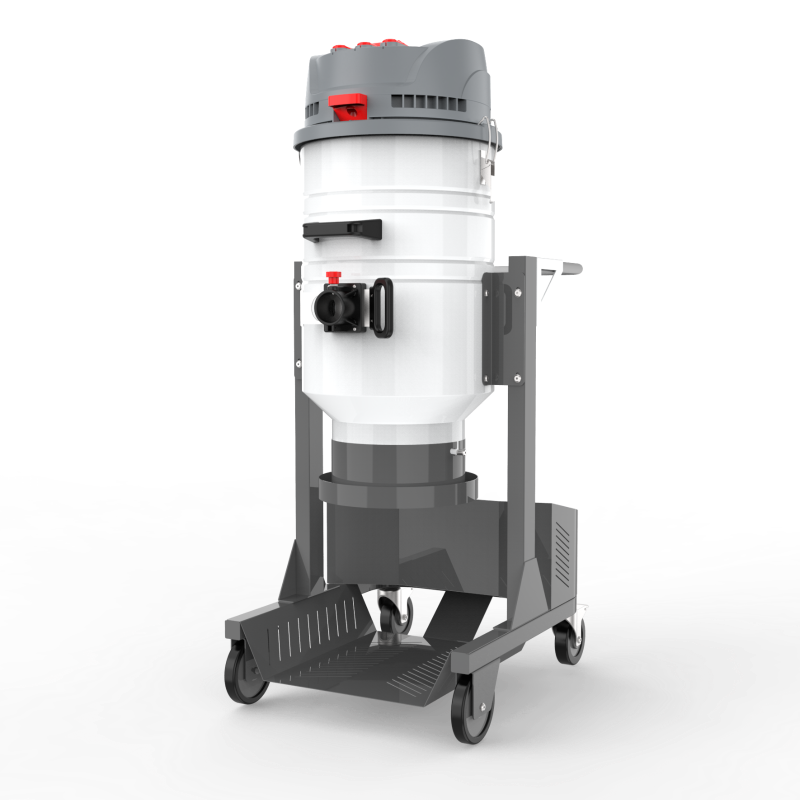
Un collettore industriale di nebbia d'olio rappresenta un componente critico progettato per catturare e filtrare le particelle di olio sospese in aria, generate durante i processi di lavorazione dei metalli e di produzione industriale. Questi sistemi affrontano la sfida persistente della contaminazione da nebbia d'olio che si verifica quando fluidi da taglio, lubrificanti e refrigeranti vengono applicati a macchinari ad alta velocità. La funzione principale di un collettore industriale di nebbia d'olio consiste nel aspirare l'aria contaminata attraverso specifici mezzi filtranti che separano le goccioline d'olio dal flusso d'aria, restituendo all'ambiente di lavoro aria pulita. Le moderne unità di collettore industriale di nebbia d'olio integrano una tecnologia di filtrazione multistadio, combinando la separazione meccanica con la filtrazione coalescente per raggiungere efficienze di rimozione superiori al 99% per particelle piccole fino a 0,3 micron. L'architettura tecnologica di questi sistemi include tipicamente una potente ventola centrifuga che genera una pressione negativa, aspirando l'aria carica di olio attraverso canalizzazioni di ingresso posizionate in prossimità della sorgente di generazione della nebbia. Una volta catturata, l'aria contaminata passa attraverso filtri primari a impatto, nei quali le goccioline più grandi collidono con il materiale filtrante e coalescono in masse più grandi che defluiscono per gravità. Le fasi secondarie di filtrazione utilizzano filtri coalescenti ad alta efficienza realizzati con fibre sintetiche specializzate, che catturano particelle submicroniche mediante una combinazione di meccanismi di intercettazione, impatto e diffusione. Le applicazioni dei sistemi di collettore industriale di nebbia d'olio spaziano in numerosi settori manifatturieri, tra cui centri di lavorazione CNC, operazioni di rettifica, impianti per la fresatura di ingranaggi, macchine per la lucidatura (honing) e linee di produzione automatizzate in cui i fluidi per la lavorazione dei metalli vengono applicati in modo continuo. Questi collettori risultano essenziali nella produzione di componenti automobilistici, nella fabbricazione di parti aerospaziali, nella realizzazione di dispositivi medici e nelle officine meccaniche in genere, dove la salute degli operatori e la longevità delle attrezzature dipendono dal mantenimento di un'aria di qualità elevata. Il collettore industriale di nebbia d'olio svolge inoltre un ruolo fondamentale nel garantire la conformità alle normative sulla salute e sicurezza sul lavoro, che limitano l'esposizione dei lavoratori alle concentrazioni di nebbia d'olio, proteggendo contemporaneamente le apparecchiature preziose dagli effetti dannosi dell'accumulo di olio su componenti elettronici e superfici di precisione.

Prodotti Popolari

L'installazione di un sistema industriale di raccolta delle nebbie d'olio apporta miglioramenti immediati e misurabili alle operazioni produttive attraverso diversi canali pratici. Il vantaggio più significativo riguarda la protezione della salute dei lavoratori, grazie alla rimozione delle particelle nocive di olio dalle zone respiratorie, con una riduzione diretta dell'irritazione respiratoria, del contatto cutaneo con gli oli e dei rischi legati all'esposizione prolungata alle aerosol di fluidi da taglio. I lavoratori lamentano meno spesso residui oleosi sulla pelle e sugli indumenti, con conseguente miglioramento del morale e riduzione dell'assenteismo correlato al disagio respiratorio. Oltre alla tutela della salute, un sistema industriale di raccolta delle nebbie d'olio riduce in modo sostanziale i requisiti di manutenzione degli impianti, impedendo che le nebbie d'olio si depositino su pavimenti, pareti, superfici delle macchine e apparecchi di illuminazione. L'eliminazione dell'accumulo di pellicole oleose comporta cicli di pulizia meno frequenti, minori rischi di scivolamento e caduta e costi inferiori per detergenti e manodopera. Il sistema estende inoltre la vita operativa delle costose attrezzature produttive, prevenendo l'accumulo di olio su componenti elettrici, pannelli di controllo e strumentazione sensibile, che potrebbe causare malfunzionamenti, cortocircuiti e guasti prematuri. Gli stabilimenti dotati di un sistema industriale di raccolta delle nebbie d'olio riportano generalmente una notevole riduzione del consumo di refrigerante, poiché l'olio catturato viene reimmesso nei serbatoi delle macchine anziché andare perso per evaporazione o dispersione nell'ambiente dell'impianto. Questa funzionalità di recupero del refrigerante da sola giustifica spesso l'investimento, grazie alla riduzione dei costi di acquisto dei fluidi e alla minore frequenza di smaltimento dei refrigeranti esauriti. Un ulteriore beneficio pratico è rappresentato dall'efficienza energetica: le moderne versioni di sistemi industriali di raccolta delle nebbie d'olio integrano azionamenti a velocità variabile e schemi ottimizzati di flusso d'aria, minimizzando il consumo di energia pur mantenendo elevati tassi di cattura efficace. Tali sistemi operano inoltre in modo silenzioso rispetto ai vecchi approcci di ventilazione, contribuendo a un ambiente di lavoro più confortevole, favorevole alla concentrazione e alla comunicazione tra i team produttivi. La flessibilità di installazione consente a un sistema industriale di raccolta delle nebbie d'olio di servire singole macchine o più postazioni di lavoro tramite una canalizzazione centralizzata, adattandosi alle configurazioni degli impianti e ai requisiti produttivi. Anche i vantaggi in termini di conformità risultano altrettanto rilevanti: questi sistemi aiutano i produttori a rispettare i limiti di esposizione ammissibili stabiliti dall'OSHA per le nebbie d'olio, a soddisfare le normative ambientali relative alle emissioni atmosferiche e a dimostrare l'adempimento dell'obbligo di diligenza nella fornitura di condizioni di lavoro sicure. Il sistema industriale di raccolta delle nebbie d'olio migliora inoltre la qualità del prodotto, riducendo il rischio di contaminazione oleosa sui pezzi finiti, che potrebbe interferire con successivi processi di rivestimento, operazioni di assemblaggio o prestazioni finali del prodotto. Gli stabilimenti segnalano un miglioramento della visibilità nelle aree produttive non appena le nebbie d'olio vengono eliminate, con benefici sia per la sicurezza sia per la possibilità di effettuare ispezioni qualitative più accurate. Il ritorno sull'investimento per un sistema industriale di raccolta delle nebbie d'olio si realizza tipicamente entro due-tre anni, grazie ai risparmi combinati derivanti da minori costi di manutenzione, riduzione dei costi per i refrigeranti, diminuzione dei sinistri assicurativi e aumento della produttività ottenuto da lavoratori più sani che operano in condizioni più pulite.

Consigli pratici

Il team di R&S di Yongsta vince 3 brevetti per la tecnologia di rimozione della polvere, guidando l'innovazione del settore

09

Apr

Il team di R&S di Yongsta vince 3 brevetti per la tecnologia di rimozione della polvere, guidando l'innovazione del settore

VEDI DI PIÙ
Yongsta collabora con TÜV per la certificazione ATEX antideflagrante: il depolveratore antideflagrante sarà presto lanciato sul mercato

09

Apr

Yongsta collabora con TÜV per la certificazione ATEX antideflagrante: il depolveratore antideflagrante sarà presto lanciato sul mercato

VEDI DI PIÙ
Potenziare la produzione di riferimento! Il depolveratore a cartuccia Yongsta supporta la ristrutturazione del sistema di aspirazione polveri dello stabilimento cinese di trasformatori Siemens, ottenendo un alto riconoscimento

09

Apr

Potenziare la produzione di riferimento! Il depolveratore a cartuccia Yongsta supporta la ristrutturazione del sistema di aspirazione polveri dello stabilimento cinese di trasformatori Siemens, ottenendo un alto riconoscimento

VEDI DI PIÙ

Richiedi un preventivo gratuito

Il nostro rappresentante ti contatterà a breve.
Email
Nome
Nome dell'azienda
Messaggio
0/1000

collettore industriale di nebbia d'olio

La tecnologia avanzata di filtrazione multistadio garantisce un’efficienza massima di cattura

La tecnologia avanzata di filtrazione multistadio garantisce un’efficienza massima di cattura

Il sistema di filtrazione presente in un separatore industriale di nebbie d'olio impiega principi ingegneristici sofisticati che lo distinguono dagli approcci di ventilazione di base. Al centro di questa tecnologia vi è una sequenza accuratamente progettata di stadi di filtrazione, ciascuno mirato a specifiche fasce di dimensioni delle particelle per ottenere una rimozione completa dei contaminanti oleosi. Il primo stadio utilizza la separazione per inerzia: l'aria contaminata entra in una camera appositamente progettata che ne forza repentini cambiamenti di direzione, provocando la separazione delle goccioline d'olio più pesanti dal flusso d'aria mediante forza centrifuga e impatto contro le superfici di raccolta. Questa preseparazione meccanica elimina la maggior parte delle particelle più grandi, tipicamente quelle superiori a 10 micron, riducendo il carico sui filtri a valle e prolungandone la durata operativa. Il secondo stadio introduce filtri coalescenti primari costituiti da strati di fibre sintetiche progressivamente più fini, disposte in una configurazione a densità graduale. Man mano che l'aria carica di olio attraversa queste fibre, le goccioline submicroniche entrano in contatto con il materiale filtrante e si fondono con altre goccioline già catturate tramite il processo di coalescenza, formando masse liquide più grandi che defluiscono verso il basso sotto l'effetto della gravità nei serbatoi di raccolta. Questo processo di coalescenza si rivela estremamente efficace per le particelle comprese tra 1 e 10 micron, che rappresentano la frazione più difficile da catturare. L'ultimo stadio di filtrazione in un separatore industriale di nebbie d'olio ad alte prestazioni incorpora un materiale filtrante di classe HEPA o quasi-HEPA, in grado di trattenere particelle fino a 0,3 micron con un'efficienza superiore al 99,97%. Questo livello di filtrazione affronta le nebbie d'olio più fini, che rappresentano il maggiore rischio per la salute umana a causa della loro capacità di penetrare profondamente nell'apparato respiratorio. L'approccio multistadio offre diversi vantaggi fondamentali rispetto ai sistemi monostadio. Distribuendo il carico di filtrazione su più tipologie di materiali filtranti, ciascuno ottimizzato per specifiche fasce di dimensioni delle particelle, il separatore industriale di nebbie d'olio raggiunge un'efficienza complessiva superiore, mantenendo al contempo una caduta di pressione e un consumo energetico inferiori. La progettazione a stadi garantisce inoltre una ridondanza, assicurando che, qualora uno stadio presenti una riduzione delle prestazioni, gli stadi successivi continuino a fornire protezione. La manutenzione diventa più economica poiché i prefiltri, incaricati della rimozione della maggior parte dei contaminanti, possono essere sostituiti o sottoposti a manutenzione con maggiore frequenza e a minor costo, mentre i filtri finali, più costosi, operano in condizioni più pulite e hanno una durata significativamente maggiore. I moderni sistemi industriali di separazione delle nebbie d'olio integrano il monitoraggio della differenza di pressione su ciascuno stadio di filtrazione, fornendo un feedback in tempo reale sullo stato dei filtri e consentendo una pianificazione predittiva della manutenzione che previene guasti improvvisi e mantiene prestazioni costanti durante tutto l'intervallo di servizio.

Gestione intelligente del flusso d'aria ottimizza le prestazioni riducendo al minimo il consumo energetico

Gestione intelligente del flusso d'aria ottimizza le prestazioni riducendo al minimo il consumo energetico

L'efficienza operativa di un separatore industriale di nebbia d'olio dipende in modo critico dall'efficacia con cui gestisce il flusso d'aria, dalla cattura attraverso la filtrazione fino allo scarico. I sistemi avanzati integrano azionamenti a frequenza variabile che regolano automaticamente la velocità del ventilatore in base alla domanda in tempo reale, riducendo il consumo energetico durante i periodi di minore generazione di nebbia e aumentando la capacità quando l'attività produttiva si intensifica. Questo controllo intelligente rappresenta un notevole miglioramento rispetto ai sistemi a velocità fissa, che funzionano continuamente alla massima potenza indipendentemente dal reale fabbisogno, sprecando energia e generando rumore superfluo. La progettazione del flusso d'aria all'interno di un separatore industriale di nebbia d'olio inizia con cappe di cattura o punti di ingresso posizionati strategicamente il più vicino possibile alle sorgenti di generazione della nebbia, massimizzando così l'efficienza di cattura e riducendo al minimo il volume totale d'aria da trattare. Una corretta progettazione delle cappe di cattura tiene conto della velocità e della traiettoria delle particelle d'olio espulse dalle operazioni di lavorazione meccanica, posizionando gli ingressi in modo da intercettare tali particelle prima che si disperdano nell'ambiente di lavoro generale. Oggi la modellazione mediante dinamica dei fluidi computazionale (CFD) guida la progettazione delle configurazioni di ingresso dei moderni separatori industriali di nebbia d'olio, ottimizzando geometria e posizionamento delle cappe per ottenere la massima efficienza di cattura con il minimo flusso d'aria richiesto. Una volta catturato, l'aria contaminata viaggia attraverso condotti dimensionati per mantenere velocità di trasporto sufficienti a impedire il deposito delle goccioline d'olio, evitando al contempo perdite di carico eccessive che incrementerebbero il fabbisogno di potenza del ventilatore. La struttura stessa del separatore industriale di nebbia d'olio incorpora una geometria interna accuratamente progettata per favorire una distribuzione uniforme dell'aria sul mezzo filtrante, prevenendo fenomeni di canalizzazione o di bypass che ridurrebbero l'efficienza filtrante. Piastre deviatrici, schermi diffusori e camere di espansione collaborano per trasformare il flusso turbolento in ingresso in condizioni laminari ideali per la filtrazione, garantendo che tutta l'aria passi attraverso il mezzo filtrante anziché seguire percorsi a minor resistenza. La gestione dell'aria in uscita rappresenta un altro aspetto critico: è possibile riimmettere l'aria filtrata nell'ambiente produttivo per recuperare l'energia termica (riscaldamento o raffreddamento), oppure scaricarla all'esterno qualora lo richiedano le specifiche del processo o le normative vigenti. La scelta del ventilatore per il separatore industriale di nebbia d'olio bilancia i requisiti di pressione statica con le esigenze di portata d'aria; le pale inclinate all'indietro o a profilo aerodinamico offrono un'efficienza superiore rispetto alle più vecchie configurazioni a pale radiali. Le caratteristiche di attenuazione acustica — tra cui supporti antivibranti, isolamento acustico e silenziatori di scarico — garantiscono che il separatore industriale di nebbia d'olio operi in modo sufficientemente silenzioso da poter essere installato nelle aree produttive senza causare distrazioni acustiche né richiedere dispositivi di protezione dell'udito. I sistemi di monitoraggio rilevano parametri chiave di prestazione, quali la portata d'aria, la caduta di pressione attraverso il filtro e la corrente assorbita dal motore, fornendo agli operatori dati utilizzabili per ottimizzare le prestazioni del sistema e pianificare gli interventi di manutenzione prima che eventuali problemi influenzino la produzione.
Opzioni di installazione flessibili e configurazioni scalabili adattabili a diversi ambienti produttivi

Opzioni di installazione flessibili e configurazioni scalabili adattabili a diversi ambienti produttivi

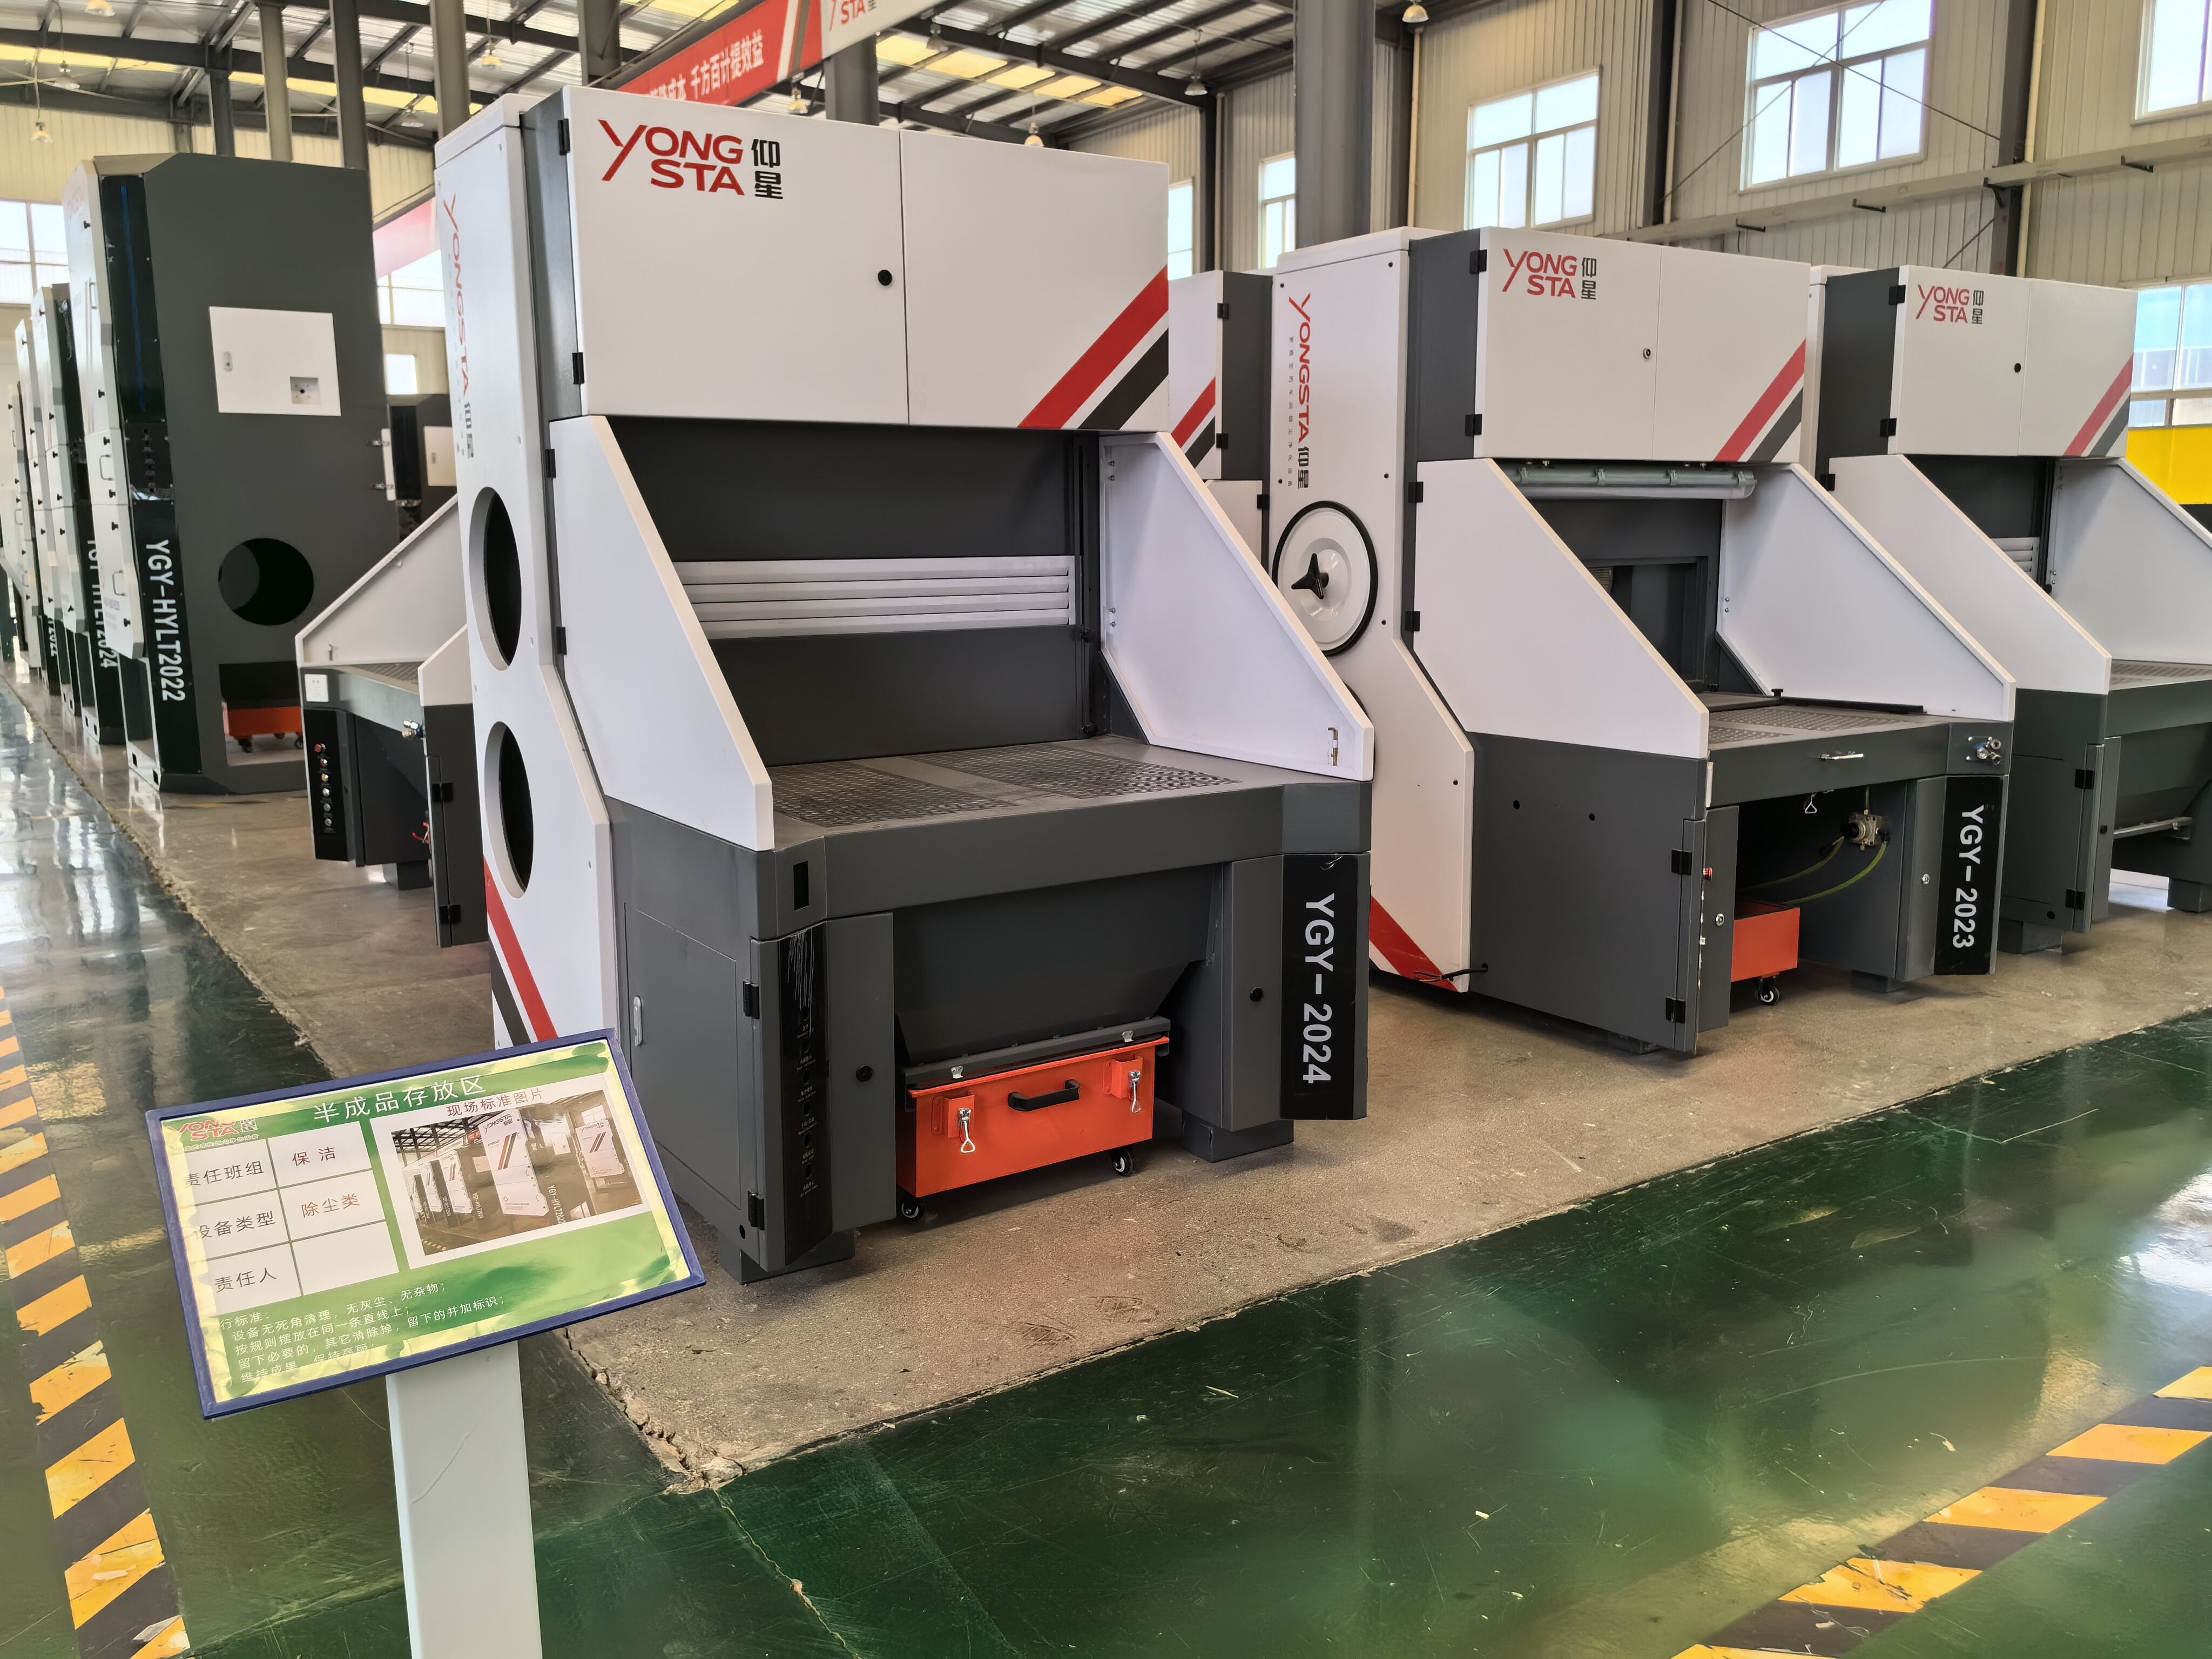
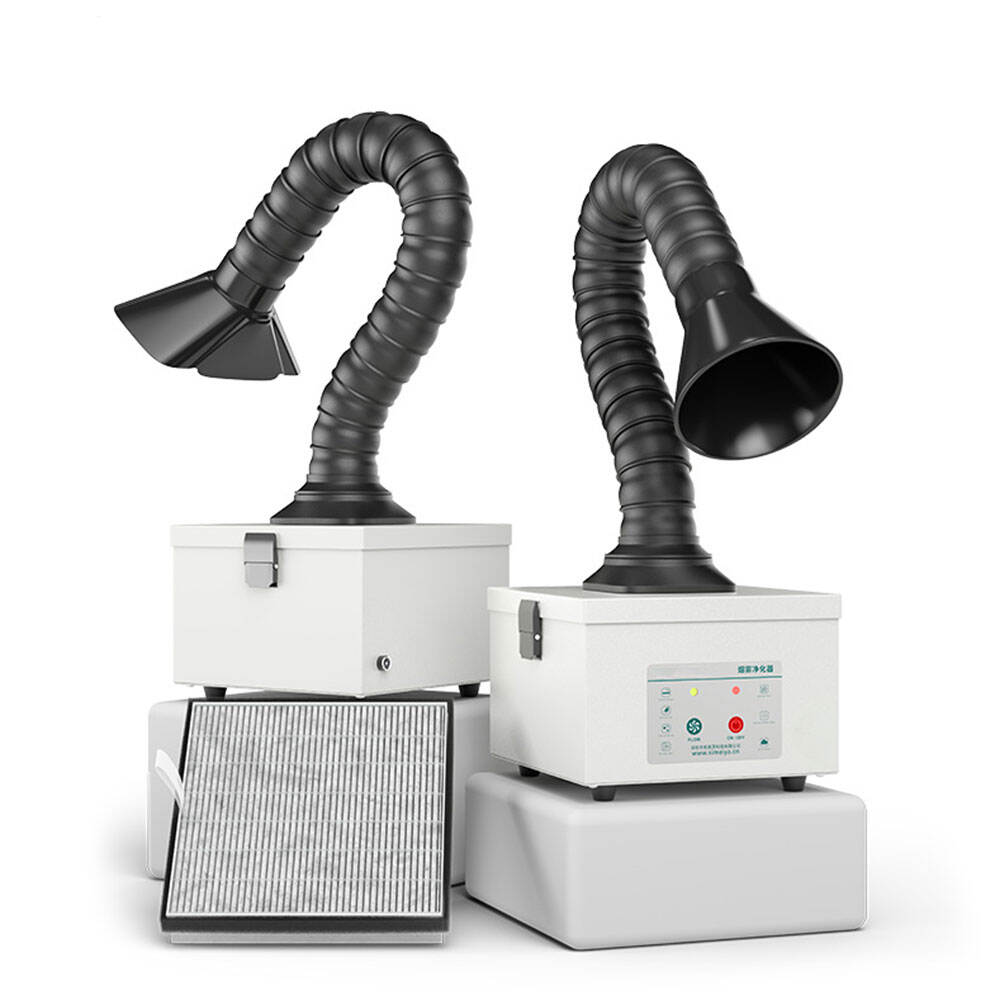
Gli impianti produttivi devono far fronte a requisiti estremamente variabili per il controllo delle nebbie oleose, in funzione di fattori quali il volume produttivo, i tipi di macchinari impiegati, la disposizione dell’impianto e le infrastrutture esistenti. Riconoscendo questa diversità, i moderni sistemi industriali di raccolta delle nebbie oleose offrono una notevole flessibilità nella configurazione e nelle modalità di installazione, adattandosi praticamente a qualsiasi scenario applicativo. Le unità autonome progettate per servire singole macchine rappresentano la soluzione più semplice da implementare: vengono montate direttamente su o accanto a una singola macchina a controllo numerico (CNC), a una rettificatrice o ad altri macchinari generanti nebbia oleosa. Questi modelli compatti di raccoglitori industriali di nebbie oleose richiedono uno sforzo minimo di installazione, collegandosi spesso tramite canalizzazioni flessibili all’involucro della macchina, con l’unità posizionata sul pavimento dello stabilimento oppure montata in alto per ottimizzare lo spazio disponibile a terra. Per gli impianti dotati di più macchinari disposti in prossimità reciproca, i sistemi centralizzati di raccolta delle nebbie oleose offrono vantaggi economici, poiché servono diversi posti di lavoro attraverso una rete di canalizzazioni che confluiscono verso un’unica unità raccoglitrice di maggiore capacità. Questo approccio riduce i costi degli equipaggiamenti rispetto all’impiego di più unità autonome, semplificando inoltre la manutenzione grazie alla concentrazione delle operazioni di sostituzione dei filtri e degli interventi di assistenza in un unico punto. La progettazione della rete di canalizzazioni per i sistemi centralizzati richiede un’attenta ingegnerizzazione per bilanciare il flusso d’aria su tutti i rami, garantendo una velocità di cattura adeguata presso ciascuna macchina ed evitando perdite di carico eccessive che potrebbero compromettere le prestazioni o aumentare il consumo energetico. I design modulari dei raccoglitori industriali di nebbie oleose consentono l’ampliamento della capacità in base alla crescita produttiva: gli impianti possono partire da una configurazione base e aggiungere successivamente moduli filtranti o incrementare la potenza del ventilatore man mano che entrano in servizio nuove macchine. Questa scalabilità protegge l’investimento iniziale e fornisce un chiaro percorso di aggiornamento, evitando la necessità di sostituire interi sistemi quando le esigenze cambiano. La flessibilità di installazione si estende anche alle opzioni di fissaggio: le unità di raccolta industriale delle nebbie oleose sono disponibili nelle versioni a pavimento, a parete e sospese al soffitto, adattandosi così allo spazio disponibile e ai vincoli strutturali. L’installazione all’esterno rappresenta un’ulteriore opzione per gli impianti con spazi interni limitati; in tal caso, apposite strutture impermeabili proteggono i componenti dall’esposizione agli agenti atmosferici, mantenendone intatta la funzionalità. Il raccoglitore industriale di nebbie oleose può integrarsi con i sistemi di ventilazione esistenti dell’impianto oppure funzionare in modo indipendente, a seconda della progettazione dell’impianto HVAC e degli obiettivi di qualità dell’aria. Le funzionalità di integrazione del sistema di controllo consentono al raccoglitore industriale di nebbie oleose di interfacciarsi con i PLC delle macchine, avviandosi e arrestandosi automaticamente in sincronia con il loro funzionamento, eliminando così tempi di esercizio superflui e sprechi energetici. Le opzioni di monitoraggio remoto permettono agli impianti di tenere sotto controllo le prestazioni di più unità di raccolta industriale di nebbie oleose da un’unica postazione centrale, individuando tempestivamente le necessità di manutenzione e ottimizzando il funzionamento dell’intera flotta. Le configurazioni antideflagranti sono destinate ad applicazioni che prevedono l’uso di refrigeranti infiammabili o che operano in aree classificate come pericolose, integrando componenti elettrici e materiali costruttivi idonei a soddisfare i requisiti di sicurezza previsti dalle normative. L’adattabilità dei sistemi industriali di raccolta delle nebbie oleose garantisce che, sia che un impianto gestisca una singola macchina manuale sia che gestisca una linea di produzione completamente automatizzata dotata di decine di centri di lavorazione CNC, esista sempre una soluzione adeguata in grado di assicurare un efficace controllo delle nebbie oleose senza richiedere modifiche strutturali all’impianto o interruzioni della produzione durante l’installazione.

Richiedi un preventivo gratuito

Il nostro rappresentante ti contatterà a breve.
Email
Nome
Nome dell'azienda
Messaggio
0/1000
email vai in cima