Hersteller von Öldampf-Abscheidern – Fortschrittliche industrielle Luftfiltrationslösungen

Fordern Sie ein kostenloses Angebot an

Unser Vertreter wird Sie in Kürze kontaktieren.
E-Mail
Name
Unternehmensname
Nachricht
0/1000

hersteller von Ölnebelabscheidern

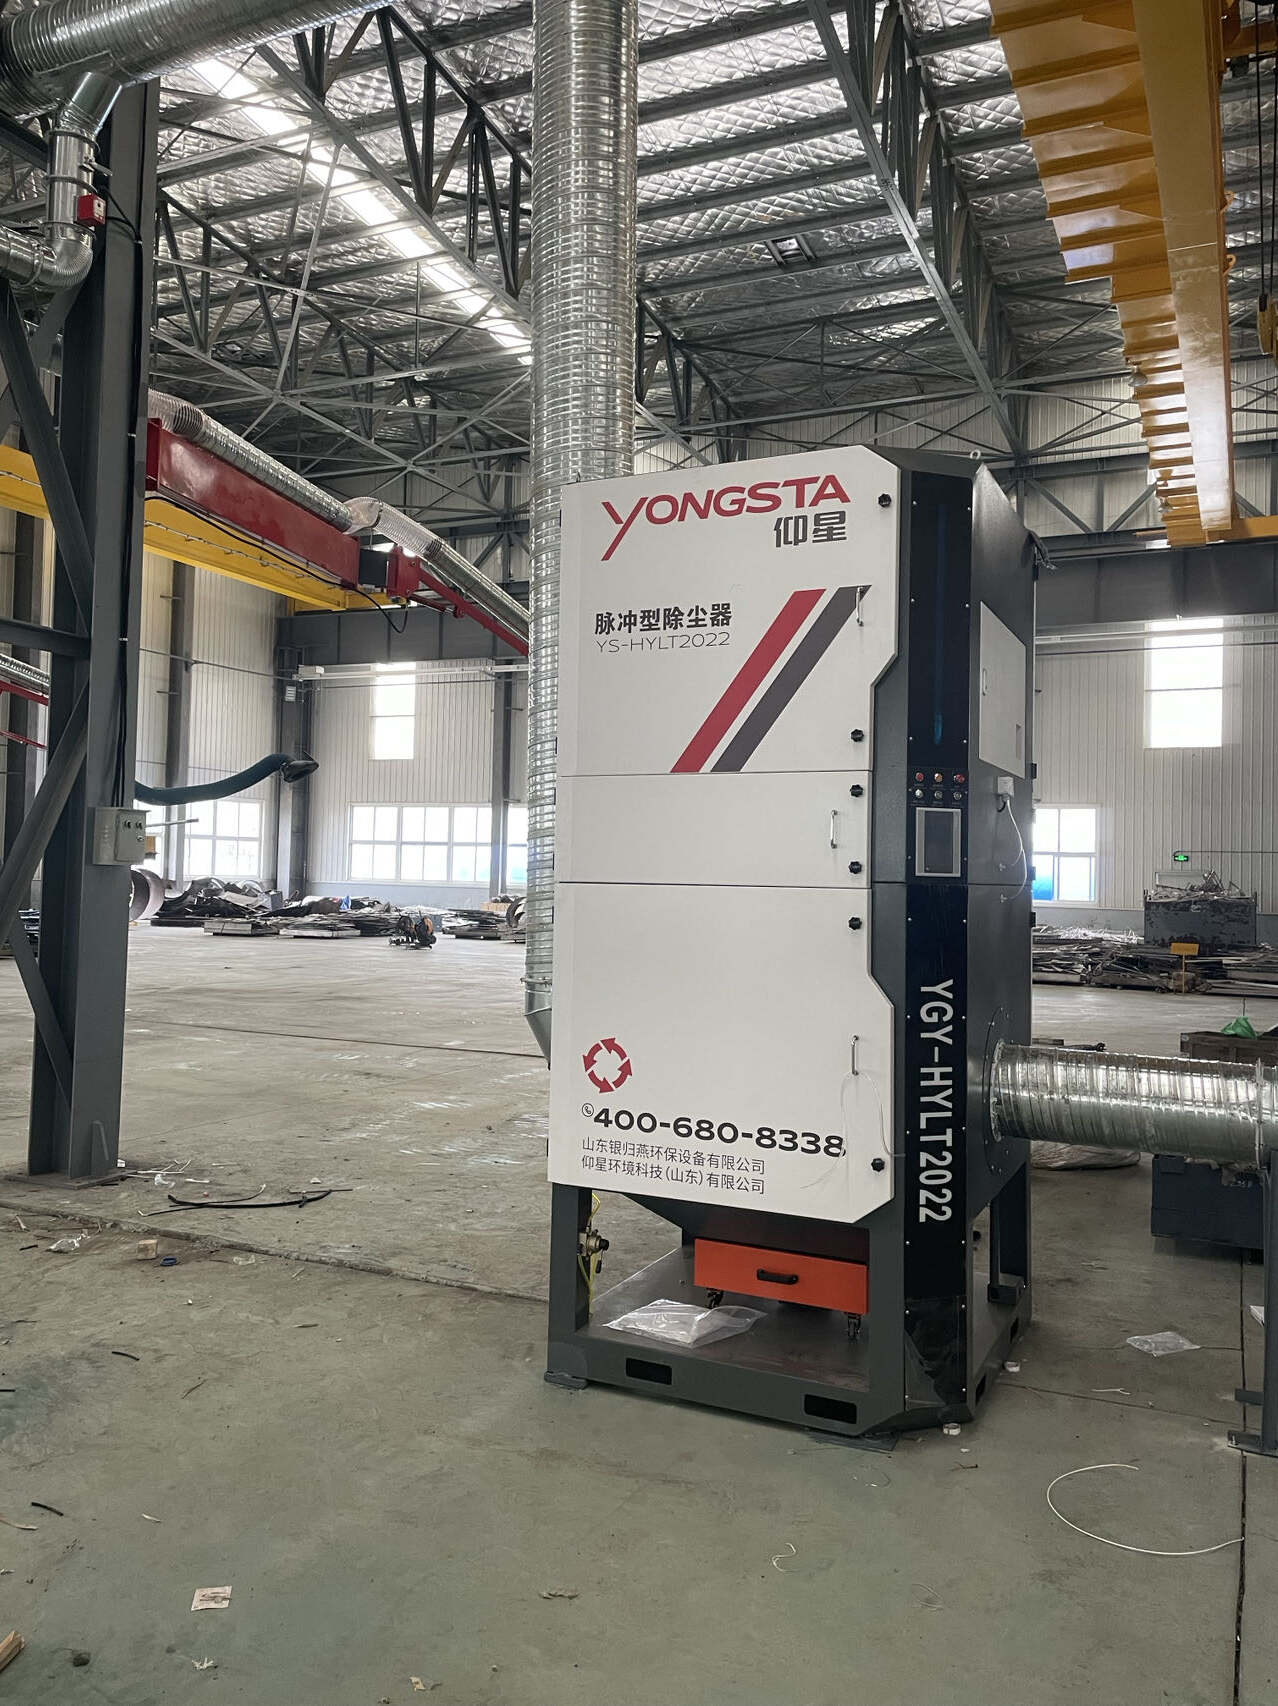
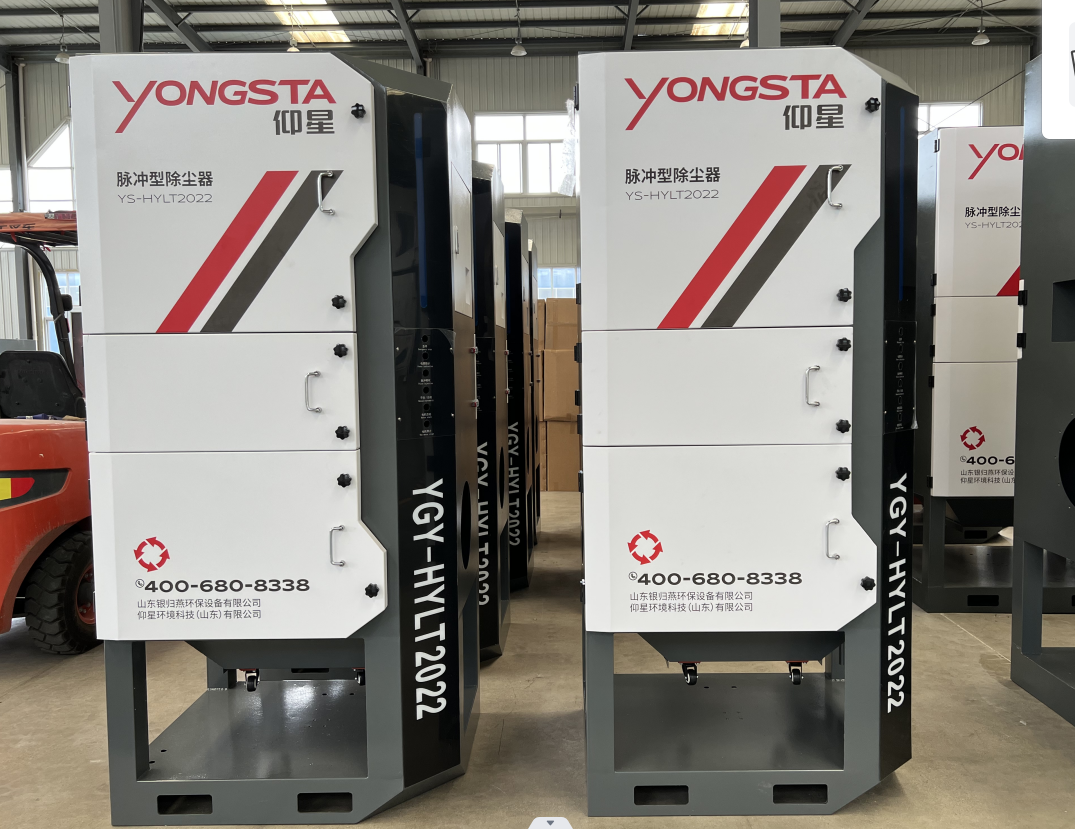
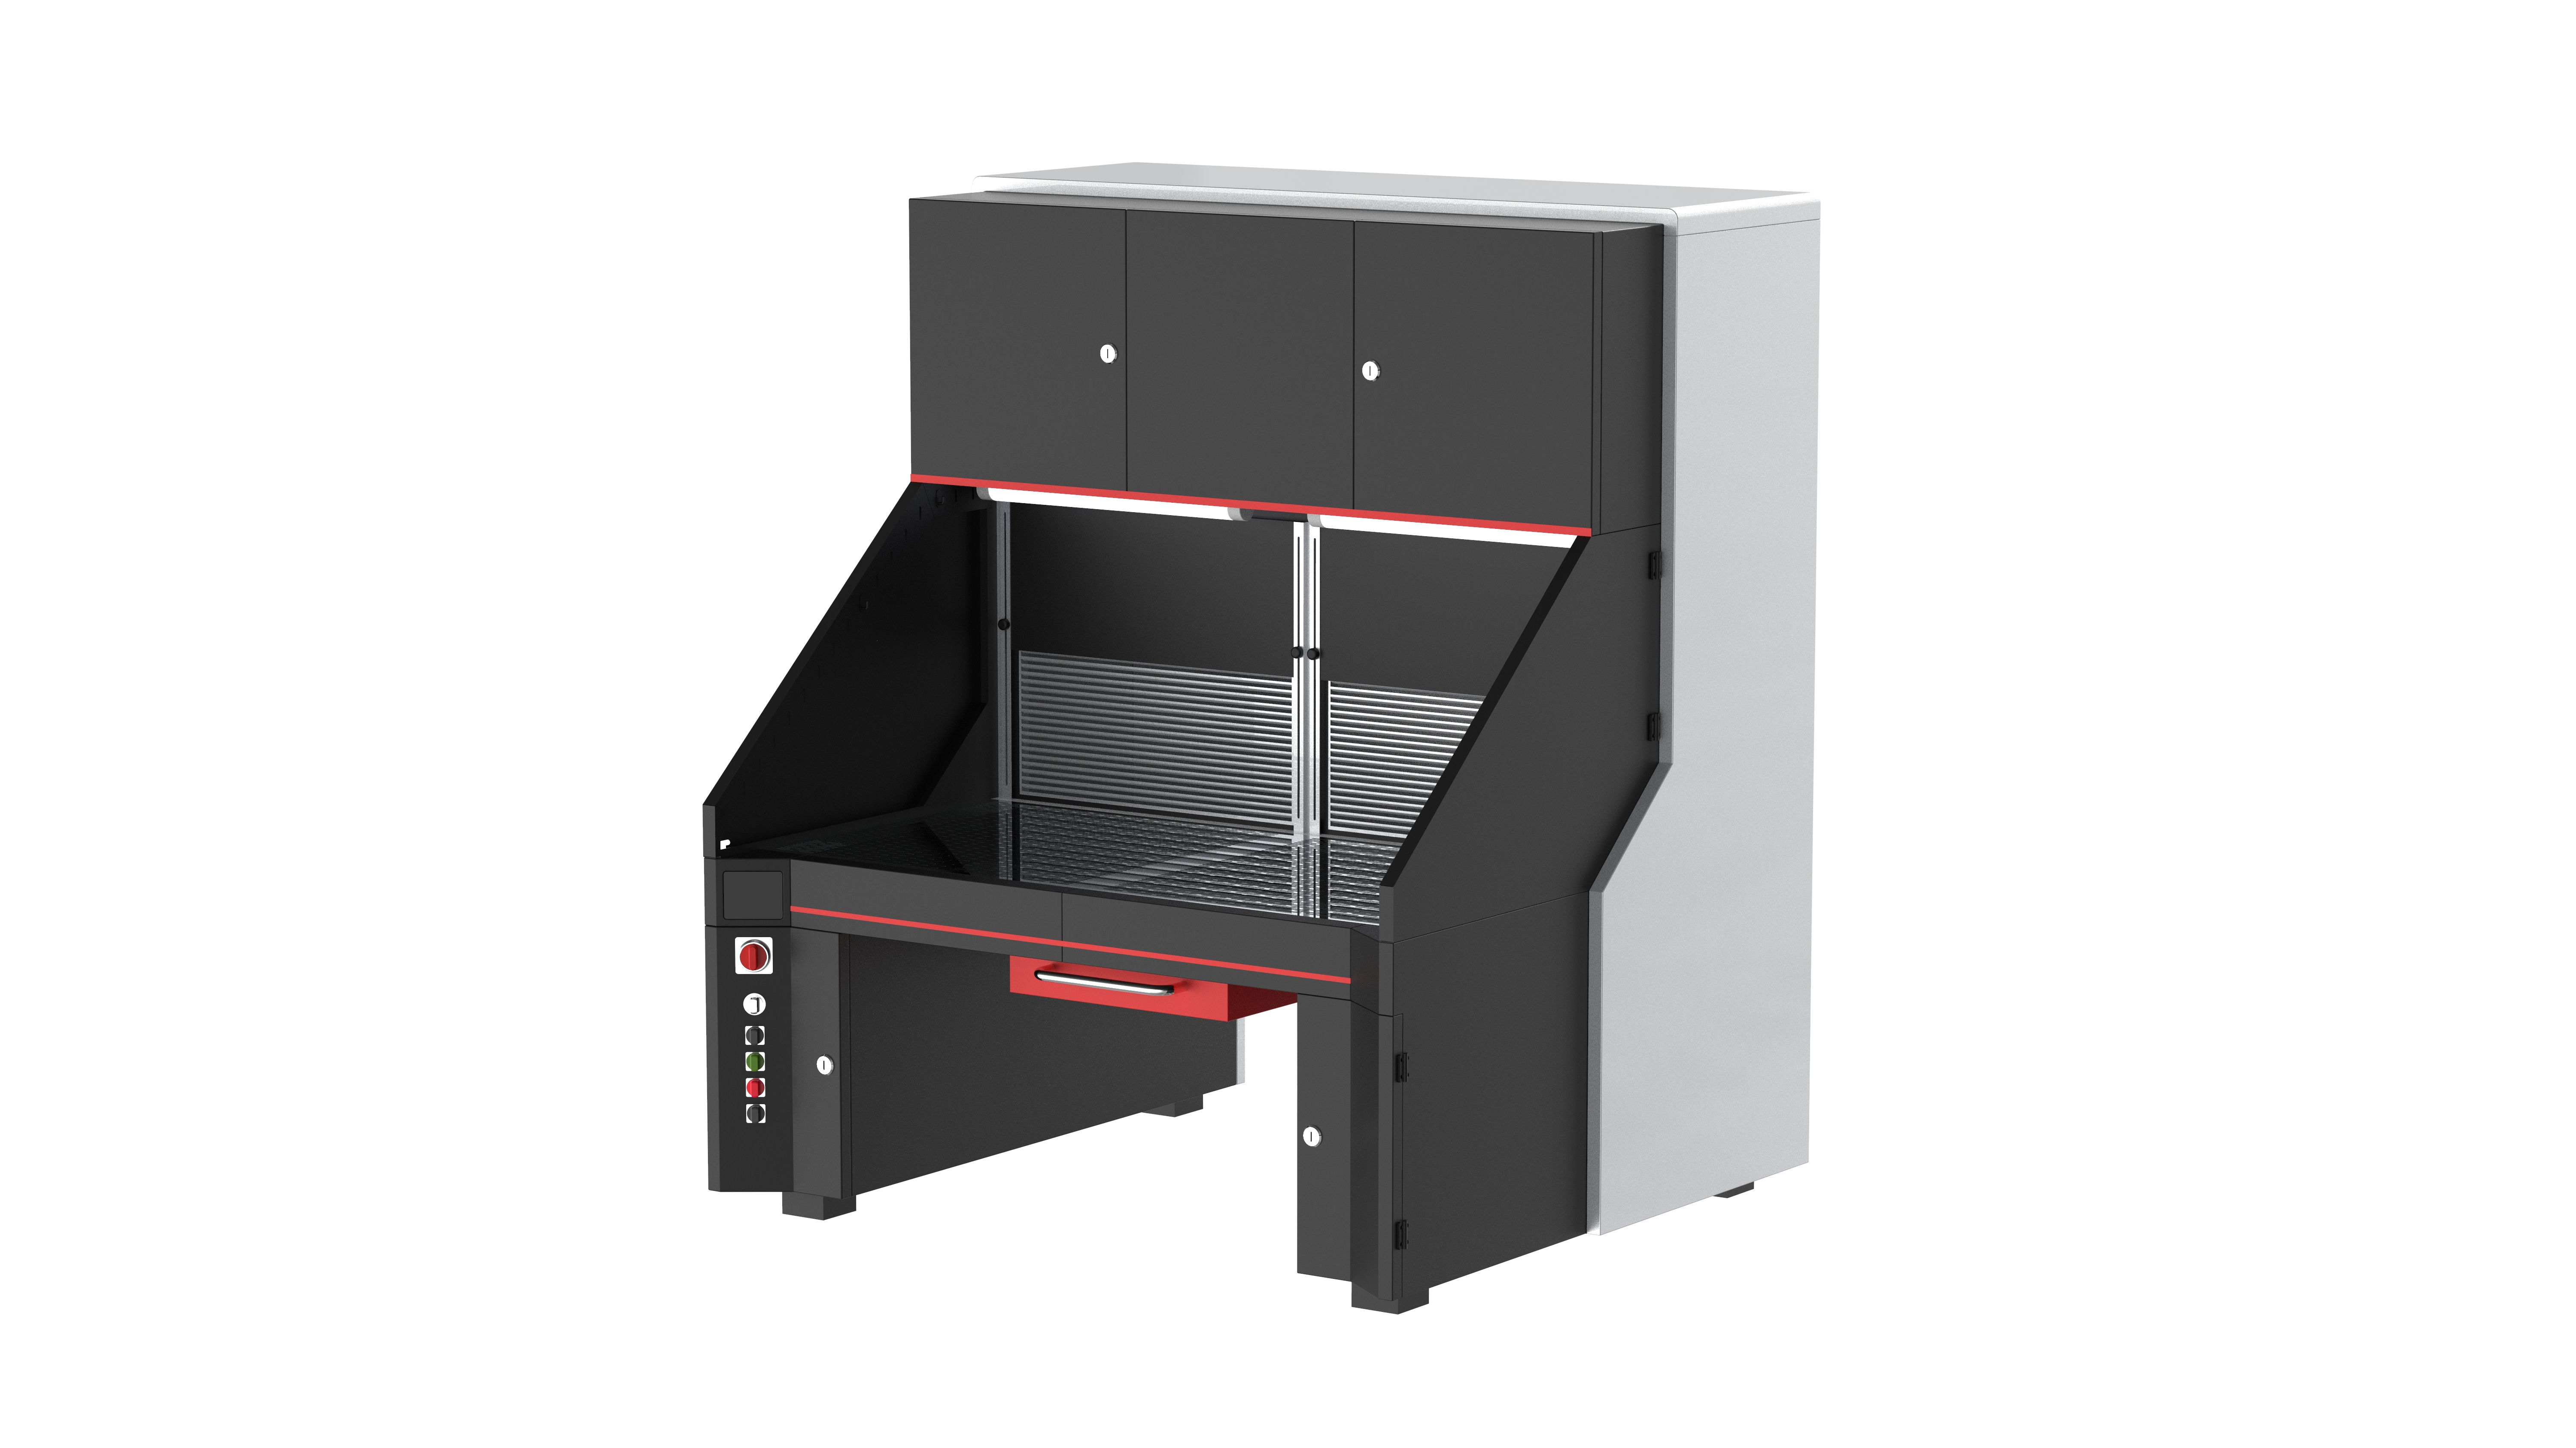
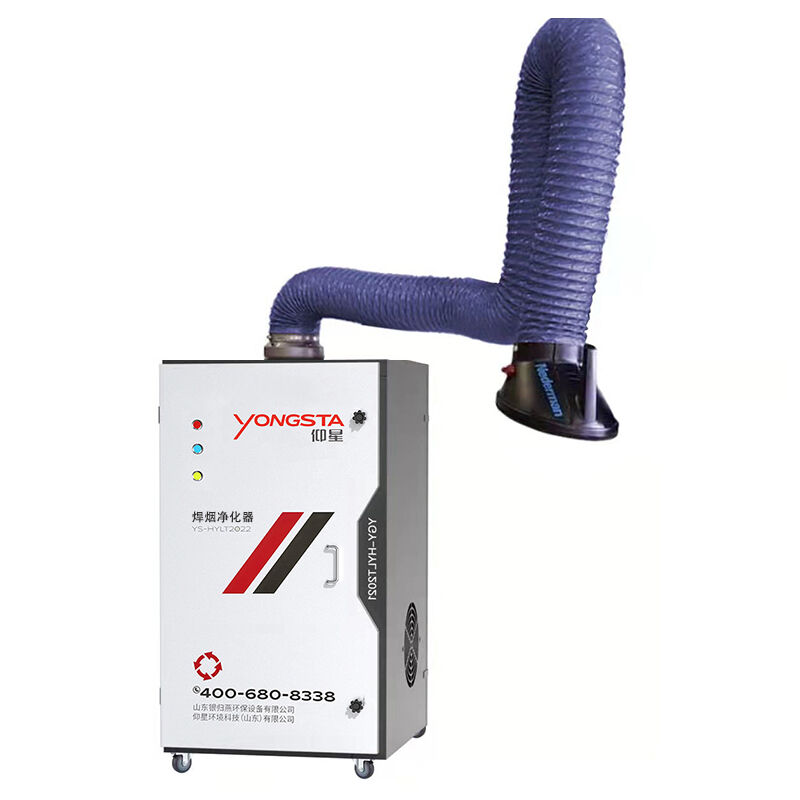
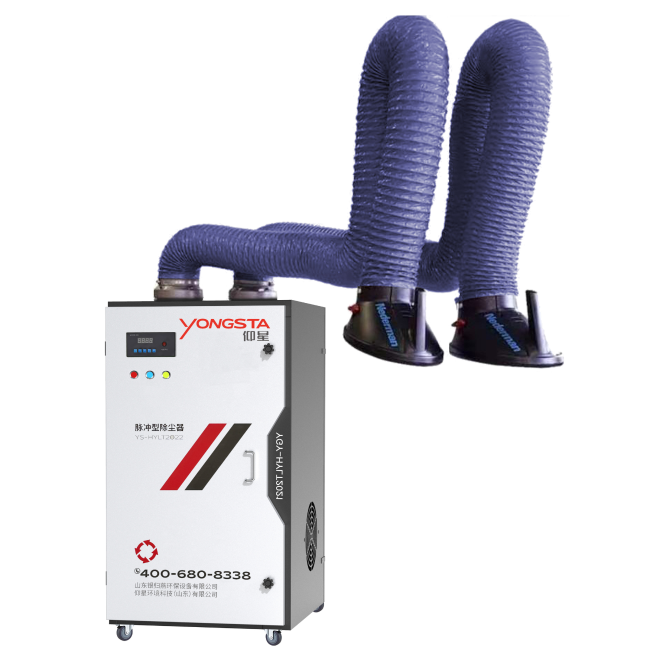
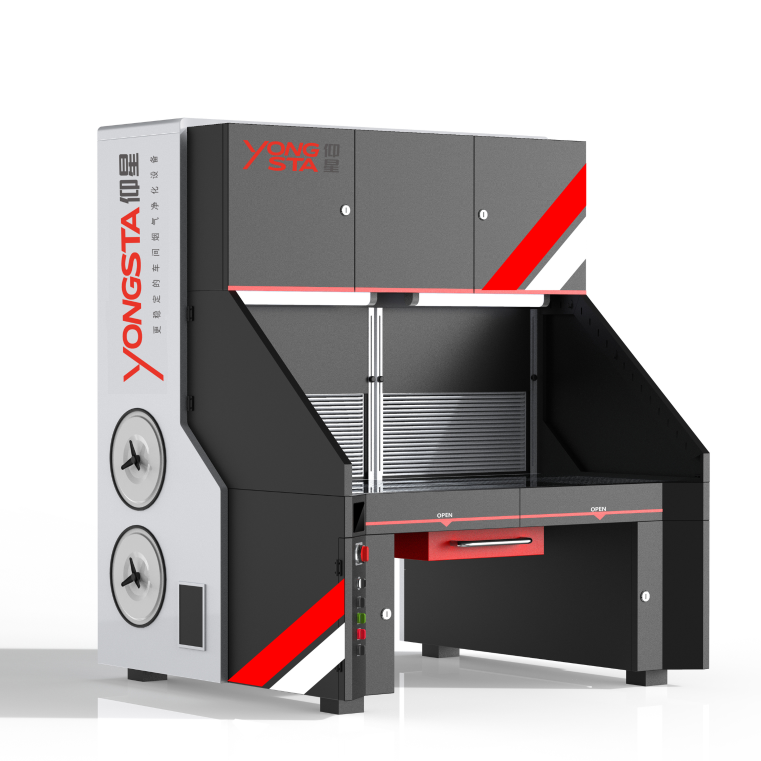
Ein Hersteller von Ölnebelabscheidern spezialisiert sich auf die Konstruktion und Produktion fortschrittlicher Filtersysteme, die luftgetragene Öltröpfchen erfassen und aus der Luft entfernen, die bei industriellen Zerspanungsprozessen entstehen. Diese Hersteller entwickeln speziell ausgelegte Geräte, um die Herausforderungen durch Ölnebel, Rauch und Kühlmitteldampf zu bewältigen, die bei CNC-Maschinen, Schleifprozessen und metallverarbeitenden Verfahren entstehen. Die Hauptfunktion dieser Systeme besteht darin, verunreinigte Luft durch mehrstufige Filtermechanismen zu leiten, wobei Öltröpfchen vom Luftstrom getrennt und saubere Luft in die Arbeitsumgebung zurückgeführt wird. Ölnebelabscheider-Hersteller setzen hochentwickelte Technologien wie zentrifugale Abscheidung, Koaleszenzfiltration und elektrostatische Abscheidung ein, um eine hohe Effizienz bei der Partikelentfernung zu erreichen. Ihre Produkte zeichnen sich typischerweise durch modulare Bauweisen aus, die eine Anpassung an spezifische Produktionsanforderungen, Maschinenkonfigurationen und räumliche Gegebenheiten des Betriebs ermöglichen. Diese Hersteller wissen, dass unterschiedliche Zerspanungsverfahren Partikel verschiedener Größen und Konzentrationen erzeugen und daher maßgeschneiderte Lösungen erfordern. Zu den technologischen Merkmalen moderner Ölnebelabscheider gehören Drehzahlregelungen, automatisierte Filterüberwachungssysteme sowie energieeffiziente Motoren, die die Betriebskosten senken. Einsatzgebiete umfassen die Automobilfertigung, die Herstellung von Luft- und Raumfahrtkomponenten, die Produktion medizinischer Geräte sowie allgemeine metallverarbeitende Betriebe, in denen Präzisionszerspanung erhebliche Mengen an Ölnebel erzeugt. Die Geräte schützen sowohl die Gesundheit der Beschäftigten als auch die Lebensdauer der Maschinen, indem sie Ölansammlungen auf Oberflächen verhindern und Atemwegsrisiken reduzieren. Führende Hersteller von Ölnebelabscheidern investieren stark in Forschung und Entwicklung, um die Abscheideeffizienz zu verbessern, den Wartungsaufwand zu senken und den Energieverbrauch zu minimieren. Sie bieten umfassende Unterstützung an, darunter Installationsanleitungen, Leistungsoptimierung sowie kontinuierliche technische Beratung. Der eigentliche Fertigungsprozess umfasst präzise Konstruktion, Qualitätskontrollprüfungen und die Einhaltung internationaler Sicherheitsstandards. Diese Hersteller sind sich bewusst, dass eine wirksame Ölnebelabscheidung unmittelbare Auswirkungen auf die Produktqualität, die Arbeitssicherheit und die Einhaltung umweltrechtlicher Vorschriften hat – was ihre Rolle in modernen Fertigungsumgebungen entscheidend macht.

Neue Produkt-Empfehlungen

Die Auswahl des richtigen Herstellers von Öldampfabscheidern bietet erhebliche Vorteile, die sich unmittelbar auf Ihre Gewinnspanne und betriebliche Effizienz auswirken. Erstens erhalten Sie Zugang zu Anlagen, die die Luftqualität in Ihrem Betrieb deutlich verbessern und so eine gesündere Umgebung für Ihre Belegschaft schaffen. Arbeitnehmer, die Öldampf ausgesetzt sind, riskieren Atemwegserkrankungen, Hautreizungen und langfristige gesundheitliche Komplikationen; durch geeignete Abscheidungssysteme werden diese Risiken jedoch vollständig eliminiert. Dies führt zu geringerer Fehlzeit, niedrigeren Ansprüchen auf Unfallversicherungsleistungen und einer gesteigerten Mitarbeiterzufriedenheit. Zweitens schützen diese Systeme Ihre teuren Maschinen vor Ölansammlungen, die zu vorzeitigem Verschleiß und Fehlfunktionen führen. Sobald sich Öldampf auf den Oberflächen von Maschinen absetzt, zieht er Staub und Schmutzpartikel an und bildet dadurch abrasive Verbindungen, die hochpräzise Komponenten beschädigen. Durch die Abscheidung des Dampfs direkt an der Quelle verlängern Sie die Lebensdauer Ihrer Anlagen und reduzieren kostspielige Reparaturen. Drittens bieten Hersteller von Öldampfabscheidern Lösungen, mit denen Sie Umweltvorschriften mühelos einhalten können. Aufsichtsbehörden überprüfen industrielle Emissionen zunehmend strenger, und bei Nichteinhaltung drohen hohe Geldstrafen sowie mögliche Betriebsschließungen. Hochwertige Hersteller stellen sicher, dass ihre Systeme die geltenden Standards erfüllen oder sogar übertreffen – damit genießen Sie Planungssicherheit. Viertens verbessert sich die Produktqualität unmittelbar, da Öldampf keine Werkflächen oder fertigen Teile mehr kontaminiert. Dadurch sinkt die Ausschussquote, es entsteht weniger Nacharbeit und die Kundenzufriedenheit steigt. Fünftens arbeiten moderne Systeme renommierter Hersteller mit bemerkenswerter Energieeffizienz: Sie verbrauchen weniger Strom als ältere Technologien und liefern dabei gleichzeitig eine überlegene Leistung. So senken Sie Ihre Energiekosten monatlich. Sechstens bieten diese Hersteller Anlagen mit langer Filterlebensdauer und einfachen Wartungsverfahren, wodurch Stillstandszeiten und Personalkosten für die Instandhaltung minimiert werden. Sie investieren weniger Zeit in die Wartung Ihrer Geräte und mehr Zeit in die Produktion. Siebtens ermöglicht eine fachgerechte Öldampfabscheidung die Rückgewinnung und Wiederverwendung des gesammelten Öls – Abfall wird so zu einer wiederverwertbaren Ressource, die einen Teil der Systemkosten kompensiert. Achttens verringern saubere Produktionsstätten Brandgefahren, die durch Ölansammlungen entstehen, was zu niedrigeren Versicherungsprämien und einem besseren Schutz Ihrer Investition führt. Neuntens bedeutet die Zusammenarbeit mit etablierten Herstellern den Zugang zu bewährter Technologie, die durch Garantien, technischen Support und stets verfügbare Ersatzteile abgesichert ist. So vermeiden Sie die Frustration, die mit unzuverlässigen Lieferanten oder veralteter Ausrüstung einhergeht. Schließlich arbeiten diese Systeme geräuscharm und verbessern dadurch die allgemeine Arbeitsumgebung, ohne zusätzliche Lärmbelastung zu verursachen. Die kumulative Wirkung all dieser Vorteile schafft einen sichereren, produktiveren und profitableren Betrieb – und positioniert Ihr Unternehmen langfristig erfolgreich in wettbewerbsintensiven Märkten.

Neueste Nachrichten

Das F&E-Team von Yongsta erhält drei Patente für Staubentfernungstechnologien und übernimmt damit die Innovationsführung in der Branche

09

Apr

Das F&E-Team von Yongsta erhält drei Patente für Staubentfernungstechnologien und übernimmt damit die Innovationsführung in der Branche

MEHR ANZEIGEN
Yongsta kooperiert mit TÜV für die ATEX-Explosionsschutz-Zertifizierung; explosionsgeschützter Staubabscheider wird bald auf den Markt kommen

09

Apr

Yongsta kooperiert mit TÜV für die ATEX-Explosionsschutz-Zertifizierung; explosionsgeschützter Staubabscheider wird bald auf den Markt kommen

MEHR ANZEIGEN
Stärkung der Benchmark-Fertigung! Der Patronen-Staubabscheider von Yongsta unterstützt die Staubentfernungsumrüstung im Transformatorwerk China von Siemens und erhält hohe Anerkennung

09

Apr

Stärkung der Benchmark-Fertigung! Der Patronen-Staubabscheider von Yongsta unterstützt die Staubentfernungsumrüstung im Transformatorwerk China von Siemens und erhält hohe Anerkennung

MEHR ANZEIGEN

Fordern Sie ein kostenloses Angebot an

Unser Vertreter wird Sie in Kürze kontaktieren.
E-Mail
Name
Unternehmensname
Nachricht
0/1000

hersteller von Ölnebelabscheidern

Fortgeschrittene mehrstufige Filtrationstechnologie für maximale Effizienz

Fortgeschrittene mehrstufige Filtrationstechnologie für maximale Effizienz

Hersteller von Ölnebelabscheidern haben hochentwickelte mehrstufige Filtersysteme entwickelt, die einen Quantensprung nach vorn bei der Luftreinigungstechnologie für industrielle Umgebungen darstellen. Diese fortschrittlichen Systeme nutzen eine sorgfältig konstruierte Abfolge von Filterstufen, wobei jede Stufe speziell darauf ausgelegt ist, bestimmte Partikelgrößen und Nebelcharakteristika zu erfassen. Die erste Stufe nutzt in der Regel die Zentrifugaltrennung: Die kontaminierte Luft tritt in eine speziell gestaltete Kammer ein, in der der Luftstrom mit hoher Geschwindigkeit rotiert wird. Diese Rotationskraft drängt größere Öltröpfchen nach außen gegen Sammelflächen, wo sie sich vereinigen (koaleszieren) und abfließen. Diese mechanische Trennung erfordert für die erste Stufe keine verbrauchbaren Filter, was die laufenden Kosten senkt und gleichzeitig den Großteil der größeren Partikel abscheidet. Die zweite Stufe setzt Koaleszenzfilterung ein, bei der der verbleibende feine Nebel durch speziell behandelte Filtermedien strömt, die mikroskopisch kleine Tröpfchen zur Verschmelzung in größere Tropfen bewegen. Diese koaleszierten Tropfen laufen dann aufgrund der Schwerkraft ab und erreichen Abscheideeffizienzen von über 99 Prozent für Partikel bis in den Submikrometer-Bereich. Die letzte Stufe umfasst häufig HEPA- oder Aktivkohlefilter, um verbliebene ultrafeine Partikel abzuscheiden und Gerüche zu eliminieren. Dieser mehrstufige Ansatz bietet mehrere entscheidende Vorteile gegenüber einstufigen Systemen: Er verlängert die Filterlebensdauer erheblich, da jede Stufe die Partikelgrößen verarbeitet, für die sie am effizientesten ausgelegt ist, wodurch eine vorzeitige Verstopfung vermieden wird. Er gewährleistet eine konsistente Leistung unter wechselnden Produktionsbedingungen und passt sich automatisch an Änderungen in der Nebelkonzentration oder Partikelverteilung an. Er reduziert den Druckverlust im System, sodass kleinere, energieeffizientere Ventilatoren das erforderliche Luftvolumen bewegen können. Führende Hersteller von Ölnebelabscheidern optimieren diese Filtersysteme kontinuierlich weiter – unter anderem mithilfe von Strömungssimulationen (Computational Fluid Dynamics), um Luftströmungsmuster zu optimieren und die Partikelabscheidung zu maximieren. Sie testen ihre Systeme unter realen Bedingungen und validieren deren Leistungsfähigkeit mit unterschiedlichen Kühlmitteln, Bearbeitungsverfahren und Umgebungsbedingungen. Das Ergebnis sind Anlagen, die stets saubere Luft liefern und dabei Betriebskosten sowie Wartungsaufwand minimieren – und so eine messbare Rendite durch geringere Gesundheitsrisiken, besseren Maschinenschutz und Einhaltung gesetzlicher Vorschriften sicherstellen.
Intelligente Überwachungs- und Steuerungssysteme für optimale Leistung

Intelligente Überwachungs- und Steuerungssysteme für optimale Leistung

Moderne Hersteller von Ölnebelabscheidern integrieren intelligente Überwachungs- und Steuerungssysteme, die diese Geräte von passiver Filtertechnik in intelligente, selbstoptimierende Komponenten Ihrer Produktionsinfrastruktur verwandeln. Diese fortschrittlichen Steuerungssysteme überwachen kontinuierlich mehrere Leistungsparameter, darunter Luftdurchsatz, Druckdifferenz über die Filterstufen, Motorstromaufnahme und Betriebszeit des Systems. Hochentwickelte Algorithmen analysieren diese Daten in Echtzeit und passen automatisch die Lüfterdrehzahl an, um eine optimale Abscheideeffizienz bei gleichzeitiger Minimierung des Energieverbrauchs zu gewährleisten. Wenn die Bearbeitungsprozesse intensiviert werden und die Ölnebelbildung zunimmt, reagiert das System sofort durch Erhöhung des Luftdurchsatzes. Während Stillstandszeiten oder bei geringer Produktion reduziert es die Drehzahl, um Energie zu sparen, ohne den Schutz zu beeinträchtigen. Diese dynamische Reaktion ermöglicht Energieeinsparungen von 30 bis 50 Prozent gegenüber Systemen mit konstanter Drehzahl – was sich über die gesamte Lebensdauer der Anlage hinweg in erheblichen Kostensenkungen niederschlägt. Die Überwachungsfunktionen liefern frühzeitige Warnungen vor Wartungsbedarf und informieren die Bediener, bevor eine Sättigung der Filter die Leistung beeinträchtigt. Digitale Anzeigen zeigen die verbleibende Filterlebensdauer an, sodass Sie den Austausch gezielt während geplanter Stillstandszeiten durchführen können, statt unvorhergesehene Ausfälle während laufender Produktion zu riskieren. Einige Hersteller bieten Konnektivitätsoptionen an, die Ölnebelabscheider in Facility-Management-Systeme integrieren und so Fernüberwachung sowie Datenaufzeichnung für die Erfüllung von Compliance-Anforderungen ermöglichen. Diese Systeme generieren detaillierte Leistungsberichte, die Abscheideeffizienz, Trends beim Energieverbrauch und die Wartungshistorie dokumentieren. Diese Daten sind von unschätzbarem Wert, um Produktionsprozesse zu optimieren, Investitionen nachweislich zu rechtfertigen und bei Inspektionen die Einhaltung gesetzlicher Vorschriften nachzuweisen. Fortschrittliche Hersteller integrieren zudem prädiktive Wartungsalgorithmen, die sich an Ihre spezifischen Betriebsmuster anpassen und Komponentenausfälle bereits vor ihrem Eintreten vorhersagen. Dieser proaktive Ansatz vermeidet unvorhergesehene Ausfallzeiten und ermöglicht eine präzise Bestandsverwaltung für Ersatzteile. Die Steuerungssysteme umfassen außerdem Sicherheitsverriegelungen, die den Maschinenbetrieb verhindern, falls das Abscheidungssystem ausfällt, und so die Beschäftigten vor einer Exposition schützen. Benutzerfreundliche Schnittstellen machen diese hochentwickelten Systeme auch für Bediener ohne spezielle Schulung zugänglich: Informationen werden klar dargestellt und die Bedienung erfolgt über intuitive Steuerelemente. Ölnebelabscheider-Hersteller, die in solche intelligenten Systeme investieren, unterstreichen ihr Engagement dafür, nicht nur Geräte, sondern komplette Lösungen anzubieten, die Ihre betriebliche Effizienz steigern und messbaren geschäftlichen Nutzen liefern.
Anpassbare Konfigurationen für vielfältige industrielle Anwendungen

Anpassbare Konfigurationen für vielfältige industrielle Anwendungen

Führende Hersteller von Ölnebelabscheidern erkennen, dass keine zwei Fertigungsstätten vor identischen Herausforderungen stehen – dies treibt ihr Engagement für hochgradig anpassbare Konfigurationen, die spezifische betriebliche Anforderungen erfüllen. Diese Flexibilität beginnt mit Kapazitätsoptionen, die von kompakten Geräten für einzelne CNC-Maschinen bis hin zu großen zentralen Systemen reichen, die mehrere Produktionslinien gleichzeitig bewältigen. Die Hersteller bieten detaillierte Anwendungsingenieur-Unterstützung an und analysieren Ihre spezifischen Zerspanungsprozesse, Kühlmitteltypen, Produktionsmengen und die räumliche Anordnung Ihrer Anlage, um optimale Konfigurationen zu empfehlen. Dabei berücksichtigen sie Faktoren wie die zu bearbeitenden Metallarten, Schnittgeschwindigkeiten, Kühlmittelzuführungsverfahren sowie bestehende Lüftungsinfrastruktur. Für Anlagen mit begrenztem Platzangebot bieten die Hersteller vertikale oder horizontale Montageoptionen, wandmontierte Geräte oder sogar Systeme, die für den Außeneinsatz mit wetterfesten Gehäusen konzipiert sind. Sie entwickeln maßgeschneiderte Kanalnetzlösungen, die den Nebel effizient direkt an der Quelle erfassen und gleichzeitig Störungen beim Maschinenzugang und beim Materialfluss minimieren. Für Betriebe, die wasserbasierte Kühlmittel im Vergleich zu reinen Ölen verwenden, passen die Hersteller Filtermedien und Trenntechnologien an die jeweiligen Nebelcharakteristika an. Einige Anwendungen erfordern explosionsgeschützte Bauweise für gefährliche Umgebungen, während andere eine Edelstahlkonstruktion für korrosive Atmosphären oder die Lebensmittelherstellung benötigen. Die Hersteller von Ölnebelabscheidern führen umfangreiche Produktlinien mit modularen Komponenten, die es ermöglichen, Merkmale flexibel zu kombinieren und so die perfekte Lösung zu schaffen. Sie können je nach Ihren Prioritäten und Ihrem Budget verschiedene Motorgrößen, Filterstufen, Steuerungsoptionen sowie Zubehör auswählen. Diese Modularität erleichtert zudem eine spätere Erweiterung: So können Sie bei wachsendem Betrieb einfach Kapazität hinzufügen oder Funktionen aufrüsten, ohne das gesamte System ersetzen zu müssen. Die Hersteller bieten Optionen zur Ölrückgewinnung und -wiederverwertung an, wodurch Anlagen wertvolles Kühlmittel zurückgewinnen und Entsorgungskosten senken können. Sie stellen Schalldämm-Pakete für geräuschempfindliche Umgebungen sowie Spezialbeschichtungen für raue Betriebsbedingungen bereit. Die Individualisierung erstreckt sich auch auf die Integration in vorhandene Anlagen: Die Hersteller liefern maschinenspezifische Montagehalterungen, elektrische Anschlüsse, die mit Ihren Steuerungssystemen kompatibel sind, sowie Verriegelungsverkabelung, die den Betrieb des Abscheiders synchron mit den Maschinenzyklen steuert. Diese konsequente Ausrichtung auf anwendungsspezifische Anforderungen stellt sicher, dass Sie Geräte erhalten, die exakt auf Ihre Bedürfnisse zugeschnitten sind – statt Kompromisse mit einer universellen „Einheitslösung“ eingehen zu müssen. Das Ergebnis ist maximale Leistung, Effizienz und Rendite, präzise abgestimmt auf Ihre Fertigungsumgebung und Ihre betrieblichen Zielsetzungen.

Fordern Sie ein kostenloses Angebot an

Unser Vertreter wird Sie in Kürze kontaktieren.
E-Mail
Name
Unternehmensname
Nachricht
0/1000
e-Mail zumAnfang