Inteligentne zarządzanie przepływem powietrza optymalizuje wydajność, minimalizując jednocześnie zużycie energii
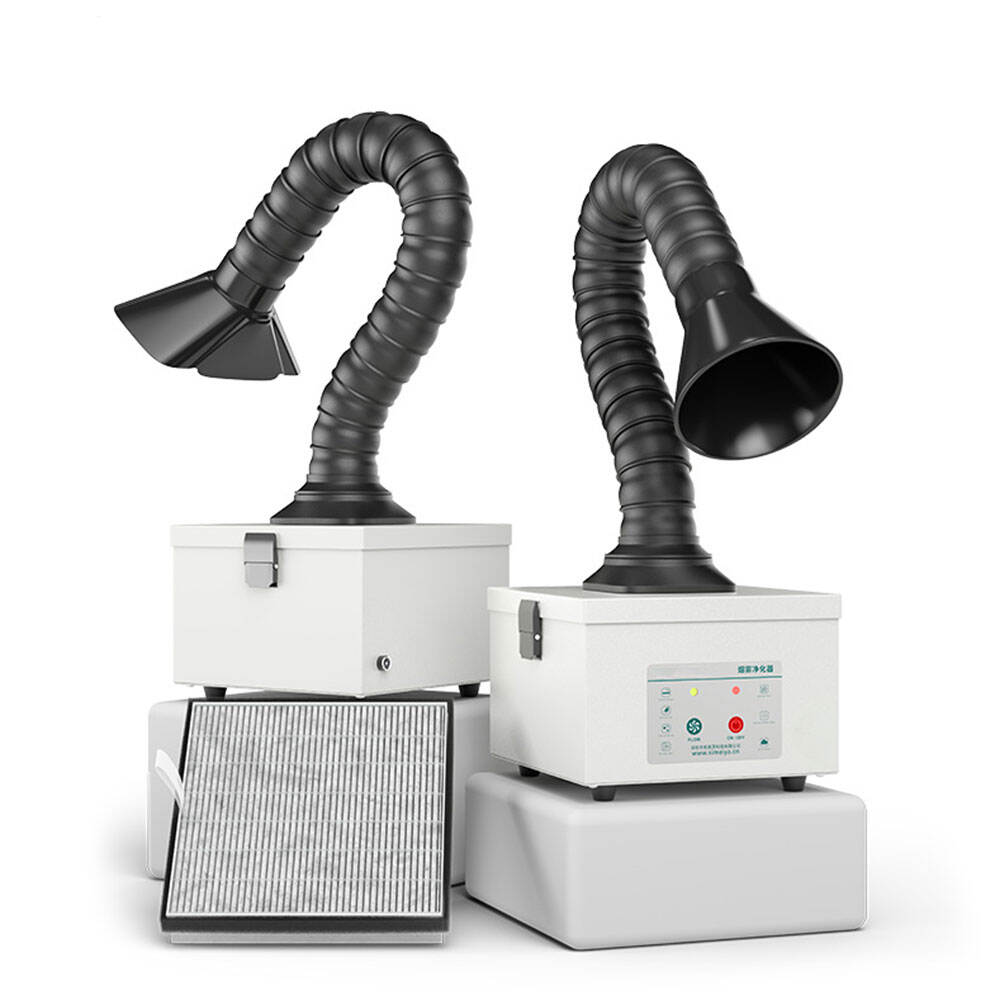
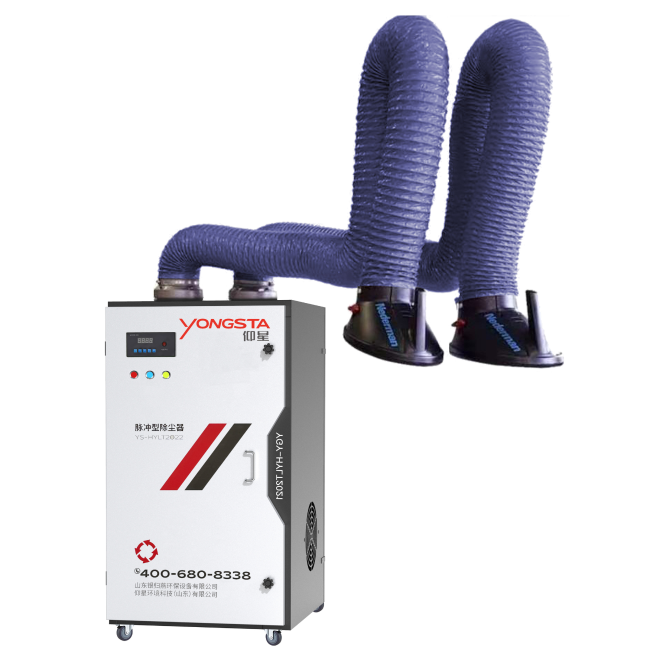
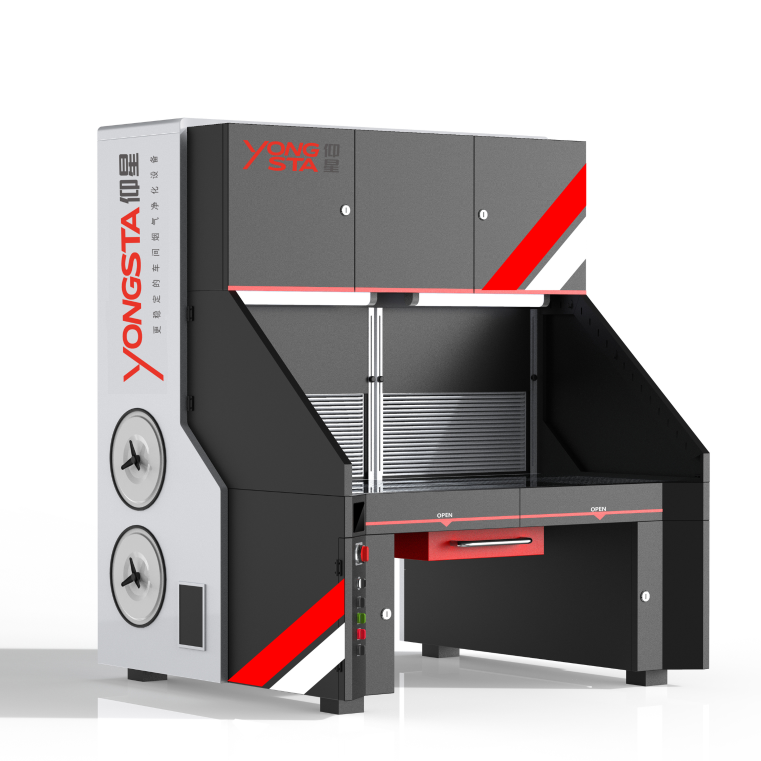
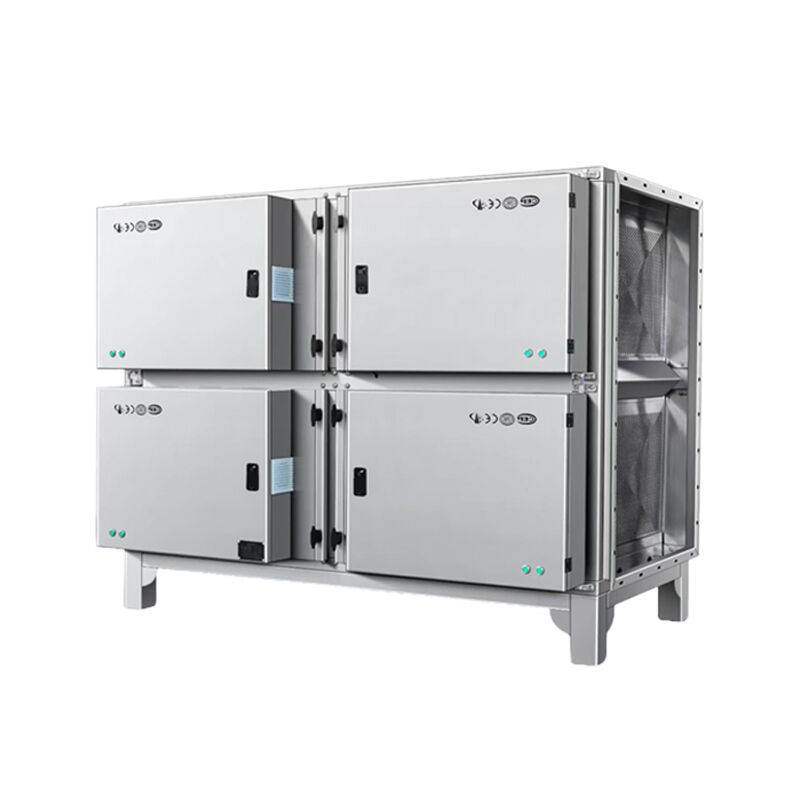
Efektywność eksploatacyjna przemysłowego kolektora mgiełki olejowej zależy w dużym stopniu od skuteczności zarządzania przepływem powietrza – od jego chwytania, przez filtrowanie, aż po odprowadzanie. Zaawansowane systemy wykorzystują napędy o zmiennej częstotliwości, które automatycznie dostosowują prędkość wentylatora w oparciu o rzeczywiste zapotrzebowanie, redukując zużycie energii w okresach niższego wytworzenia mgiełki, a jednocześnie zwiększając moc systemu w przypadku nasilenia produkcji. Taka inteligentna kontrola stanowi znaczącą poprawę w porównaniu z systemami o stałej prędkości, które pracują nieustannie z maksymalną mocą niezależnie od rzeczywistego zapotrzebowania, marnując energię i generując zbędny hałas. Projekt przepływu powietrza w przemysłowym kolektorze mgiełki olejowej rozpoczyna się od strategicznie rozmieszczonych kapturek chwytających lub punktów dopływu umieszczonych jak najbliżej źródeł powstawania mgiełki, co maksymalizuje skuteczność chwytania przy jednoczesnym minimalizowaniu całkowitej objętości powietrza wymagającej przetworzenia. Poprawny projekt kapturka chwytającego uwzględnia prędkość i tor ruchu cząsteczek oleju wyrzucanych podczas operacji obróbkowych, a punkty dopływu są rozmieszczane tak, aby przechwytywać te cząsteczki jeszcze przed ich rozprzestrzenieniem się w ogólnym obszarze roboczym. Współczesne konfiguracje wejść do przemysłowych kolektorów mgiełki olejowej projektowane są przy użyciu modelowania dynamiki płynów (CFD), które optymalizuje geometrię i rozmieszczenie kapturek w celu osiągnięcia maksymalnej skuteczności chwytania przy minimalnym zapotrzebowaniu na przepływ powietrza. Po chwyceniu zanieczyszczone powietrze przemieszcza się przez przewody dopasowane pod kątem utrzymania prędkości transportowych zapobiegających osiadaniu kropelek oleju, ale jednocześnie unikających nadmiernych strat ciśnienia, które zwiększałyby zapotrzebowanie wentylatora na moc. Obudowa przemysłowego kolektora mgiełki olejowej zawiera starannie zaprojektowaną wewnętrzną geometrię, która zapewnia jednolite rozprowadzanie powietrza na całej powierzchni ośrodka filtracyjnego, zapobiegając kanałkowaniu lub obejmowaniu (bypass), które obniżałoby skuteczność filtrowania. Płyty bariery, siatki rozpraszające oraz komory rozszerzające współpracują ze sobą, przekształcając turbulentny przepływ wlotowy w warunki laminarne idealne do filtrowania, zapewniając, że całe powietrze przechodzi przez ośrodek filtracyjny, a nie znajduje ścieżek o najmniejszym oporze. Zarządzanie odprowadzanym powietrzem stanowi kolejny kluczowy aspekt: możliwe jest albo powrotne wprowadzanie oczyszczonego powietrza do pomieszczenia w celu odzyskania energii cieplnej lub chłodniczej, albo odprowadzanie go na zewnątrz w przypadku wymogów procesowych lub przepisów prawnych. Dobór wentylatora dla przemysłowego kolektora mgiełki olejowej uwzględnia równowagę między wymaganiami dotyczącymi ciśnienia statycznego a zapotrzebowaniem na przepływ powietrza; łopatki nachylone do tyłu lub w kształcie profilu aerodynamicznego zapewniają wyższą sprawność niż starsze konfiguracje z łopatkami promieniowymi. Elementy tłumienia hałasu – w tym podkładki izolujące drgania, izolacja akustyczna oraz tłumiki odprowadzania – zapewniają cichą pracę przemysłowego kolektora mgiełki olejowej, umożliwiając jego instalację w strefach produkcyjnych bez zakłócania pracy hałasem ani konieczności stosowania środków ochrony słuchu. Systemy monitoringu śledzą kluczowe parametry wydajności, takie jak natężenie przepływu powietrza, spadek ciśnienia na filtrze oraz prąd silnika, dostarczając operatorom danych możliwych do wykorzystania w celu zoptymalizowania działania systemu oraz zaplanowania interwencji serwisowych przed wystąpieniem problemów wpływających na produkcję.
 ×






 EN