
 EN


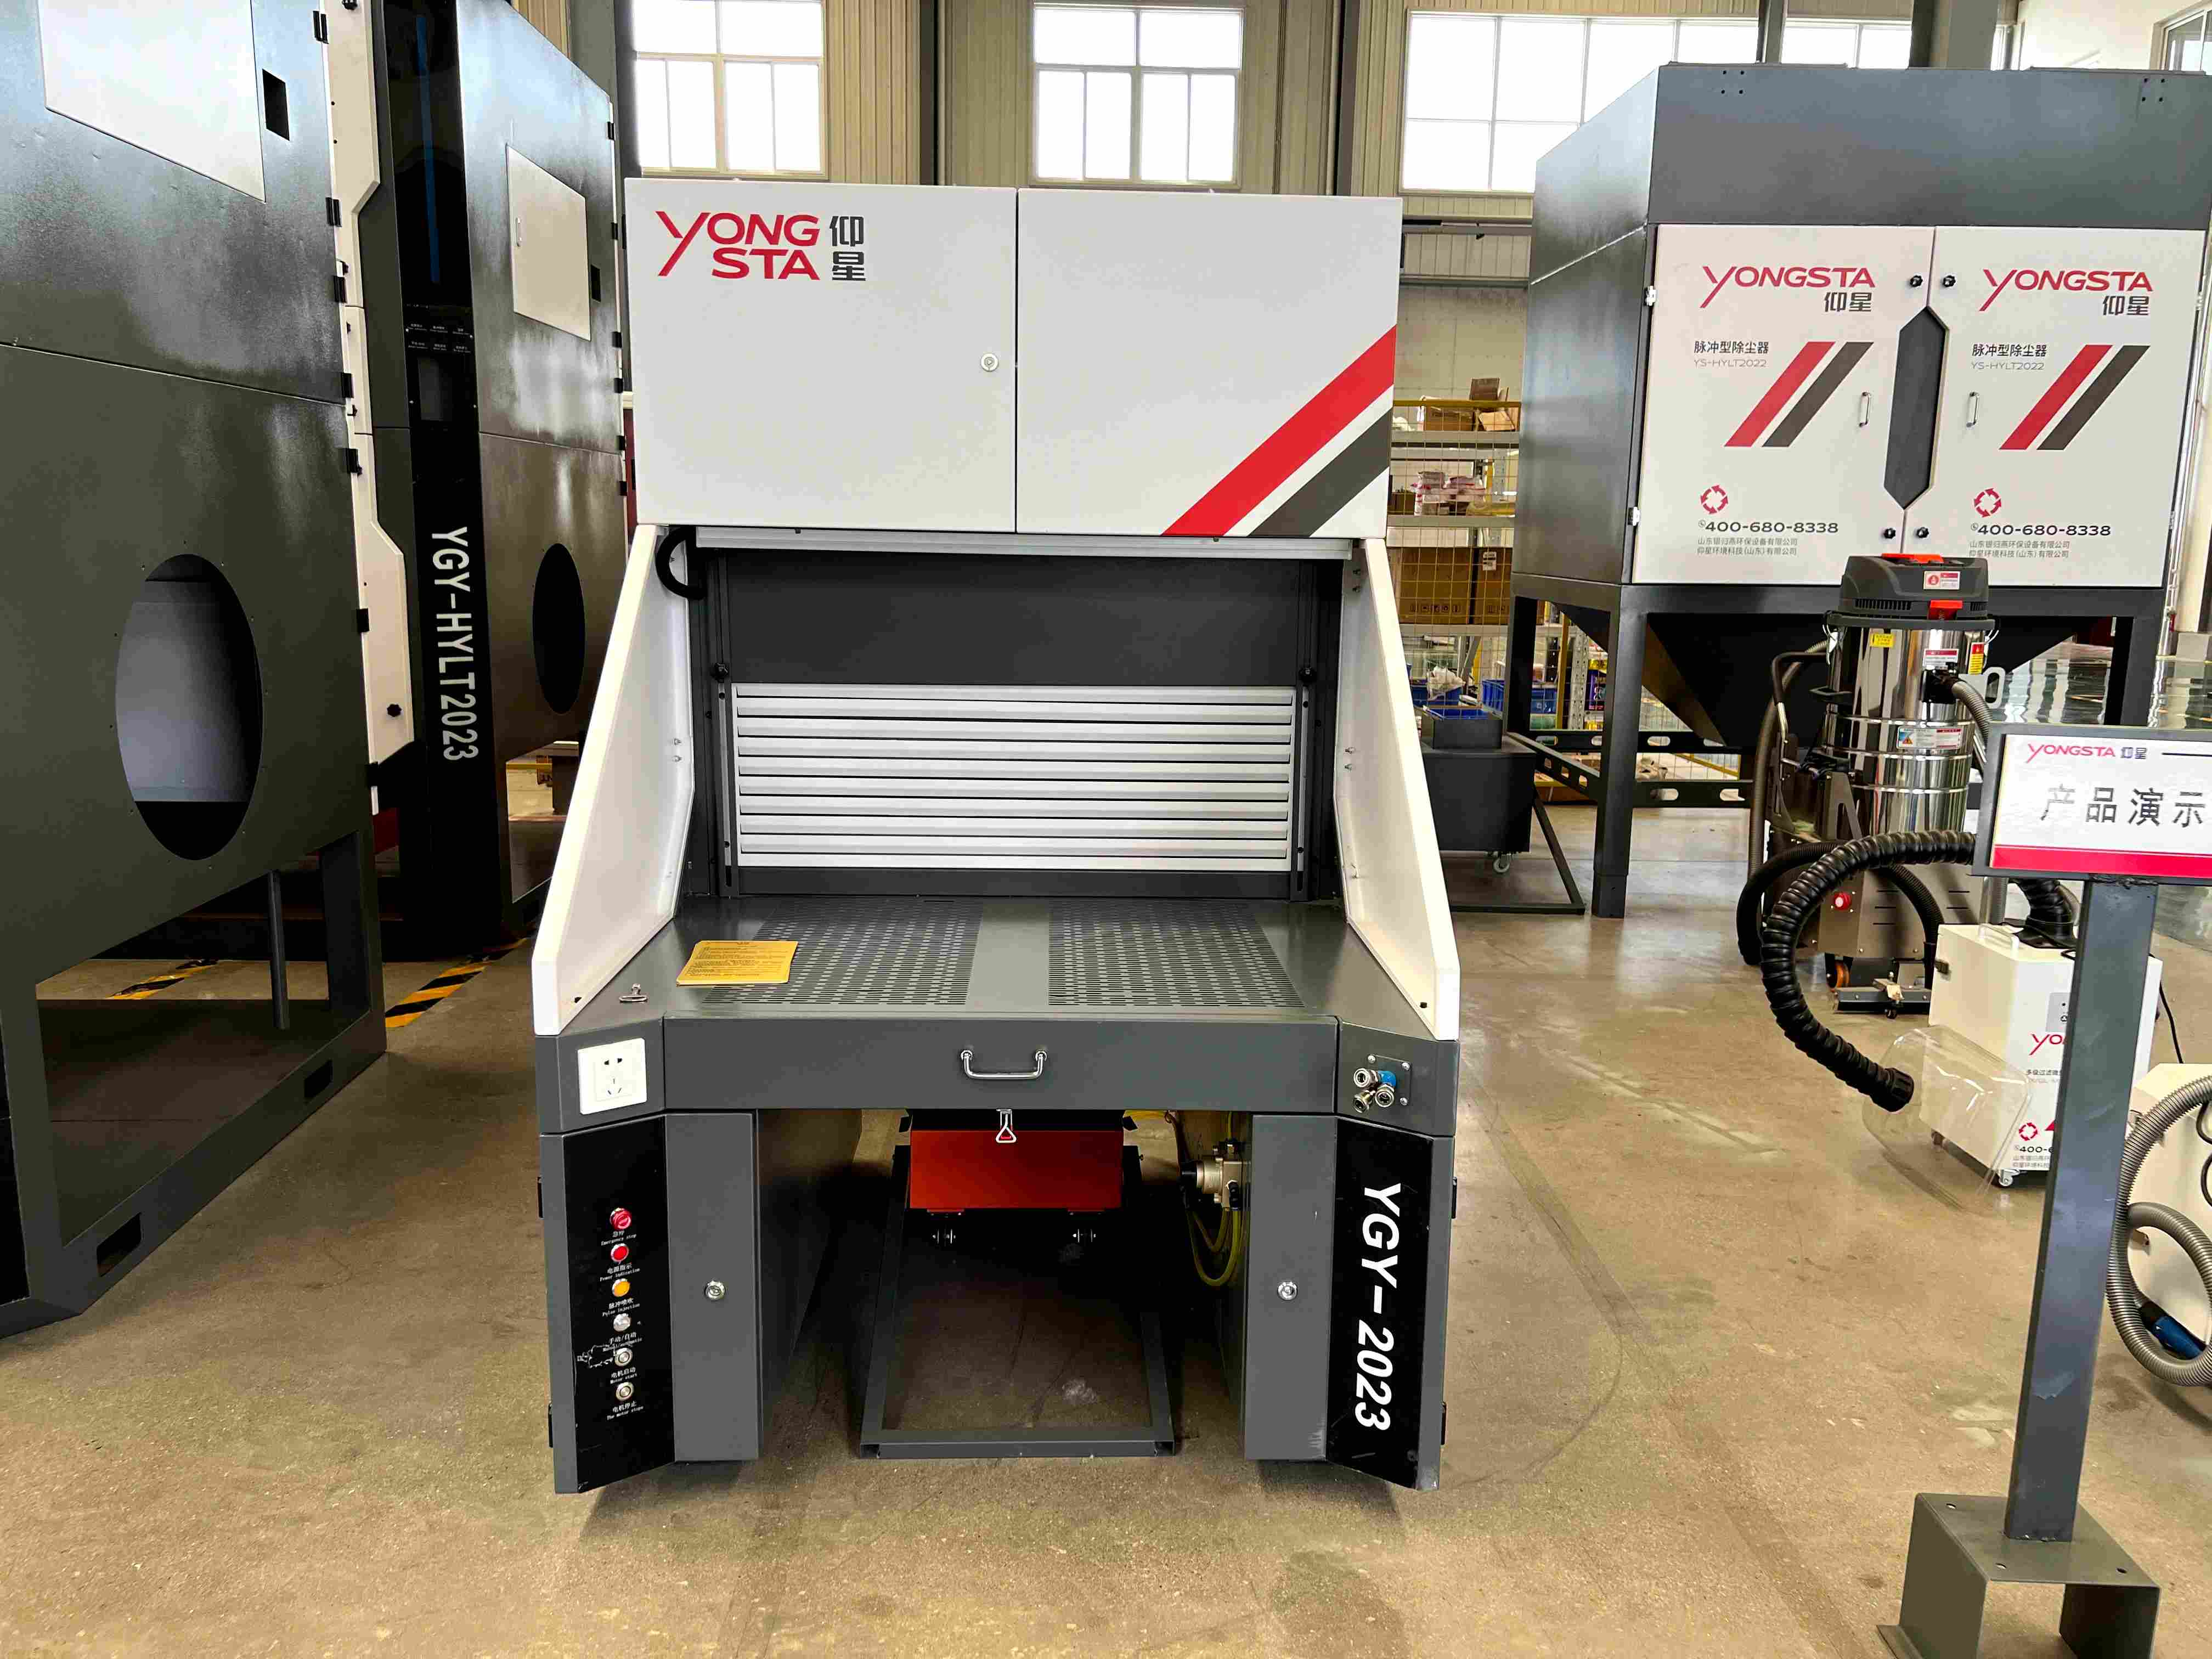
A zbieranie pyłu szlifierskiego stół szlifierski stanowi podstawę każdej profesjonalnej operacji szlifowania, ale wielu operatorów nie osiąga optymalnej wydajności ssania. Bez odpowiedniej optymalizacji nawet najlepszy stół do zbierania pyłu szlifierskiego marnuje energię, zmniejsza wydajność i pozwala szkodliwym cząstkom pyłu przedostać się do środowiska warsztatowego. Zrozumienie sposobu maksymalizacji zdolności ssących stołu do zbierania pyłu szlifierskiego ma bezpośredni wpływ na produktywność, bezpieczeństwo pracowników oraz trwałość sprzętu. Ten przewodnik krok po kroku omawia kluczowe strategie dostosowania każdego aspektu systemu.
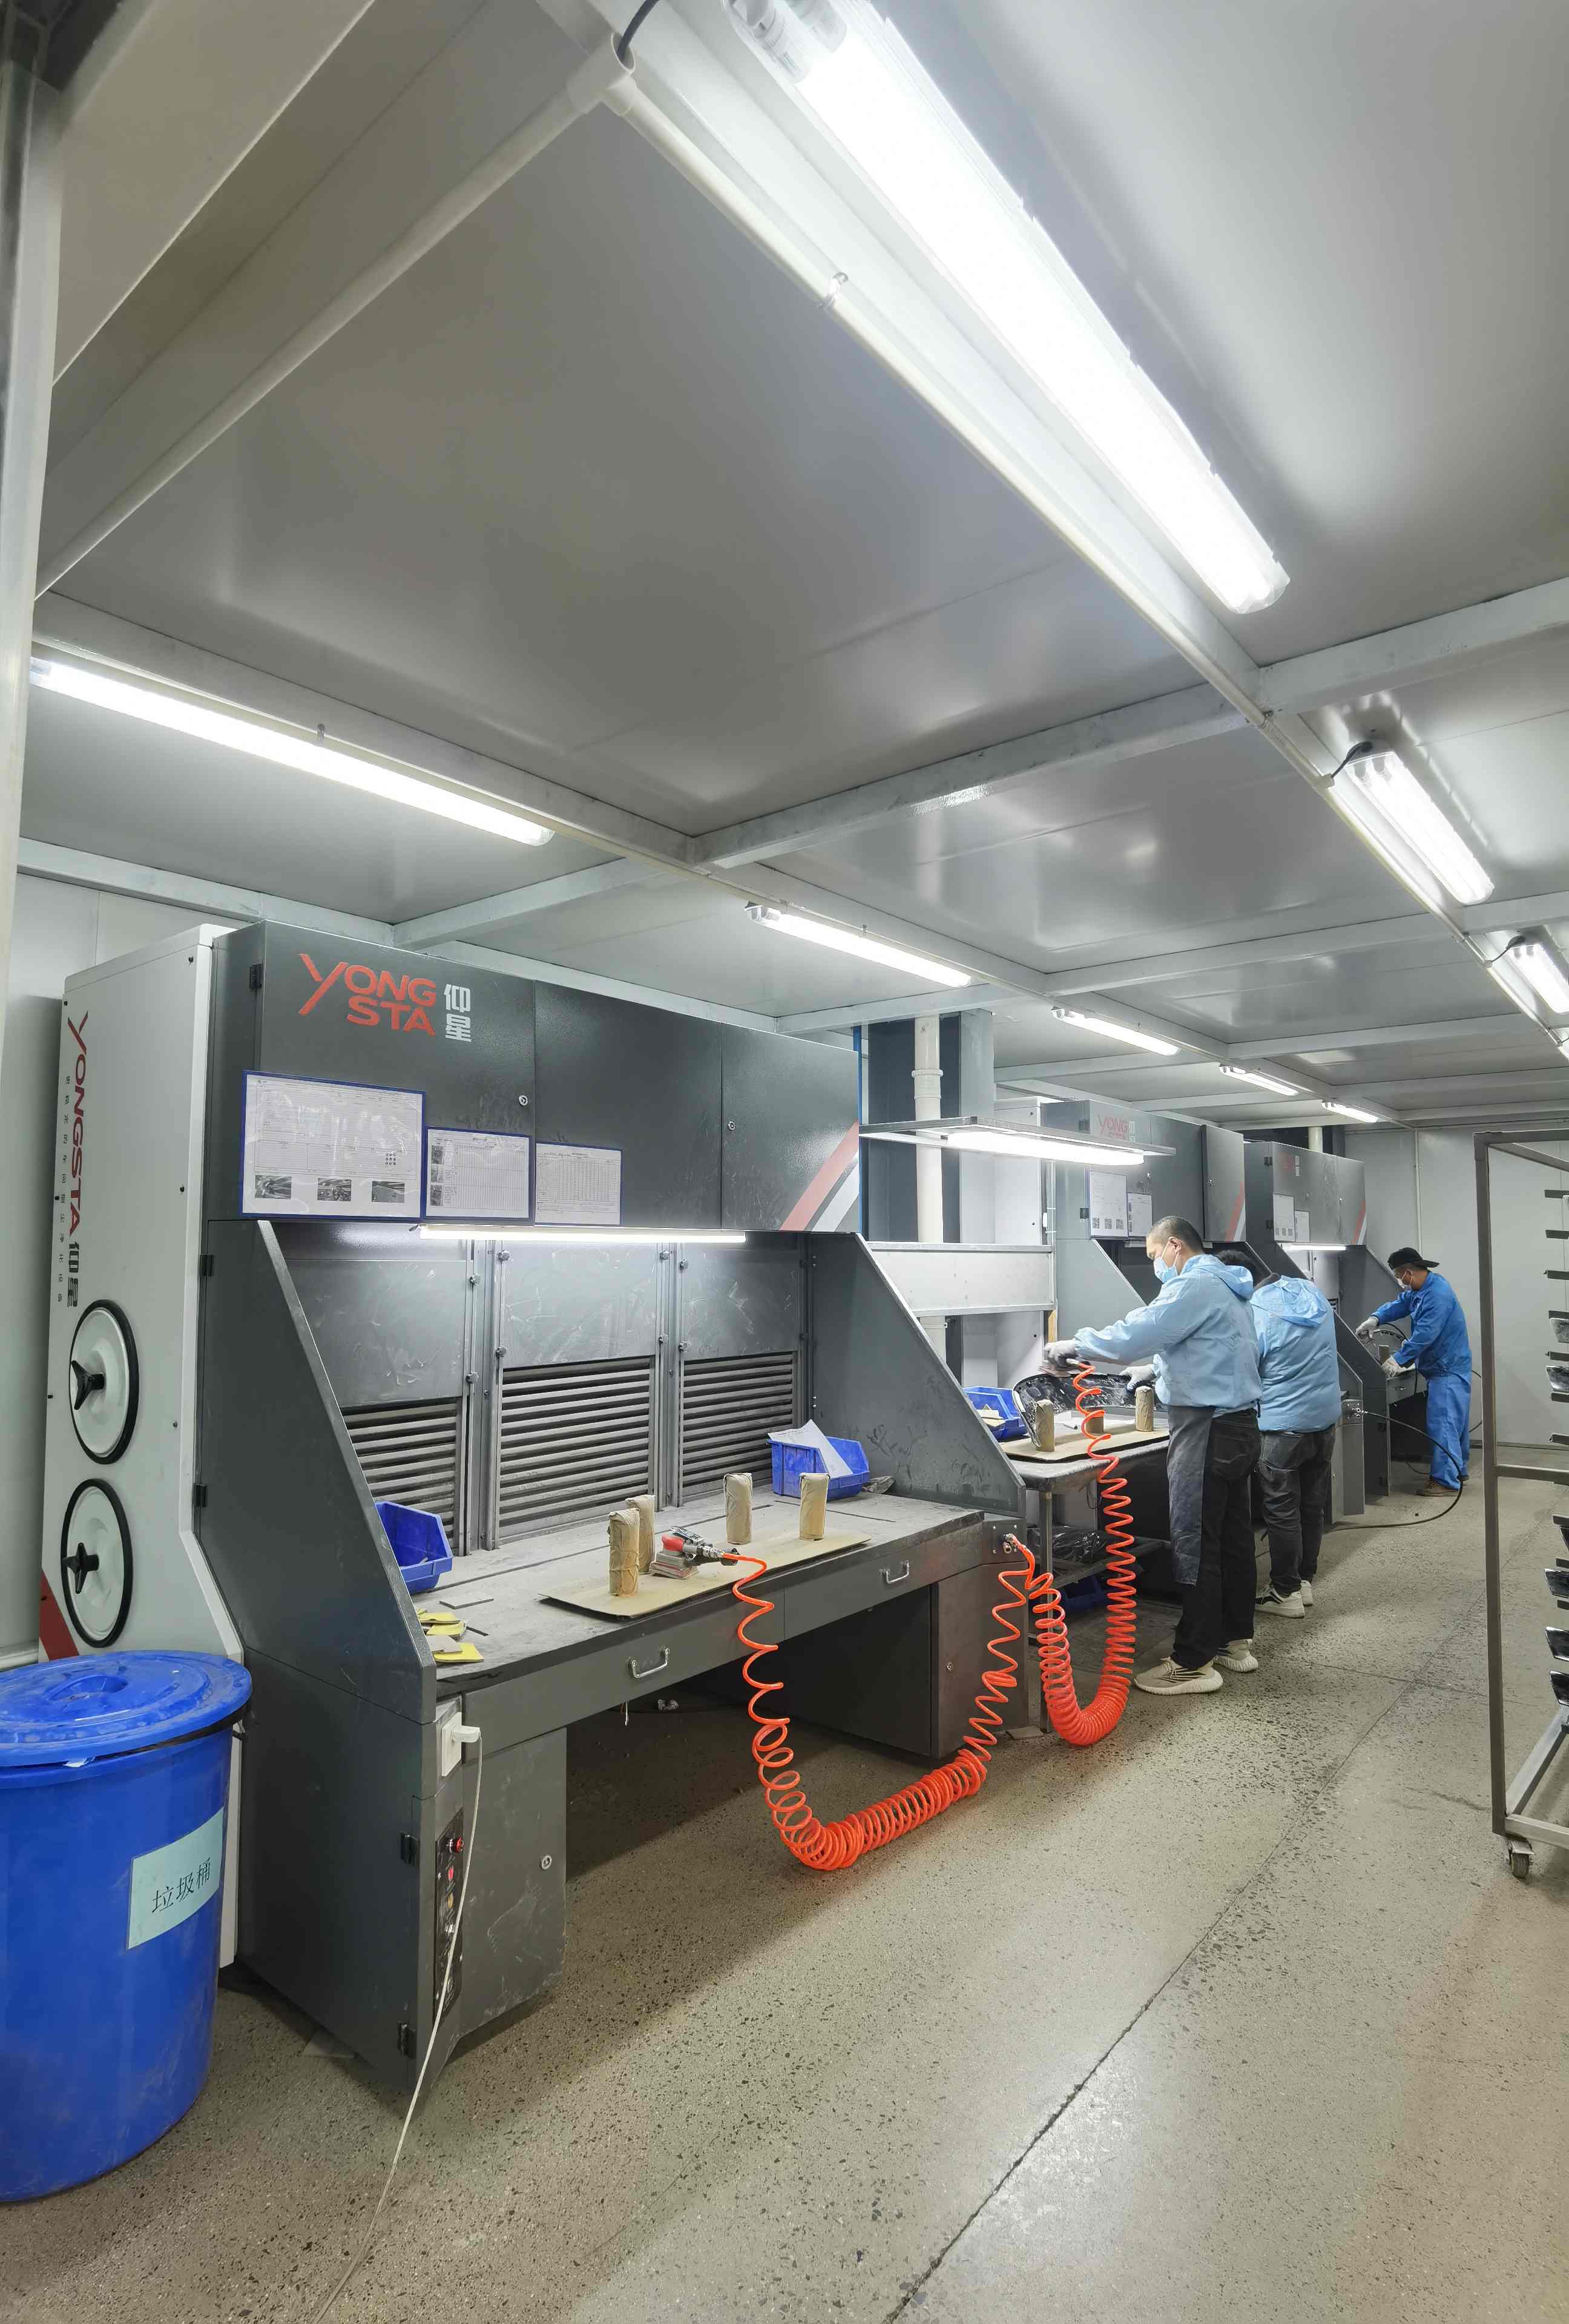
Wydajność Państwa zbieranie pyłu szlifierskiego stół szlifierski zależy od wielu powiązanych ze sobą czynników, począwszy od projektu powierzchni ssącej do filtrowania harmonogramów konserwacji. Wiele warsztatów eksploatuje swoje stoły do zbierania pyłu z szlifowania znacznie poniżej maksymalnej wydajności, po prostu dlatego, że nie usunięto podstawowych wad projektowych ani luk w zakresie konserwacji. Optymalizacja ssania nie jest skomplikowana, ale wymaga uwagi na szczegóły oraz systematycznego podejścia do identyfikowania wąskich gardeł w systemie.
Zrozumienie przepływu powietrza i Projekt ssania z dwoma powierzchniami
Umieszczanie przedmiotu obrabianego w taki sposób, aby zapewnić maksymalne chwytanie na bocznych i dolnych powierzchniach ssących
The zbieranie pyłu szlifierskiego stolik roboczy zasysa powietrze przez dwie zintegrowane powierzchnie poboru: kanał poboru bocznego wzdłuż bocznej ściany powierzchni roboczej oraz dolną powierzchnię ssącą wbudowaną w blat roboczy, tworząc dwukierunkowy przepływ powietrza, który chwyta pył z obu kierunków jednocześnie. Projekt dwukierunkowego przepływu powietrza tworzy bardziej kompleksową strefę chwytania wokół strefy szlifowania. Drobnopowłokowe cząstki odchylane w bok od przedmiotu roboczego są przechwytywane przez boczny pobór, podczas gdy cięższe odpadki i osiadły pył na powierzchni roboczej są zasysane w dół przez podstawę, pozostawiając praktycznie żadnej ścieżki ucieczki dla zanieczyszczeń.
Aby uzyskać najlepsze rezultaty, należy umieszczać przedmiot szlifowany w obrębie aktywnej strefy ssącej — najlepiej w centrum dolnej powierzchni ssącej i równocześnie w pobliżu otworu bocznego poboru. Takie ustawienie zapewnia, że oba kanały przepływu powietrza działają synchronicznie, a nie wzajemnie się zakłócają. Geometria bocznego i dolnego poboru jest dostosowana do dwukanałowej wydajności systemu wymuszanie nadmiernego przepływu materiału przez jeden kanał przy jednoczesnym zaniedbaniu drugiego zmniejsza ogólną wydajność, dlatego kluczowe jest utrzymanie zrównoważonego przepływu pracy na całej powierzchni szlifowania.
Optymalizacja konstrukcji bocznego otworu ssącego i dolnej powierzchni ssącej
The konfiguracja bocznego otworu ssącego oraz dolnej powierzchni ssącej Twojego stołu roboczego do zbierania pyłu szlifierskiego bezpośrednio wpływa na skuteczność wprowadzania cząstek pyłu do systemu zbierania. Boczny otwór ssący został zaprojektowany tak, aby przechwytywać unoszące się w powietrzu cząstki wzdłuż toru ich ruchu tuż po opuszczeniu powierzchni szlifowania — czyli w fazie bocznego rozpraszania pyłu, zanim osiągnie wysokość oddychania. Tymczasem dolna powierzchnia ssąca przyciąga cięższe cząstki w dół przez perforowaną lub szczelinową płytę podstawową, zapobiegając ich gromadzeniu się na powierzchni stołu roboczego oraz redukując ryzyko ponownego zawieszenia się pyłu przy przemieszczaniu narzędzi lub przedmiotów obrabianych.
Razem ta architektura ssąca z boku i od dołu tworzy nachodzące na siebie pola chwytania, które wzajemnie kompensują swoje ślepe strefy. Sprawdź równowagę układu podwójnego przepływu powietrza, obserwując zachowanie pyłu podczas pracy: jeśli cząstki systematycznie uciekają w kierunku bocznym, może być konieczne ponowne umieszczenie szczeliny ssącej z boku lub dostosowanie stosunku przepływu powietrza; jeśli pył gromadzi się na powierzchni blatu, upewnij się, że kanały ssące od dołu są wolne od przeszkód. Poprawnie wyregulowany warsztatowy stół do zbierania pyłu z szlifowania będzie wykazywał czysty, skierowany do wewnątrz przepływ powietrza z obu płaszczyzn jednocześnie, bez widocznych chmur pyłu uciekających poza obszar roboczy.
Konfiguracja przewodów wentylacyjnych oraz optymalizacja ścieżki przepływu powietrza
Zmniejszanie tarcia i utrzymanie prędkości przepływu
Prędkość powietrza w przewodach wentylacyjnych podłączonych do warsztatowego stołu do zbierania pyłu z szlifowania musi mieścić się w zakresie od 3500 do 4500 stóp na minutę, aby skutecznie transportować cząstki pyłu bez konieczności stosowania nadmiernie dużej mocy wentylatora. Średnica przewodów jest kluczowa — zbyt cienkie przewody powodują opór, który zmniejsza siłę ssącą dostępną na warsztatowym stole do zbierania pyłu z szlifowania powierzchnie ssące , podczas gdy zbyt szerokie kanały powodują osiadanie kurzu i zatykanie systemu. Zamiast elastycznych przewodów należy tam, gdzie to możliwe, stosować gładkie metalowe kanały, ponieważ chropowate powierzchnie wewnętrzne układu kanałów do odciągania pyłu z szlifierki powodują turbulencje i straty spowodowane tarciem. Każdy zakręt i punkt połączenia w układzie kanałów do odciągania pyłu z szlifierki powinien być uszczelniony oraz odpowiednio nachylony, aby zapewnić gładki przepływ powietrza w kierunku komory zbiorczej.
Eliminowanie przecieków i obejść powietrza
Nawet niewielkie przecieki w układzie kanałów do odciągania pyłu z szlifierki mogą znacznie obniżyć wydajność ssącą na powierzchni roboczej. Należy sprawdzić wszystkie połączenia, szwy oraz punkty dostępu w układzie kanałów do odciągania pyłu z szlifierki pod kątem szczelin lub zużytego materiału uszczelniającego. Przepływ powietrza omijający wentylator lub komorę zbiorczą oznacza marnowanie mocy ssącej, która mogła by być skierowana do szlifierki. powierzchnie dolne i boczne do zasysania zaizoluj każdą połączeniową szczelinę i każdy złączy za pomocą mastyki do kanałów wentylacyjnych odpornych na wysokie temperatury lub taśmy metalowej, zwracając szczególną uwagę na obszary, w których główny kanał odsysania pyłu z maszyny szlifierkowej łączy się z obudową wentylatora oraz pojemnikiem zbierającym. Pojedyncza dziura o średnicy 1 cala w układzie kanałów odsysania pyłu z maszyny szlifierkowej może zmniejszyć skuteczną siłę ssącą o 10–15 procent.
Zarządzanie filtrami i konserwacja systemu
Utrzymanie stanu filtrów w celu zapewnienia maksymalnej mocy ssania
Zatykanie się filtra to najczęstszy powód osłabienia siły ssącej na maszynie szlifierkowej z odsysaniem pyłu; jednak ten problem można łatwo zapobiec poprzez regularne sprawdzanie i czyszczenie filtra. Zatkany filtr w maszynie szlifierkowej z odsysaniem pyłu zmusza wentylator do pracy z większym obciążeniem przy jednoczesnym zmniejszeniu objętości przepływu powietrza do powierzchni ssących , co tworzy złośliwy cykl, który ostatecznie uszkadza silnik. Sprawdzaj element filtra stołu do zbierania pyłu z szlifowania raz w tygodniu lub po każdych 40 godzinach pracy szlifierki – w zależności od intensywności powstawania pyłu w Twojej warsztatowej przestrzeni. Większość systemów stołów do zbierania pyłu z szlifowania korzysta z automatycznego czyszczenia impulsowego lub ręcznych mechanizmów potrząsania workami, które utrzymują filtry czyste bez konieczności wymiany elementu filtrującego co kilka tygodni.
Wybór materiału filtracyjnego i rozmiar cząstek pyłu
Środki filtracyjne zainstalowane w Twoim stanowisku do zbierania pyłu szlifierskiego muszą być dopasowane do rozmiarów cząstek pyłu powstającego podczas konkretnych operacji szlifowania. Drobny pył szlifierski pochodzący z tarcz szlifierskich z węglików spiekanych lub ceramiki wymaga wyższej wydajności środków filtracyjnych niż gruby pył z szlifowania narzędzi lub przygotowania powierzchni. Zastosowanie wysokiej klasy środków filtracyjnych w Twoim stanowisku do zbierania pyłu szlifierskiego może poprawić odzysk ssania o 20–30 procent, jednocześnie znacznie wydłużając żywotność filtra. Upewnij się, że obudowa filtra w Twoim stanowisku do zbierania pyłu szlifierskiego zapewnia odpowiednie uszczelnienie wokół elementu filtrującego — przepływ powietrza wokół uszkodzonych uszczelek lub uszczelnień filtra powoduje przedostawanie się nieoczyszczonego pyłu do wentylatora, co przyspiesza zużycie silnika i obniża długoterminową wydajność całego systemu do zbierania pyłu szlifierskiego.
Wydajność wentylatora i uwagi dotyczące silnika
Silnik wentylatora na Twoim stanowisku do zbierania pyłu z szlifowania musi zapewniać stałe ciśnienie statyczne, aby utrzymać jednolite ssanie przy zmieniających się warunkach filtra. Gdy filtr na Twoim stanowisku do zbierania pyłu z szlifowania zaczyna się zasilać pyłem, wentylator musi zwiększać wydajność ciśnienia, aby utrzymać stałą objętość przepływu powietrza na powierzchniach ssących po bokach i u dołu — to właśnie w tym miejscu niedostatek mocy silnika powoduje problemy. Monitoruj ciśnienie ssące za pomocą prostego manometru z kolumną wody lub cyfrowego miernika, aby śledzić zmiany wydajności Twojego stanowiska do zbierania pyłu z szlifowania w ciągu dnia. Jeśli ciśnienie statyczne wzrasta nadmiernie podczas pracy Twojego stanowiska do zbierania pyłu z szlifowania, filtr wymaga natychmiastowego oczyszczenia lub silnik wentylatora może być niewystarczająco mocny dla Twojego zastosowanie wymagania.
Praktyczne testowanie i dostosowywanie systemu
Pomiar wydajności wciąganio
Ustal pomiary podstawowe wydajności ssącej Twojego stanowiska do zbierania pyłu z szlifowania przy użyciu prostych narzędzi diagnostycznych. Podłącz manometr z kolumną wody do otworu ssącego po boku lub do portu powierzchni ssącej u dołu Twojego stanowiska do zbierania pyłu z szlifowania do pomiaru ciśnienia statycznego w calach słupa wody. Rejestruj te pomiary codziennie przez tydzień, aby ustalić normalne parametry pracy stołu do zbierania pyłu z szlifowania. Gdy pomiary ulegną znaczącej zmianie, jest to wyraźnym sygnałem, że system stołu do zbierania pyłu z szlifowania wymaga konserwacji — zanim spadek ssania wpłynie na jakość szlifowania oraz jakość powietrza w warsztacie.
Optymalizacja wydajności komory zbierającej
Komora zbiorcza na pył w Twojej warsztatowej stacji do odsadzania pyłu z szlifowania musi być odpowiednio wymiarowana, aby cząstki pyłu mogły się oddzielić od strumienia powietrza przed dotarciem do elementu filtrującego. Zbyt małe pojemniki zbiorcze na stacji do odsadzania pyłu z szlifowania zmuszają pył do wcześniejszego przechodzenia przez filtr, co powoduje szybkie zatykanie się filtra i obniżenie wydajności ssania. Zainstaluj stożkowy zbiornik lub komorę osadzania przynajmniej 45–60 cm poniżej wlotu przewodu wentylacyjnego na Twojej stacji do odsadzania pyłu z szlifowania, aby ciężkie cząstki mogły osadzić się pod wpływem siły grawitacji jeszcze przed wejściem powietrza do komory filtrującej. Ta modyfikacja konstrukcji stacji do odsadzania pyłu z szlifowania może wydłużyć żywotność filtra o 40–60 procent, zapewniając przy tym bardziej stałą wydajność ssania przez cały dzień pracy.
Najczęściej zadawane pytania
Jaki pomiar ciśnienia statycznego wskazuje optymalną wydajność ssania na stacji do odsadzania pyłu z szlifowania?
Optymalne ciśnienie statyczne na powierzchni dolnego lub bocznego otworu ssącego stołu do zbierania pyłu z szlifowania wynosi od 3,5 do 5,0 cala słupa wody w warunkach normalnej pracy przy czystym filtrze. W miarę nagromadzania się pyłu w filtrze stołu do zbierania pyłu z szlifowania ciśnienie statyczne stopniowo rośnie — gdy osiągnie wartość 6–7 cali słupa wody, element filtrujący wymaga oczyszczenia. Zakres ten zapewnia skuteczne chwytywanie pyłu na bocznych i dolnych powierzchniach ssących stołu do zbierania pyłu z szlifowania przy jednoczesnym utrzymaniu rozsądnej konsumpcji energii przez silnik. Wyższe ciśnienia wskazują na zatkany filtr lub za małą średnicę przewodów wentylacyjnych w Twoim systemie odsysania pyłu z szlifierki stacjonarnej.
Jak często należy czyścić lub wymieniać filtr na moim stole do zbierania pyłu z szlifowania?
Częstotliwość konserwacji filtra na stanowisku do zbierania pyłu z szlifowania zależy od ilości generowanego pyłu, typu medium filtracyjnego oraz konstrukcji komory zbierającej. W przypadku typowych operacji szlifowania należy sprawdzać filtr na stanowisku do zbierania pyłu z szlifowania raz w tygodniu i wykonywać czyszczenie impulsowe, gdy ciśnienie statyczne osiągnie 6 cali słupa wody. Pełna wymiana elementów filtrujących jest zwykle wymagana jedynie raz lub dwa razy w ciągu roku na przemysłowym stanowisku do zbierania pyłu z szlifowania przy zachowaniu odpowiednich procedur konserwacyjnych. Śledź odczyty ciśnienia statycznego na swoim stanowisku do zbierania pyłu z szlifowania, aby ustalić dokładny harmonogram konserwacji dostosowany do Twojej działalności.
Czy mogę zwiększyć siłę ssącą mojego stanowiska do zbierania pyłu z szlifowania, aktualizując silnik wentylatora?
Zamiana silnika wentylatora w Twojej szlifierce stacjonarnej z systemem odsysania pyłu przynosi korzyści jedynie wtedy, gdy istniejący silnik jest za słaby lub zużyty. Zanim zainwestujesz w nowy silnik do swojej szlifierki stacjonarnej z systemem odsysania pyłu, upewnij się, że przewody wentylacyjne są szczelne, powierzchnie ssące z boku i od dołu są niezakłócone i prawidłowo skonfigurowane , a filtr jest czysty — słaba siła ssąca wynika zazwyczaj z tych czynników, a nie z niewystarczającej mocy silnika. Poprawnie dobrany system odsysania pyłu z szlifierki stacjonarnej z odpowiednio dobranym silnikiem wentylatora zapewni stabilną wydajność przez wiele lat bez konieczności modernizacji. Sprawdź oryginalne specyfikacje sprzętu swojej szlifierki stacjonarnej z systemem odsysania pyłu, aby potwierdzić, że wybór silnika jest poprawny.
Spis treści
- Zrozumienie przepływu powietrza i Projekt ssania z dwoma powierzchniami
- Konfiguracja przewodów wentylacyjnych oraz optymalizacja ścieżki przepływu powietrza
- Zarządzanie filtrami i konserwacja systemu
- Praktyczne testowanie i dostosowywanie systemu
-
Najczęściej zadawane pytania
- Jaki pomiar ciśnienia statycznego wskazuje optymalną wydajność ssania na stacji do odsadzania pyłu z szlifowania?
- Jak często należy czyścić lub wymieniać filtr na moim stole do zbierania pyłu z szlifowania?
- Czy mogę zwiększyć siłę ssącą mojego stanowiska do zbierania pyłu z szlifowania, aktualizując silnik wentylatora?

