
 EN


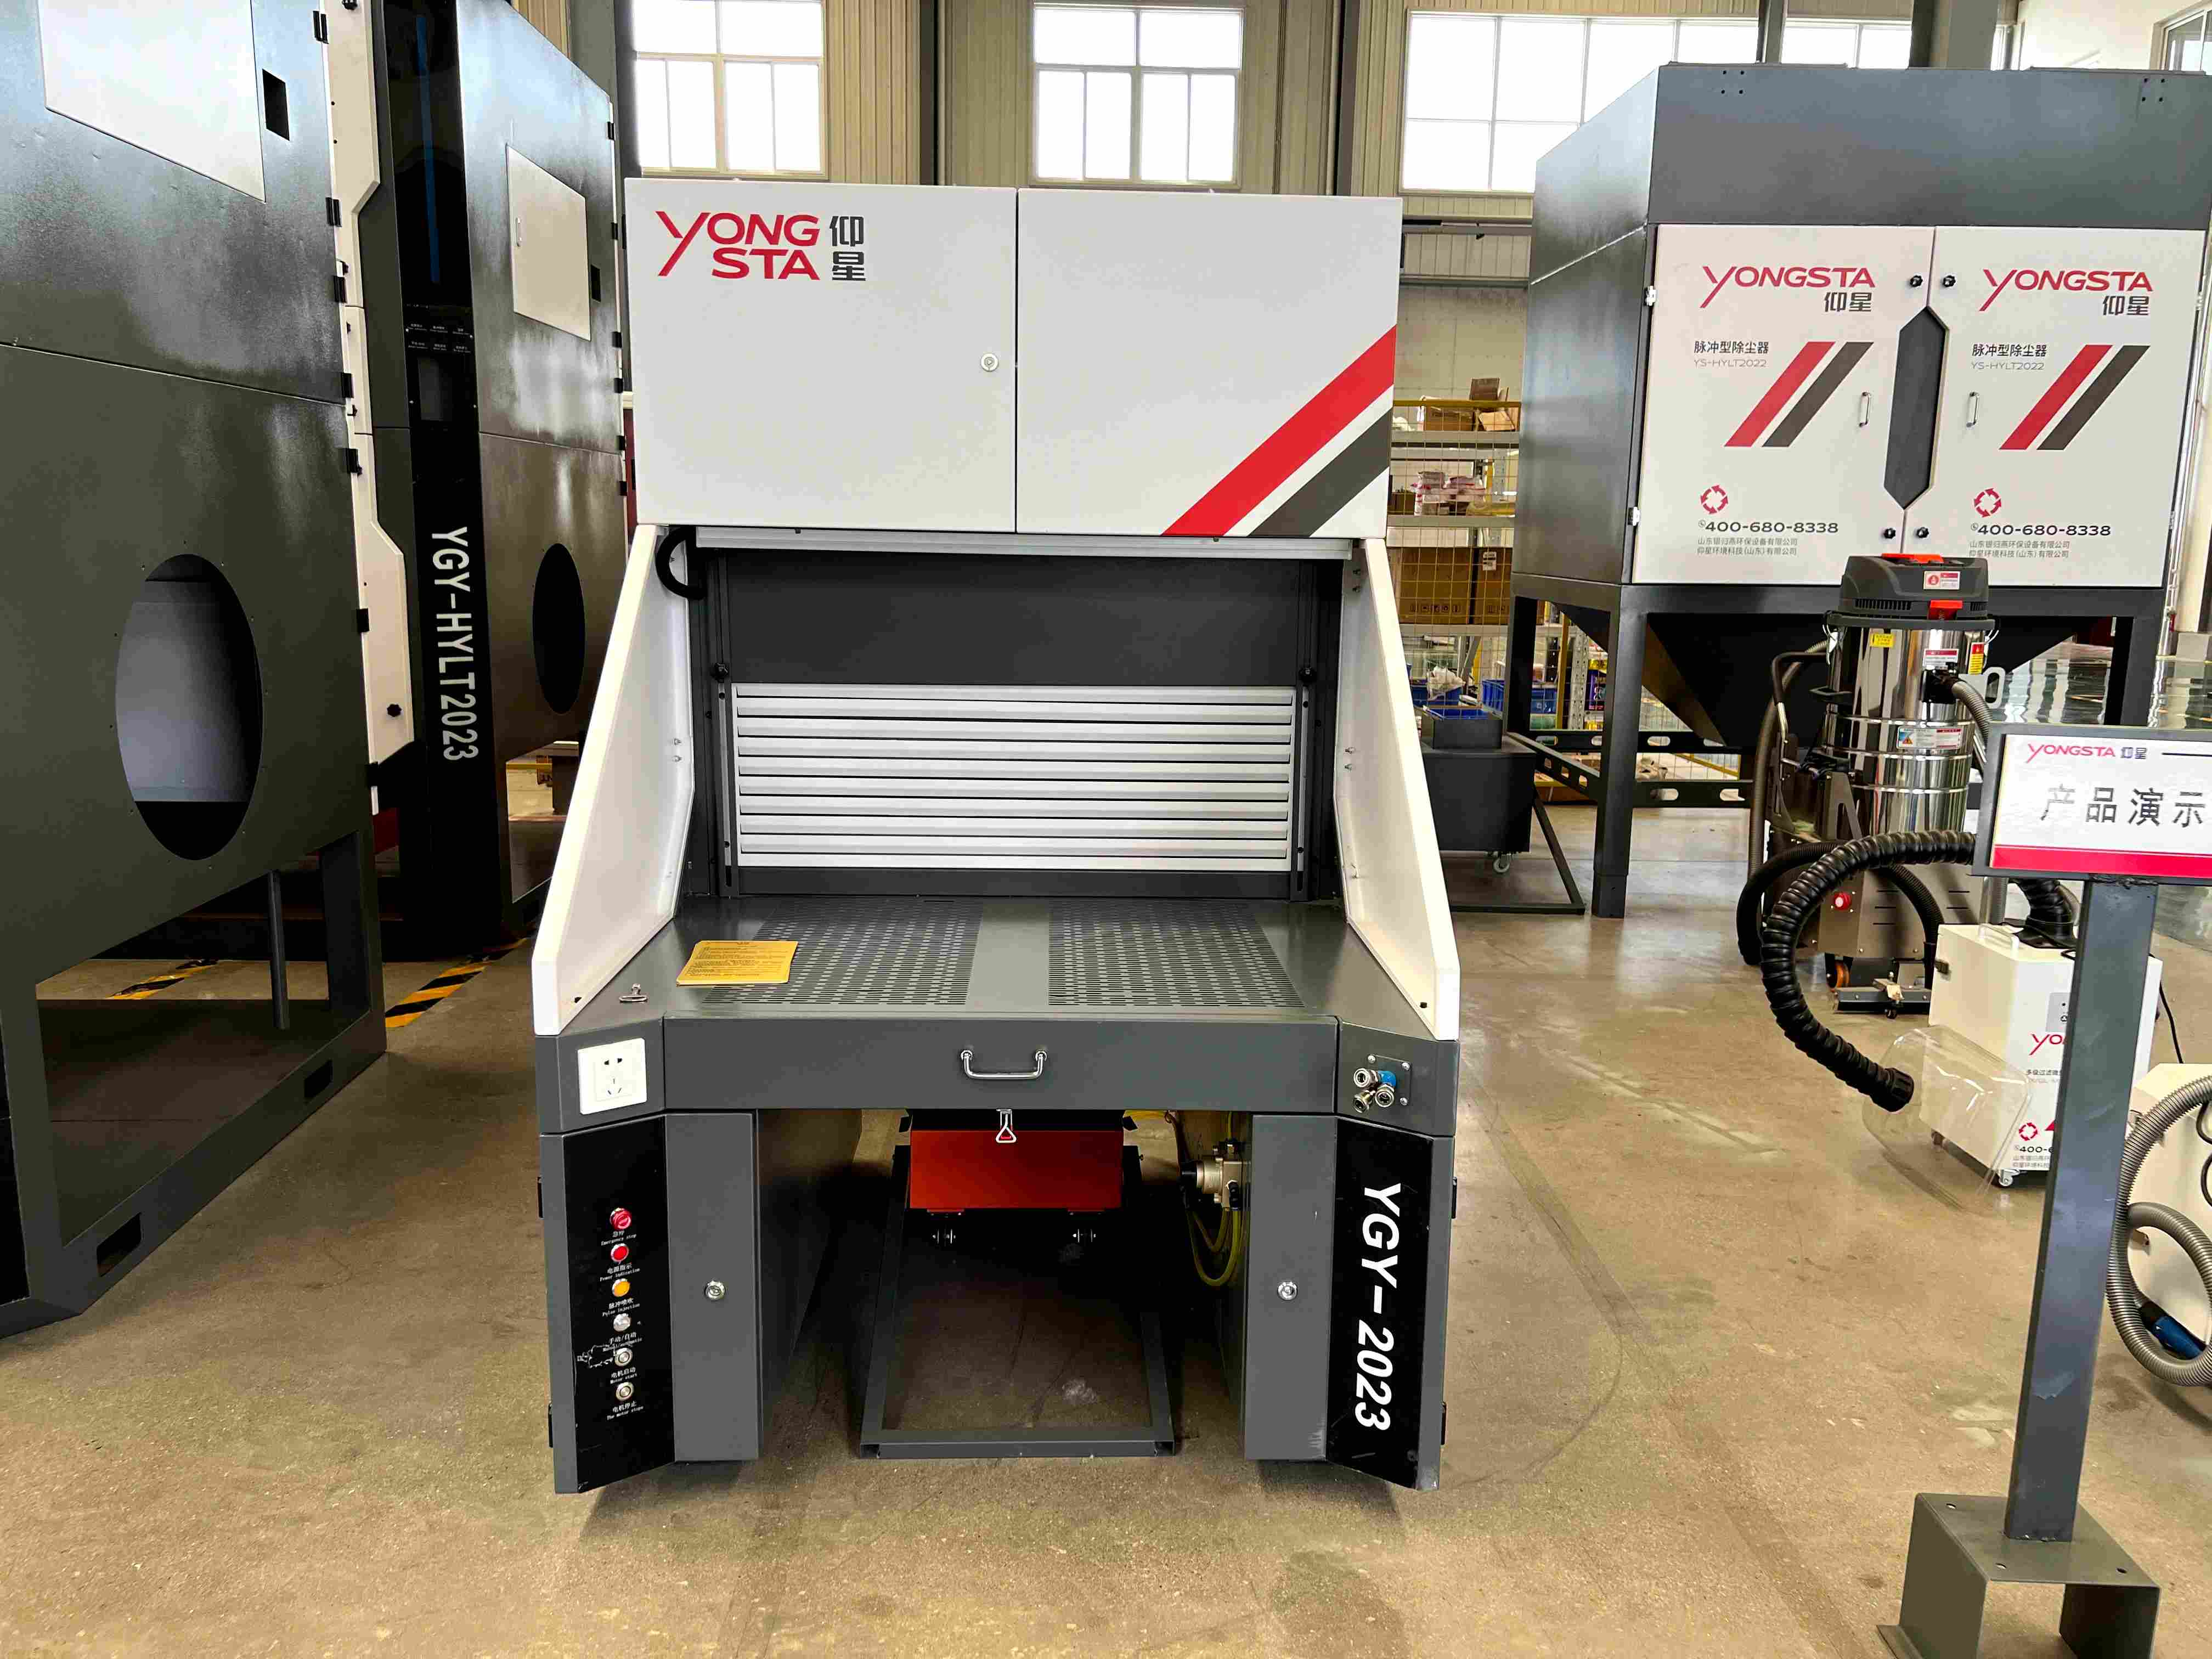
Một thu gom bụi khi mài bàn làm việc đóng vai trò nền tảng cho mọi hoạt động mài chuyên nghiệp, thế nhưng nhiều người vận hành lại không đạt được hiệu suất hút tối ưu. Nếu không được tối ưu hóa đúng cách, ngay cả bàn làm việc thu gom bụi khi mài tốt nhất cũng sẽ tiêu tốn năng lượng thừa, giảm hiệu quả và để các hạt bụi có hại thoát ra môi trường xưởng. Việc hiểu rõ cách nâng cao khả năng hút của bàn làm việc thu gom bụi khi mài trực tiếp ảnh hưởng đến năng suất, an toàn cho người lao động và tuổi thọ thiết bị. Hướng dẫn này sẽ dẫn bạn từng bước qua những chiến lược thiết yếu nhằm điều chỉnh tinh vi mọi khía cạnh của hệ thống.
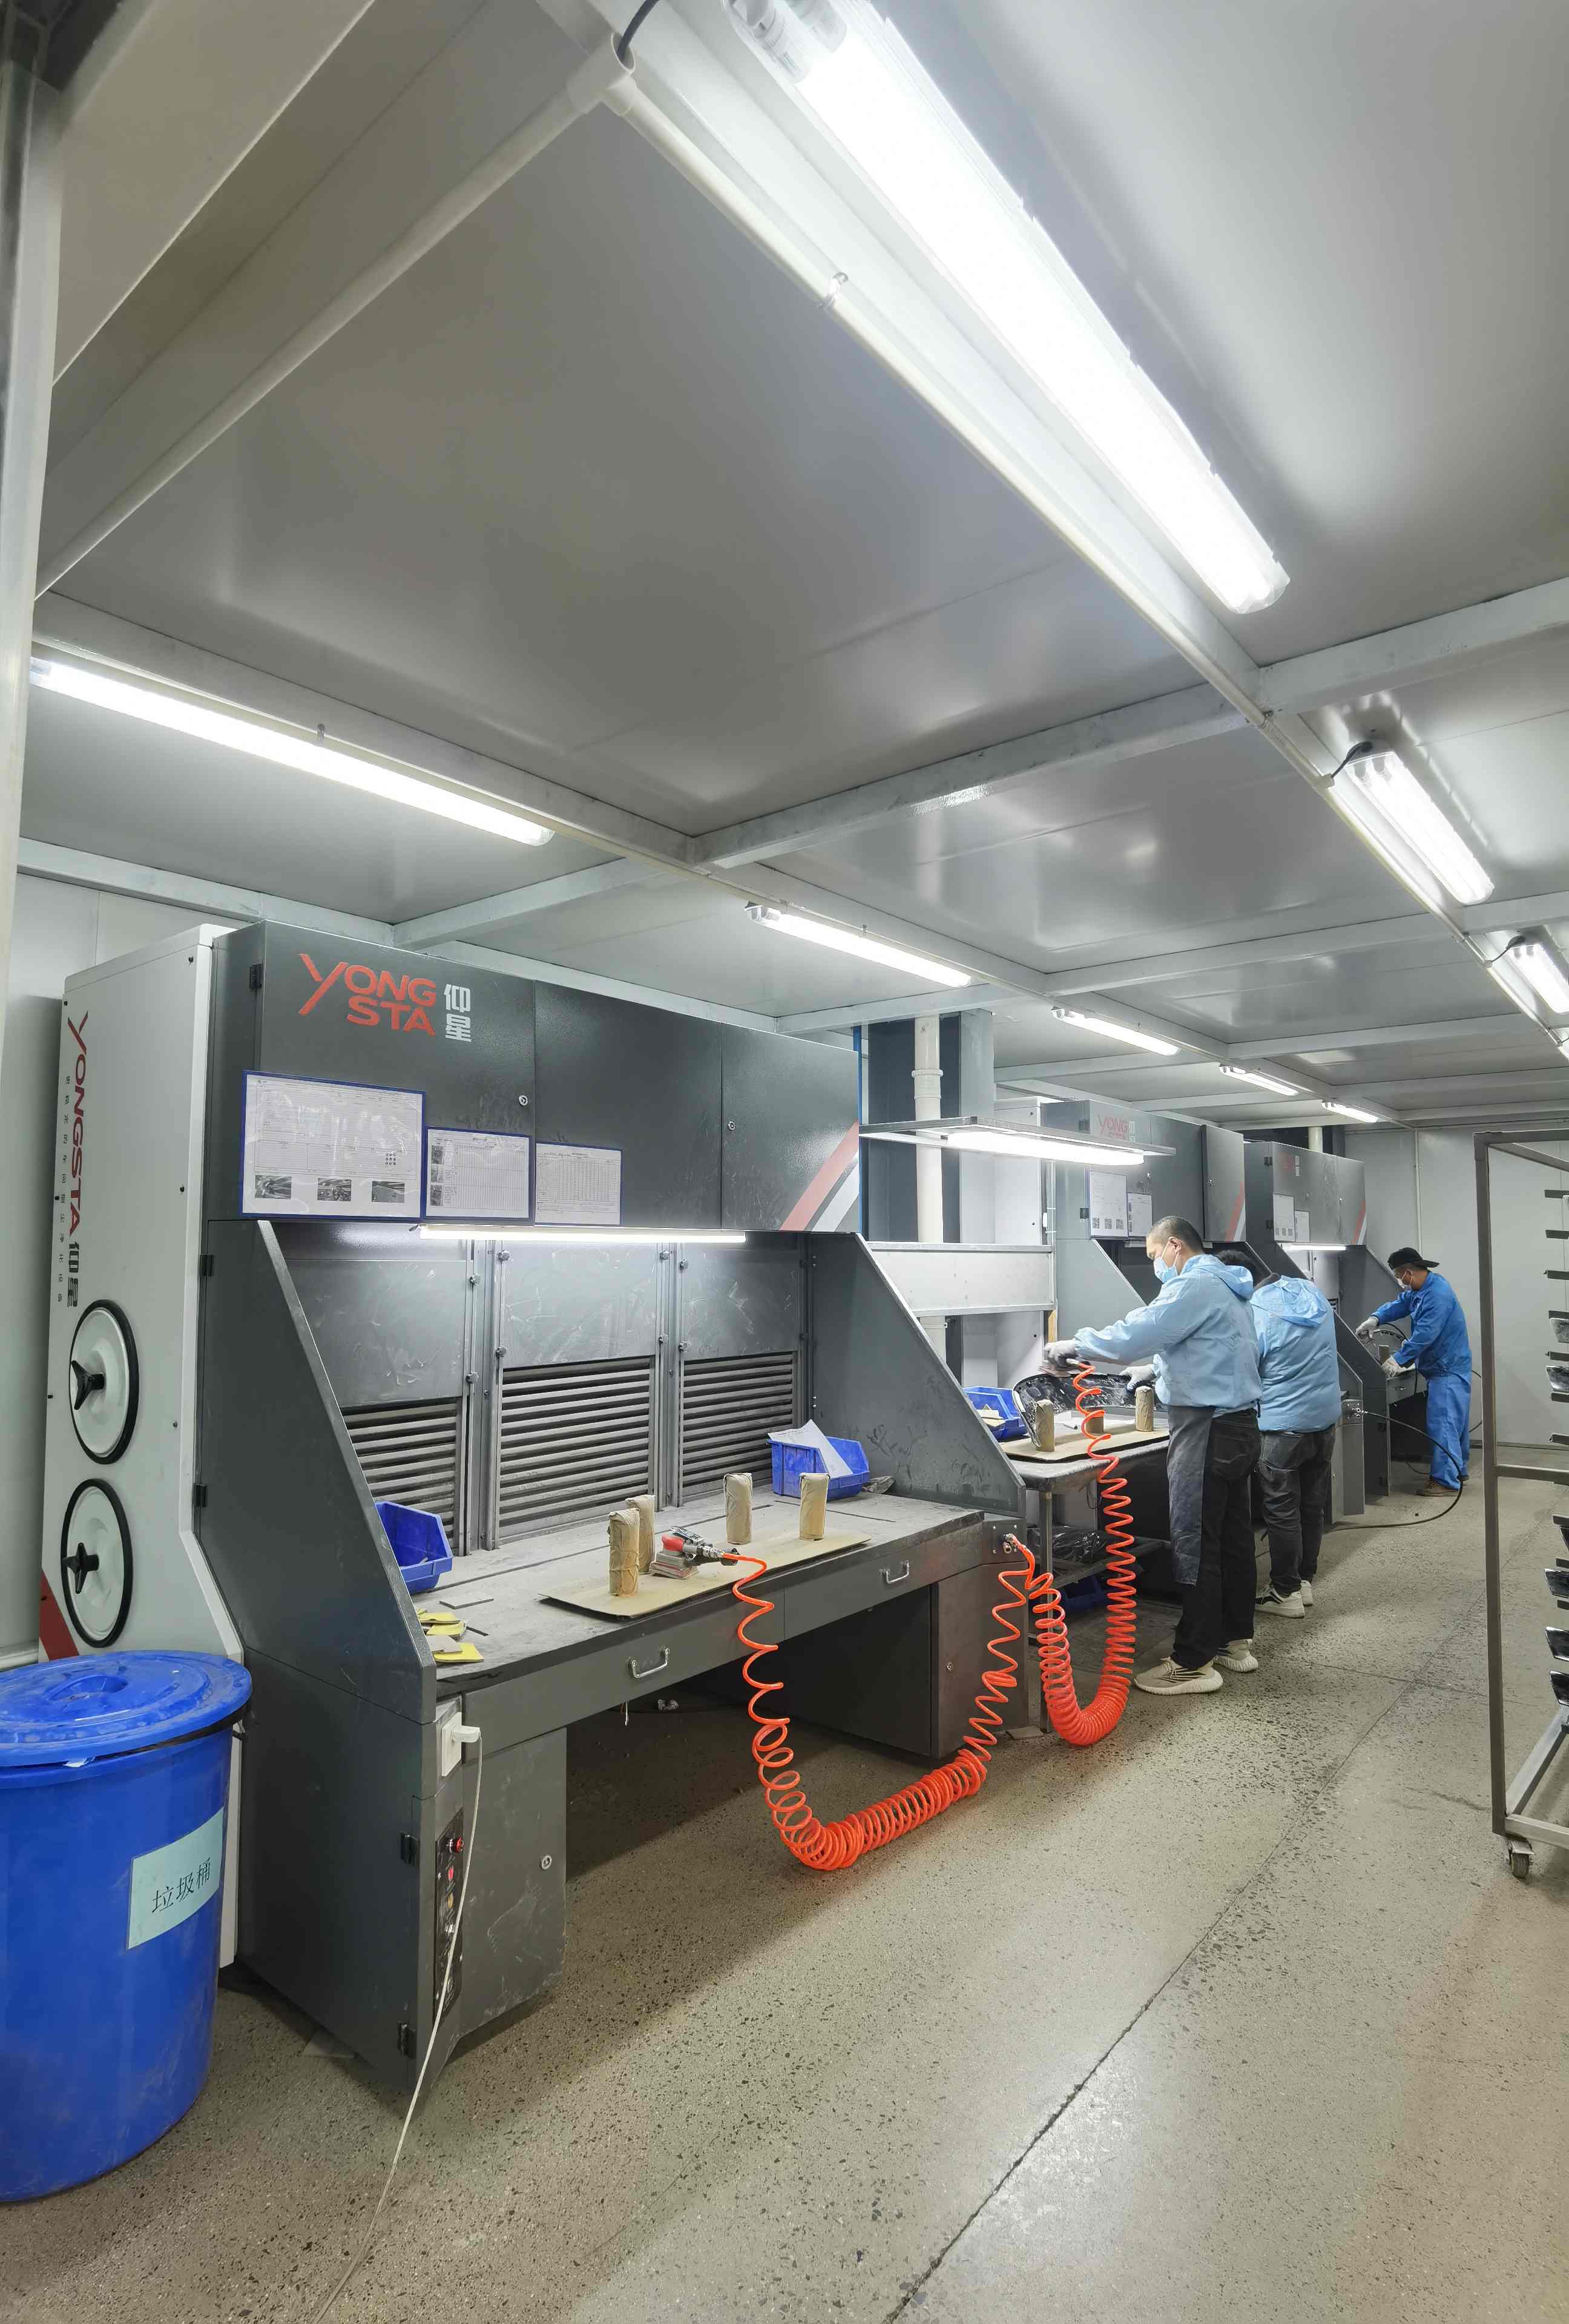
Hiệu suất của các thu gom bụi khi mài bàn làm việc phụ thuộc vào nhiều yếu tố liên kết chặt chẽ với nhau, từ thiết kế bề mặt đầu vào để lọc các lịch trình bảo trì. Nhiều xưởng vận hành bàn làm việc thu bụi mài của họ ở mức hiệu suất thấp hơn nhiều so với công suất tối đa chỉ vì họ chưa khắc phục các sai sót thiết kế cơ bản hoặc các khoảng trống trong bảo trì. Tối ưu hóa lực hút không phức tạp, nhưng đòi hỏi sự chú ý đến từng chi tiết và cách tiếp cận có hệ thống nhằm xác định các điểm nghẽn trong hệ thống của bạn.
Hiểu về Lưu lượng Không khí Đầu vào và Thiết kế Lực hút Hai Mặt
Định vị Phôi để Đạt Hiệu quả Thu bụi Tối đa trên Các Bề mặt Đầu vào Bên hông và Dưới đáy
Các thu gom bụi khi mài bàn làm việc hút không khí qua hai bề mặt lấy gió tích hợp: một kênh lấy gió bên dọc theo mặt bên của bề mặt làm việc và một bề mặt hút phía dưới được tích hợp vào mặt bàn làm việc, tạo ra luồng không khí hai chiều nhằm bắt bụi từ cả hai hướng đồng thời. Thiết kế luồng không khí hai chiều này tạo ra vùng bao phủ thu bụi toàn diện hơn xung quanh khu vực mài. Các hạt mịn bị lệch sang ngang khỏi phôi được kênh lấy gió bên bắt giữ, trong khi các mảnh vụn nặng hơn và bụi đã lắng trên bề mặt làm việc bị hút xuống dưới qua phần đế, gần như loại bỏ mọi đường thoát cho các chất gây ô nhiễm.
Để đạt hiệu quả tốt nhất, hãy đặt phôi cần mài trong vùng hút hoạt động — lý tưởng nhất là đặt chính giữa vùng hút phía dưới đồng thời vẫn nằm sát khe lấy gió bên. Việc căn chỉnh này đảm bảo cả hai luồng không khí hoạt động hài hòa với nhau thay vì cạnh tranh lẫn nhau. Hình học của kênh lấy gió bên và kênh lấy gió phía dưới được hiệu chuẩn phù hợp với khả năng vận hành hai kênh của hệ thống việc ép quá nhiều vật liệu qua một kênh trong khi bỏ qua kênh kia làm giảm hiệu suất tổng thể, do đó việc duy trì luồng làm việc cân bằng trên bề mặt mài là yếu tố then chốt.
Tối ưu hóa thiết kế khe hút bên và bề mặt hút phía dưới
Các cấu hình khe hút bên và bề mặt hút phía dưới của bàn làm việc thu bụi khi mài ảnh hưởng trực tiếp đến mức độ hiệu quả mà các hạt bụi xâm nhập vào hệ thống thu bụi. Khe hút bên được thiết kế để bắt các hạt lơ lửng trong không khí ngay trên quỹ đạo di chuyển của chúng ngay sau khi rời khỏi bề mặt mài — tức là thu bụi ở giai đoạn lan tỏa ngang trước khi chúng đạt tới độ cao có thể hít phải. Trong khi đó, bề mặt hút phía dưới kéo các hạt nặng hơn xuống dưới thông qua tấm đáy có lỗ hoặc khe, ngăn chặn việc tích tụ bụi trên mặt bàn làm việc và giảm nguy cơ tái phát tán bụi thứ cấp khi di chuyển lại dụng cụ hoặc phôi.
Cùng nhau, kiến trúc hút từ hai phía – bên hông và mặt đáy – này tạo ra các vùng hút chồng lấn, bù đắp cho những điểm mù của nhau. Kiểm tra sự cân bằng của hệ thống luồng khí kép bằng cách quan sát hành vi của bụi trong quá trình vận hành: nếu các hạt bụi liên tục thoát ra theo hướng ngang, khe hút bên hông có thể cần được điều chỉnh lại vị trí hoặc tỷ lệ luồng khí cần được hiệu chỉnh; nếu bụi tích tụ trên bề mặt bàn làm việc, hãy kiểm tra xem các kênh hút mặt đáy có bị tắc nghẽn hay không. Một bàn thu bụi mài cẩn thận được hiệu chỉnh tốt sẽ thể hiện luồng khí sạch, hướng vào trong đồng thời từ cả hai mặt phẳng, không có bất kỳ cột bụi nào thoát ra ngoài khu vực làm việc.
Cấu hình đường ống dẫn khí và tối ưu hóa luồng khí
Giảm ma sát và duy trì vận tốc
Tốc độ không khí đi qua đường ống nối với bàn thu bụi mài phải được duy trì trong khoảng từ 3.500 đến 4.500 feet mỗi phút để vận chuyển hiệu quả các hạt bụi mà không cần tiêu tốn quá nhiều công suất quạt. Đường kính ống dẫn là yếu tố then chốt — ống dẫn có đường kính quá nhỏ sẽ tạo ra lực cản làm giảm lực hút sẵn có tại bàn thu bụi mài. bề mặt hút , trong khi các ống dẫn quá lớn cho phép bụi lắng xuống và gây tắc nghẽn hệ thống. Hãy sử dụng ống dẫn kim loại có thành trơn thay vì ống dẻo khi có thể, bởi vì bề mặt bên trong gồ ghề trên hệ thống ống dẫn thu bụi cho bàn mài tạo ra dòng chảy rối và tổn thất do ma sát. Mỗi chỗ uốn cong và điểm nối trên ống dẫn thu bụi cho bàn mài của bạn cần được bịt kín và lắp đặt đúng góc để duy trì dòng khí lưu thông ổn định hướng về buồng thu bụi.
Loại bỏ rò rỉ và dòng khí đi vòng
Ngay cả những chỗ rò rỉ nhỏ nhất trên hệ thống ống dẫn thu bụi cho bàn mài cũng có thể làm suy giảm nghiêm trọng hiệu suất hút tại bề mặt làm việc. Hãy kiểm tra toàn bộ các điểm nối, mối hàn và vị trí tiếp cận trên ống dẫn thu bụi cho bàn mài để phát hiện khe hở hoặc chất bịt kín bị lão hóa. Việc không khí đi vòng qua quạt hoặc buồng thu bụi biểu thị khả năng hút bị lãng phí — khả năng này có thể được chuyển hướng đến bàn mài của bạn. bề mặt hút ở hai bên và phía dưới . Bịt kín mọi mối nối và kết nối bằng chất trát ống dẫn chịu nhiệt độ cao hoặc băng dính kim loại, đặc biệt chú ý các khu vực mà ống dẫn chính của bàn thu bụi khi mài nối với vỏ quạt và thùng chứa bụi. Một lỗ hở duy nhất có đường kính 1 inch trên hệ thống ống dẫn của bàn thu bụi khi mài có thể làm giảm lực hút hiệu dụng từ 10 đến 15 phần trăm.
Quản lý bộ lọc và bảo trì hệ thống
Duy trì tình trạng bộ lọc để đạt hiệu suất hút tối ưu
Tắc bộ lọc là nguyên nhân phổ biến nhất gây suy giảm lực hút trên bàn thu bụi khi mài, tuy nhiên vấn đề này hoàn toàn có thể phòng tránh dễ dàng thông qua việc kiểm tra và vệ sinh định kỳ. Khi bộ lọc của bàn thu bụi khi mài bị tắc, quạt buộc phải hoạt động mạnh hơn nhưng lại cung cấp lưu lượng không khí thấp hơn tới các bề mặt hút , tạo thành một vòng luẩn quẩn khiến động cơ cuối cùng bị hư hại. Kiểm tra bộ lọc trên bàn làm việc hút bụi mài mỗi tuần hoặc sau mỗi 40 giờ vận hành máy mài, tùy theo tốc độ sinh bụi trong xưởng của bạn. Hầu hết các hệ thống bàn làm việc hút bụi mài đều được trang bị cơ chế làm sạch xung tự động hoặc cơ chế lắc túi thủ công nhằm giữ cho bộ lọc luôn thông thoáng mà không cần thay thế bộ lọc sau vài tuần.
Lựa chọn vật liệu lọc và kích thước hạt bụi
Vật liệu lọc được lắp đặt trên bàn thu bụi mài của bạn phải phù hợp với kích thước hạt bụi sinh ra từ các thao tác mài cụ thể. Bụi mài mịn từ đá mài cacbua hoặc gốm yêu cầu vật liệu lọc có hiệu suất cao hơn so với bụi thô từ mài dụng cụ hoặc chuẩn bị bề mặt. Nâng cấp lên vật liệu lọc cao cấp cho bàn thu bụi mài có thể cải thiện khả năng phục hồi lực hút từ 20 đến 30 phần trăm đồng thời kéo dài đáng kể tuổi thọ bộ lọc. Đảm bảo vỏ bộ lọc trên bàn thu bụi mài tạo kín hoàn toàn quanh phần tử lọc — luồng không khí lọt qua các gioăng hoặc miếng đệm lọc bị hư hỏng sẽ khiến bụi chưa được lọc đi vào quạt, làm tăng tốc độ hao mòn động cơ và làm giảm hiệu suất lâu dài của hệ thống bàn thu bụi mài.
Hiệu suất quạt và các yếu tố liên quan đến động cơ
Động cơ quạt trên bàn làm việc thu bụi khi mài của bạn phải tạo ra áp suất tĩnh ổn định để duy trì lực hút đồng đều trên các bề mặt hút, bất kể điều kiện lọc thay đổi thế nào. Khi bộ lọc trên bàn làm việc thu bụi khi mài của bạn tích tụ bụi, quạt phải tăng áp suất đầu ra để giữ lưu lượng không khí không đổi tại các bề mặt hút ở bên hông và phía dưới — đây là nơi việc chọn động cơ quá nhỏ gây ra sự cố. Hãy theo dõi áp suất hút bằng một manô cột nước đơn giản hoặc đồng hồ đo kỹ thuật số để ghi nhận sự thay đổi hiệu suất của bàn làm việc thu bụi khi mài trong suốt cả ngày. Nếu áp suất tĩnh tăng quá mức khi bàn làm việc thu bụi khi mài đang hoạt động, bộ lọc của bạn cần được làm sạch ngay lập tức, hoặc động cơ quạt có thể không đủ công suất cho ứng dụng yêu cầu.
Kiểm tra và điều chỉnh hệ thống thực tế
Đo lường hiệu suất hút
Thiết lập các giá trị đo ban đầu về hiệu suất hút của bàn làm việc thu bụi khi mài bằng các công cụ chẩn đoán đơn giản. Gắn một manô cột nước vào cổng mở hút ở bên hông hoặc cổng hút phía dưới của bàn làm việc thu bụi khi mài đo áp suất tĩnh tính bằng inch cột nước. Ghi lại các phép đo này hàng ngày trong vòng một tuần để thiết lập các thông số vận hành bình thường cho bàn thu bụi mài của bạn. Khi các giá trị đo thay đổi đáng kể, đây là tín hiệu rõ ràng cho thấy hệ thống bàn thu bụi mài của bạn cần được bảo trì trước khi lực hút suy giảm ảnh hưởng đến chất lượng mài và chất lượng không khí trong xưởng.
Tối ưu hóa hiệu suất buồng thu bụi
Buồng thu gom của bàn làm việc hút bụi mài phải có kích thước phù hợp để các hạt bụi tách ra khỏi dòng khí trước khi đến bộ lọc. Các thùng thu gom quá nhỏ trên bàn làm việc hút bụi mài sẽ đẩy bụi vào bộ lọc quá sớm, gây tắc nghẽn nhanh và giảm lực hút. Lắp đặt một phễu hoặc buồng lắng ít nhất từ 45 đến 60 cm phía dưới đầu vào ống dẫn của bàn làm việc hút bụi mài, để trọng lực tách sơ bộ các hạt nặng trước khi không khí đi vào buồng lọc. Việc cải tiến thiết kế này cho bàn làm việc hút bụi mài có thể kéo dài tuổi thọ bộ lọc thêm 40–60% đồng thời duy trì lực hút ổn định hơn trong suốt ca làm việc.
Câu hỏi thường gặp
Giá trị áp suất tĩnh nào cho thấy lực hút tối ưu trên bàn làm việc hút bụi mài?
Áp suất tĩnh tối ưu tại bề mặt hút bên hông hoặc đáy của bàn thu bụi mài nằm trong khoảng từ 3,5 đến 5,0 inch cột nước trong điều kiện vận hành bình thường với bộ lọc sạch. Khi bộ lọc của bàn thu bụi mài tích tụ bụi dần dần, áp suất tĩnh sẽ tăng dần — khi đạt mức 6–7 inch cột nước, bộ lọc của bạn cần được làm sạch. Dải áp suất này duy trì khả năng thu bụi hiệu quả trên toàn bộ bề mặt hút bên hông và đáy của bàn thu bụi mài trong khi vẫn giữ mức tiêu thụ năng lượng của động cơ ở mức hợp lý. Áp suất cao hơn cho thấy bộ lọc bị tắc hoặc đường ống dẫn có kích thước quá nhỏ trong hệ thống bàn làm việc thu bụi mài.
Tôi nên làm sạch hoặc thay thế bộ lọc trên bàn thu bụi khi mài của mình bao lâu một lần?
Tần suất bảo trì bộ lọc cho bàn làm việc thu bụi mài phụ thuộc vào lượng bụi mài, loại vật liệu lọc và thiết kế buồng thu bụi. Đối với các hoạt động mài điển hình, hãy kiểm tra bộ lọc của bàn làm việc thu bụi mài hàng tuần và thực hiện làm sạch xung khi áp suất tĩnh đạt 6 inch cột nước. Việc thay thế toàn bộ phần tử lọc thường chỉ cần thực hiện một hoặc hai lần mỗi năm đối với bàn làm việc thu bụi mài cấp công nghiệp có quy trình bảo trì đúng cách. Theo dõi các chỉ số áp suất tĩnh trên bàn làm việc thu bụi mài để xác lập lịch trình bảo trì chính xác phù hợp với hoạt động của bạn.
Tôi có thể cải thiện lực hút của bàn làm việc thu bụi mài bằng cách nâng cấp động cơ quạt không?
Việc nâng cấp động cơ quạt trên bàn làm việc thu bụi mài chỉ mang lại hiệu quả nếu động cơ hiện tại của bạn có công suất quá nhỏ hoặc đã bị mòn. Trước khi đầu tư vào một động cơ mới cho bàn làm việc thu bụi mài, hãy xác minh rằng đường ống dẫn của bạn đã được bịt kín đúng cách, các bề mặt hút ở phía bên và phía dưới của bạn không bị cản trở và được cấu hình chính xác , đồng thời bộ lọc của bạn đang sạch — tình trạng hút yếu thường bắt nguồn từ những yếu tố này thay vì do động cơ không đủ công suất. Một hệ thống bàn làm việc thu bụi mài được chọn đúng kích thước cùng với động cơ quạt được lựa chọn phù hợp sẽ duy trì hiệu suất ổn định trong nhiều năm mà không cần nâng cấp. Hãy tham khảo thông số kỹ thuật gốc của bàn làm việc thu bụi mài để xác nhận lựa chọn động cơ của bạn là chính xác.

