
 EN


A 研削粉塵の集塵 作業台は、あらゆるプロフェッショナルな研削作業の基盤となります。しかし、多くのオペレーターが最適な吸引性能を実現できていません。適切に最適化されていない場合、たとえ最高品質の研削粉塵集塵用作業台であっても、エネルギーを無駄に消費し、効率を低下させ、有害な粉塵粒子がワークショップ内に漏れ出す原因となります。ご使用の研削粉塵集塵用作業台の吸引能力を最大限に引き出す方法を理解することは、生産性、作業員の安全、および機器の寿命に直結します。本ガイドでは、システムのあらゆる要素を微調整するための必須戦略を段階的に解説します。
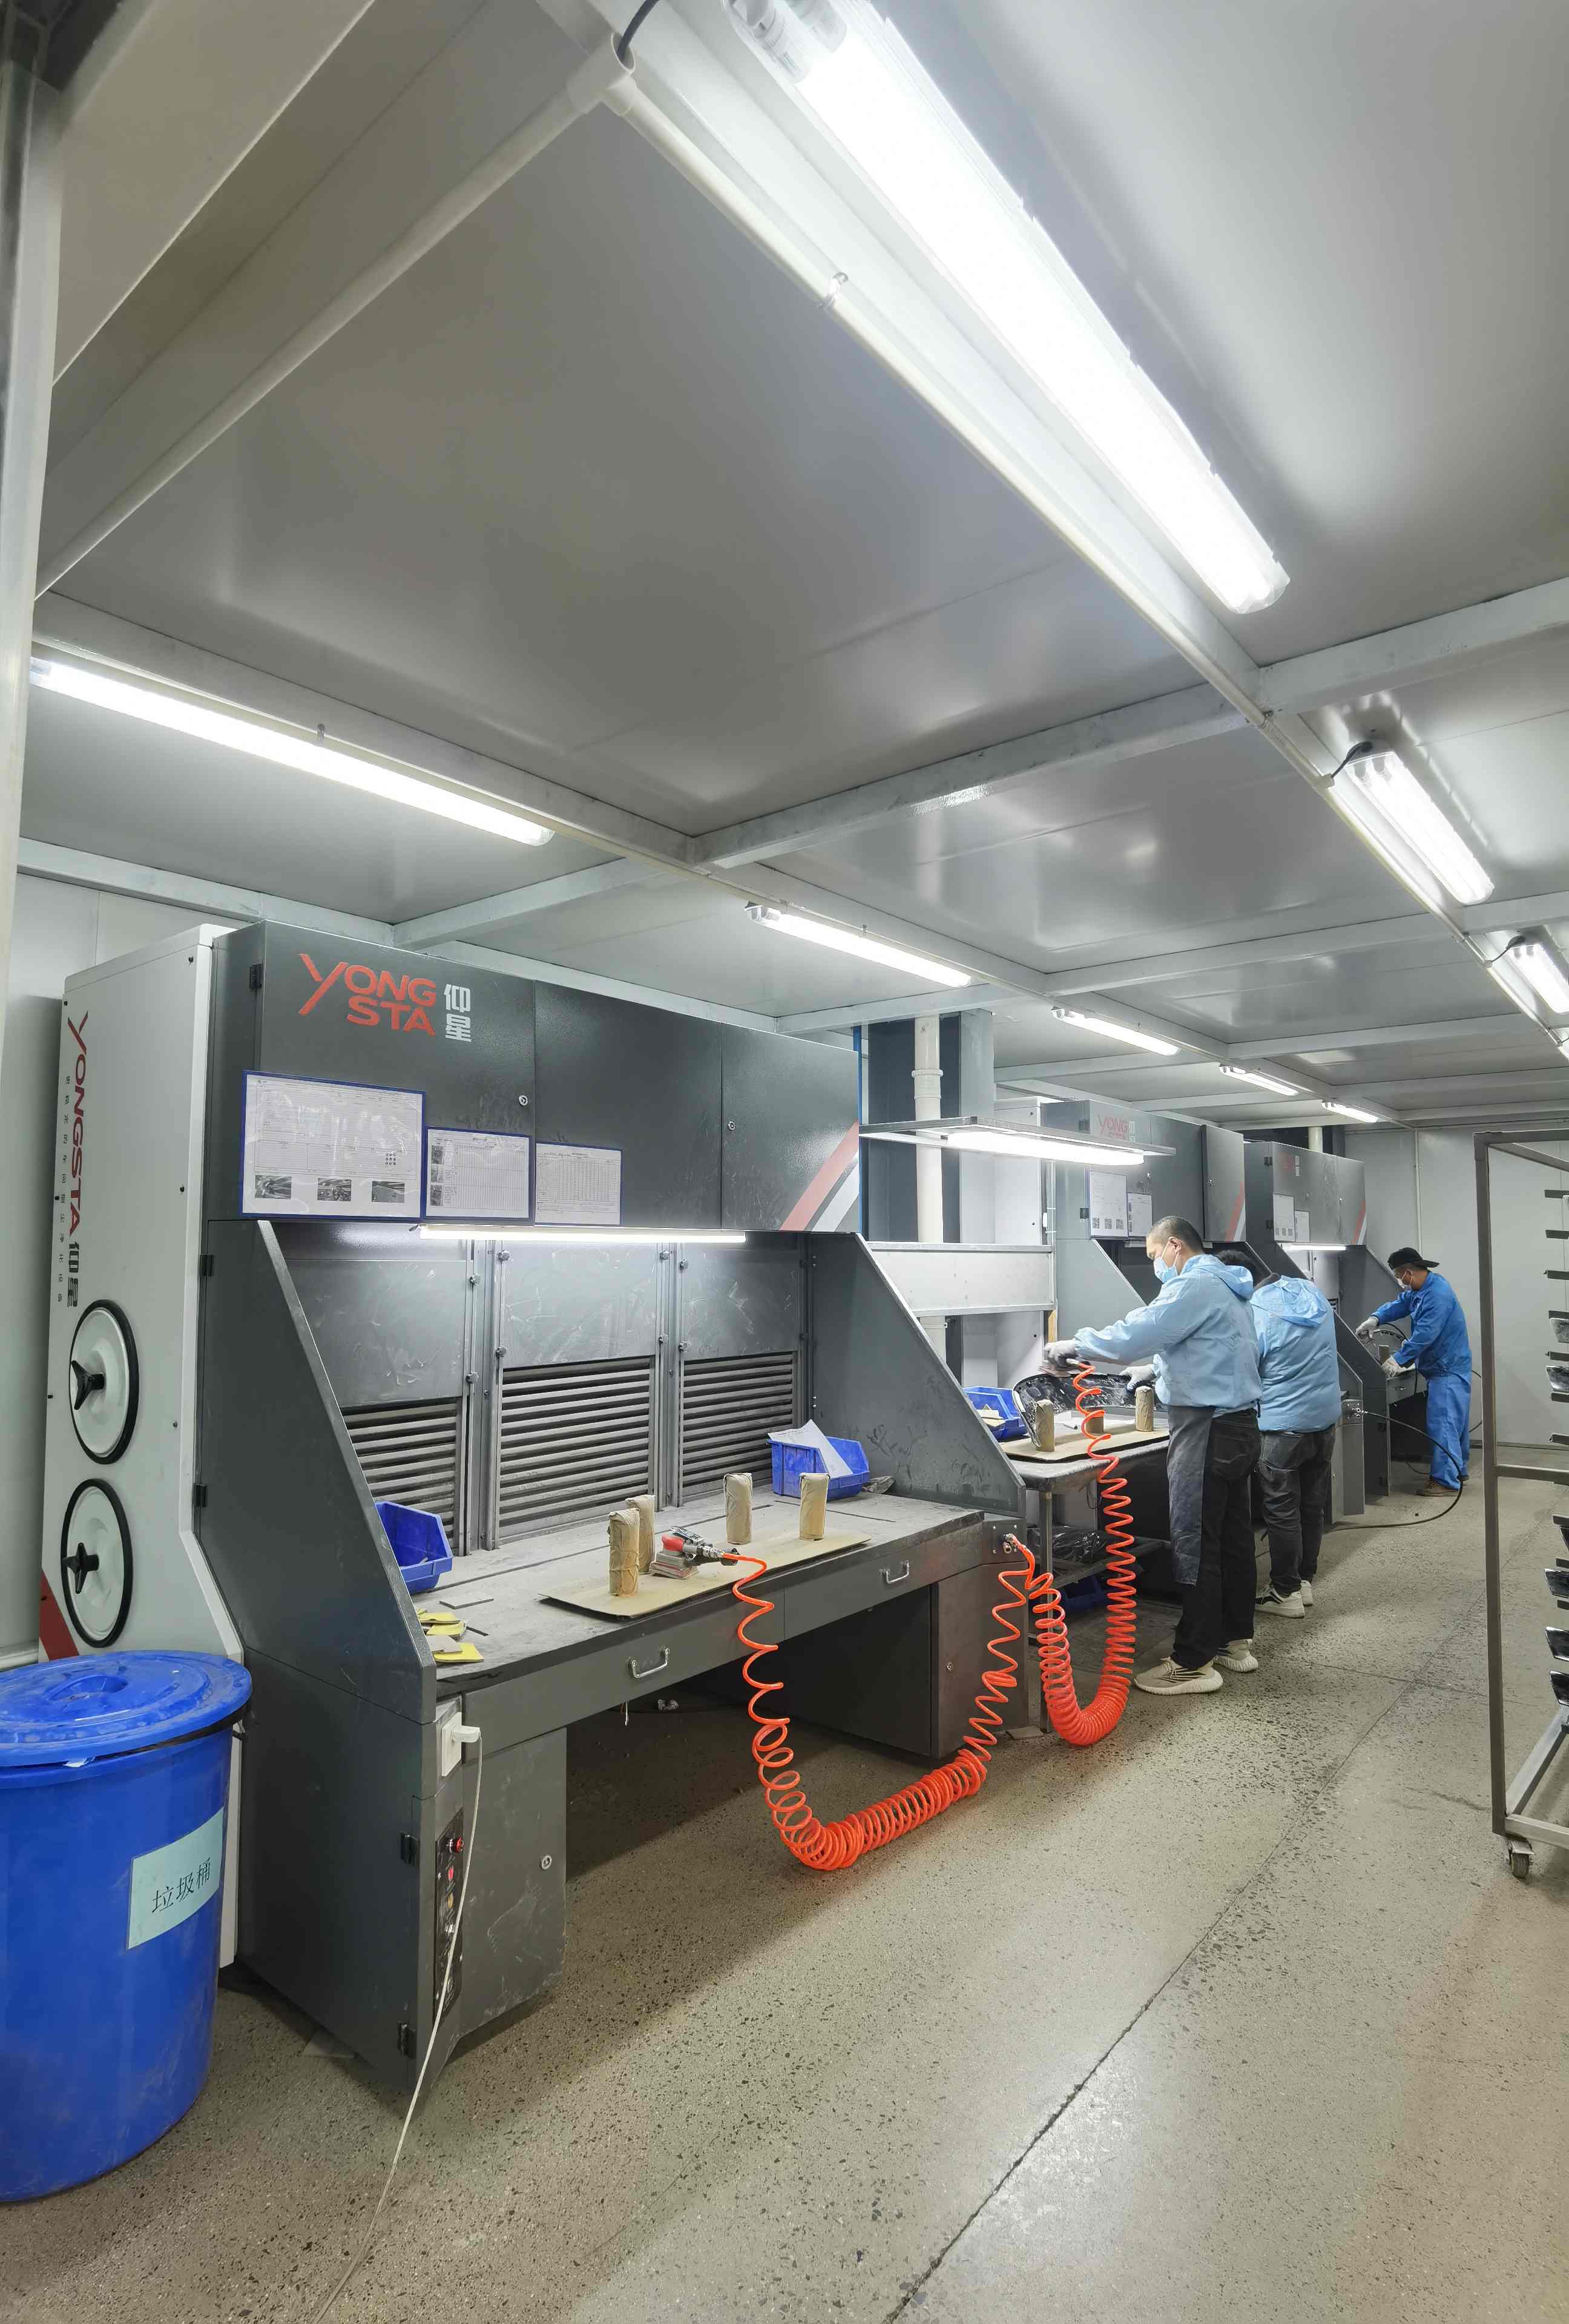
あなたの 研削粉塵の集塵 作業台の性能は、複数の相互に関連する要因に依存しており、たとえば 吸気面の設計 メンテナンススケジュールをフィルタリングするための機能です。多くの作業場では、研削粉塵集塵用ワークベンチが、基本的な設計上の欠陥やメンテナンスの不備を放置したまま、定格性能を大幅に下回る状態で運用されています。吸引性能の最適化は決して難しくありませんが、細部への注意と、システム内のボトルネックを体系的に特定する姿勢が不可欠です。
空気吸込の仕組みと 両面吸引構造
側面および底面の吸込面に対して、ワークピースを最大捕集効率で配置する方法
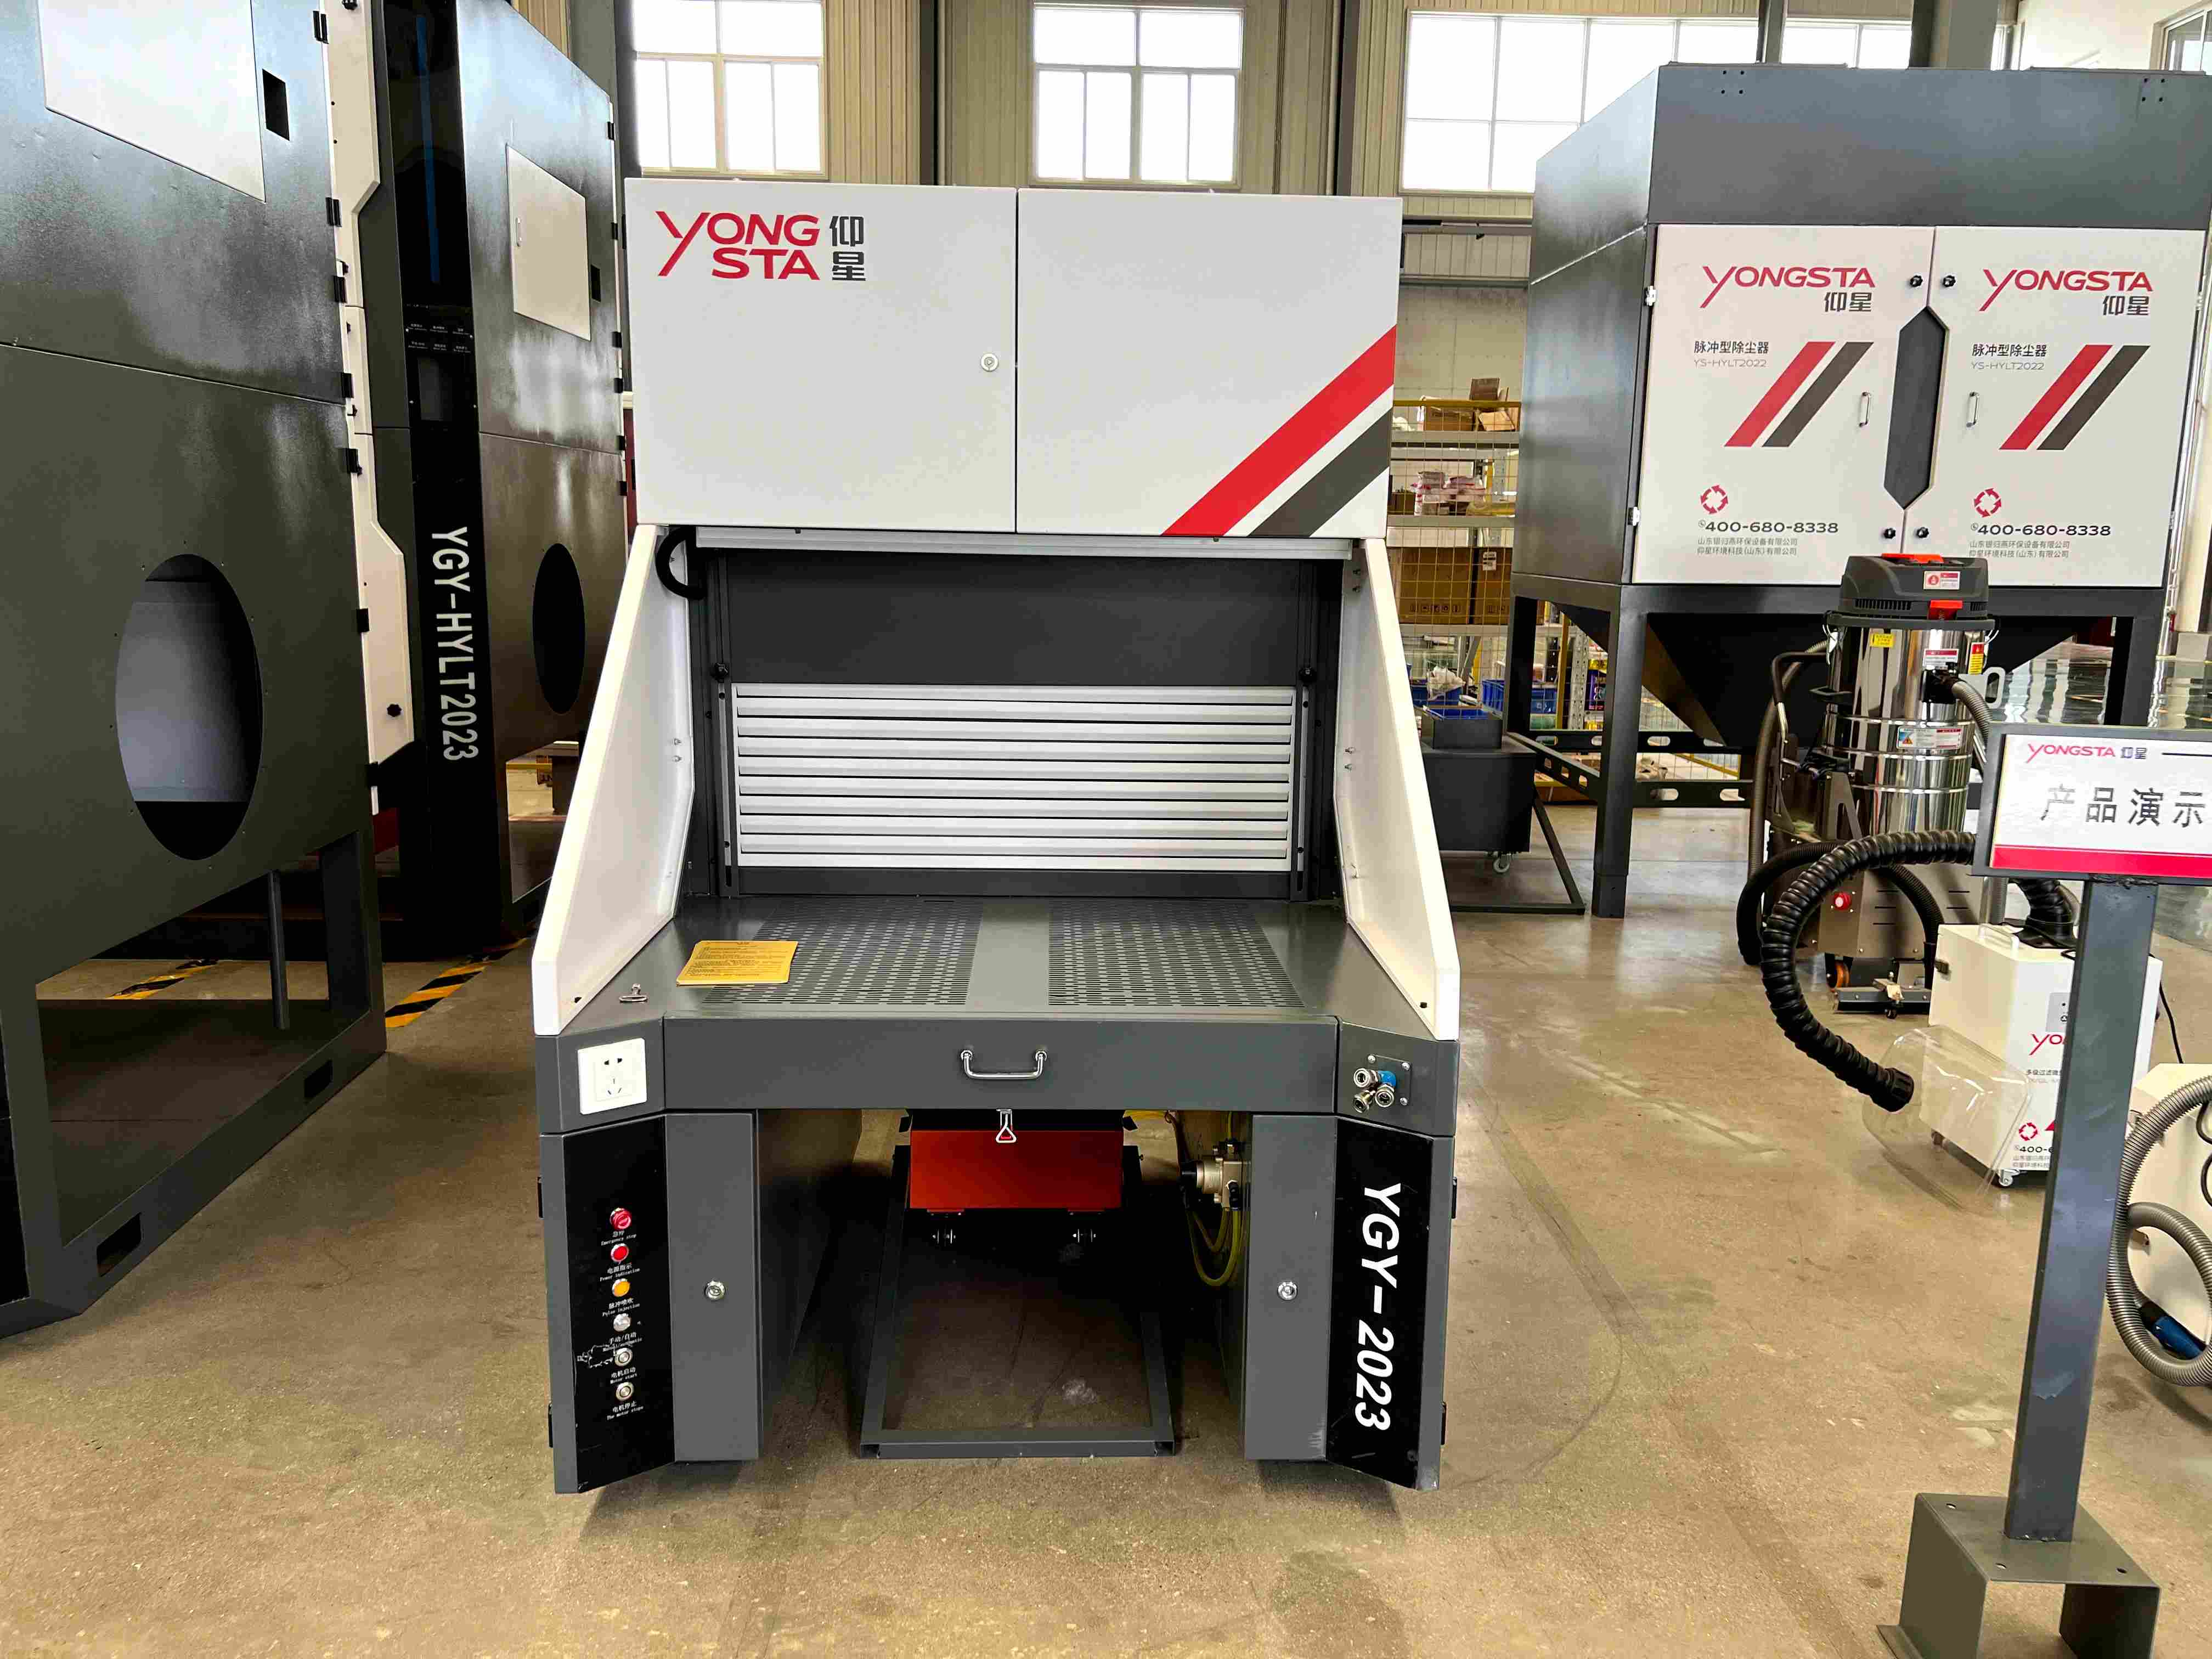
この 研削粉塵の集塵 ワークベンチは、作業面の側面に沿ったサイド吸気チャンネルと、作業台に組み込まれた底部吸気面の2か所から空気を吸引し、研削領域の両方向から同時に粉塵を捕集する二方向吸気流を実現します。この二方向吸気流設計により、研削ゾーン周辺により完全な捕集範囲が形成されます。被加工物から横方向に跳ね飛んだ微粒子はサイド吸気口で捕捉され、一方で作業面上に落ちた重い切屑や粉塵は底部から下方へと吸引されるため、汚染物質の逃げ道は実質的にありません。
最適な結果を得るには、研削中の被加工物を有効吸気ゾーン内に配置してください。理想的には、底部吸気面の真上に中心を合わせつつ、サイド吸気口のすぐ隣に位置させるようにします。こうすることで、2つの吸気経路が互いに干渉せず、協調して機能します。 サイド吸気口および底部吸気口の形状は、システムの二重チャンネル対応能力に合わせて精密に調整されています 一方のチャンネルに過剰な量の粉塵を集中させ、他方を軽視すると、全体の効率が低下します。そのため、研削面全体で均等な気流を保つことが重要です。
側面吸込スロットと底部吸込面の設計最適化
この 研削粉塵集塵作業台の側面吸込スロットおよび底部吸込面の構成 粉塵粒子が集塵システムにどれだけ効果的に取り込まれるかに直接影響を与えます。側面吸込スロットは、研削面から飛散した粉塵粒子が最初に進む軌道を捉えるよう設計されており、呼吸帯に達する前の横方向への拡散段階で粉塵を捕集します。一方、底部吸込面は、穿孔またはスリット加工されたベースパネルを通して、比較的重い粉塵粒子を下方へ吸引し、作業台上への堆積を防ぎ、工具やワークピースの再配置時に生じる二次的な粉塵の舞い上がりリスクを低減します。
この側面と底面からの吸気構造を組み合わせることで、互いの死角を補完する重なり合う捕集領域が形成されます。ダブルエアフロー方式のバランスを確認するには、作動中の粉塵の動きを観察してください。粒子が常に横方向に逃げている場合は、側面吸気スロットの位置を再調整するか、空気流量の比率を変更する必要があります。また、デッキ表面に粉塵がたまっている場合は、底面の吸気チャンネルが詰まっていないか確認してください。調整が適切に行われた研削用粉塵集塵作業台では、両方の面から同時に清潔で内向きの気流が発生し、作業エリアから目に見える粉塵の噴出は一切見られません。
ダクト配管の構成と気流経路の最適化
摩擦の低減と気流速度の維持
研削用粉塵集塵作業台に接続されたダクト内の空気流速は、粉塵粒子を効果的に搬送しつつ、過剰なファン電力を使わないよう、分速3,500~4,500フィート(約1,067~1,372メートル)に保つ必要があります。ダクトの直径は極めて重要です。直径が小さいと流れの抵抗が高まり、作業台での実際の吸気性能が低下します。 吸気面 一方、過大な径のダクトでは、粉塵が沈降してシステムが詰まってしまうことがあります。可能な限り、柔軟性のあるホースではなく、内面が滑らかな金属製ダクトをご使用ください。研削用粉塵集塵作業台のダクトシステムでは、内面が粗いと乱流や摩擦損失が生じます。また、ダクトの曲がり部分や接続部は、集塵室へとスムーズな気流を維持できるよう、すべて密閉し、適切な角度で設置してください。
漏れおよび空気のバイパスの排除
研削用粉塵集塵作業台のダクト配管にわずかでも漏れがあると、作業面での吸引性能が著しく低下します。すべての接続部、継ぎ目、点検口を確認し、隙間や劣化したシーリング材がないかを点検してください。ファンや集塵室の周囲を空気が迂回することは、本来作業台へ向けるべき吸引能力の無駄遣いです。 側面および底面の吸気面 高温用ダクトマスティックまたは金属テープで、すべての継ぎ目や接続部を完全にシールしてください。特に、研磨粉塵集塵作業台の本管とファンハウジングおよび集塵ボックスとの接続部には注意が必要です。粉塵集塵 ductwork(ダクト配管)に直径2.5センチメートルの穴が1つあっただけでも、実効的な吸引力は10~15%低下します。
フィルター管理とシステムの保守
最高の吸引性能を維持するためのフィルター状態の管理
フィルターの目詰まりは、研磨粉塵集塵作業台の吸引力低下の最も一般的な原因ですが、定期的な点検と清掃によって簡単に予防できます。フィルターが詰まると、ファンはより強い負荷で回転せざるを得ず、結果として吸気面へ送られる空気量が減少します。 吸気面へ 、これがモーターの損傷につながる悪循環を引き起こします。グラインダーの粉塵収集作業台フィルター要素は、作業場での粉塵発生量に応じて、週1回またはグラインダー作業時間40時間ごとに点検してください。多くのグラインダー粉塵収集作業台システムでは、フィルターを定期的に交換しなくても済むよう、自動パルス清掃機能や手動によるバッグ振動機構が備わっており、フィルターの目詰まりを防いでいます。
フィルター材の選定と粉塵粒子の大きさ
お客様の研削作業で発生する粉塵の粒子径に応じて、研削粉塵集塵用作業台に装着するフィルターメディアを選定する必要があります。炭化タングステンやセラミック製砥石による微細な研削粉塵は、工具の研ぎ直しや表面処理作業で発生する粗い粉塵と比べて、より高効率なフィルターメディアを必要とします。研削粉塵集塵用作業台のフィルターメディアを高品質なものにアップグレードすることで、吸引力の回復率が20~30%向上し、フィルターの寿命も大幅に延長できます。また、フィルターハウジングがフィルター要素周囲で確実に密閉されていることを確認してください。ガスケットやフィルターのシールに損傷があると、そこから空気がバイパスしてフィルターを通過せずにファン内に粉塵が流入し、モーターの摩耗が早まり、研削粉塵集塵用作業台システム全体の長期的な性能が低下します。
ファンの性能とモーターに関する考慮事項
研削粉塵集塵作業台のファンモーターは、フィルターの状態が変化しても均一な吸引を維持するために、一定の静圧を安定して供給する必要があります。フィルターに粉塵がたまると、ファンは空気流量を一定に保つために静圧を高める必要があります 側面および底面の吸気面で — ここでモーターの容量不足が問題を引き起こします。簡易な水柱マノメーターまたはデジタル圧力計を用いて吸引圧を監視し、研削粉塵集塵作業台の性能が1日のうちにどのように変化するかを把握してください。研削粉塵集塵作業台の運転中に静圧が過度に上昇した場合、フィルターの直ちに清掃が必要です。あるいは、ファンモーターの容量がご使用の 用途 要件。
実用的なシステムの試験と調整
吸引性能の測定
簡易な診断ツールを用いて、研削粉塵集塵作業台の吸引性能のベースライン値を測定しましょう。水柱マノメーターを 研削粉塵集塵作業台の側面吸気口または底面吸気ポートに接続してください 水柱インチで静圧を測定します。この測定値を1週間、毎日記録し、研削用粉塵集塵作業台の通常運転時の基準値を確立してください。測定値が大きく変化した場合、吸引性能の低下によって研削品質や作業場の空気質に影響が出る前に、研削用粉塵集塵作業台システムの保守が必要であるという明確なサインです。
集塵チャンバーの性能最適化
研削用粉塵集塵作業台の集塵室は、粉塵粒子がフィルター要素に到達する前に気流から分離できるよう、適切なサイズである必要があります。集塵ボックスが小さすぎると、粉塵がフィルターに早期に到達し、急速な目詰まりや吸引力の低下を招きます。研削用粉塵集塵作業台のダクト入口から少なくとも45~60cm下方にホッパーまたは沈降室を設置することで、空気がフィルター室に入る前に重い粉塵粒子を重力で事前に分離できます。この研削用粉塵集塵作業台への設計改良により、フィルターの寿命を40~60%延長でき、作業中の吸引力もより安定して維持できます。
よくあるご質問
研削用粉塵集塵作業台で最適な吸引力を示す静圧の数値はどれですか?
最適静圧 研削用粉塵集塵作業台の側面または底面の吸気口表面において フィルターが清浄な状態で通常運転している場合、3.5~5.0インチ(水柱)の範囲になります。フィルターに粉塵がたまると、静圧は徐々に上昇します。静圧が6~7インチ(水柱)に達した時点で、フィルター要素の清掃が必要です。この圧力範囲を維持することで、側面および底面の吸気口表面全体にわたって効果的な粉塵捕集が可能になります。 研削用粉塵集塵作業台の側面および底面の吸気口表面全体にわたり モーターのエネルギー消費を適切な範囲に抑えながら。圧力が高くなる場合は、フィルターの目詰まりやダクト径が小さすぎるなどの原因が考えられます(研削用粉塵集塵作業台システムにおいて)。
研削用粉塵集塵作業台のフィルターは、どのくらいの頻度で清掃または交換すればよいですか?
研削粉塵集塵作業台のフィルター交換頻度は、研削粉塵の発生量、フィルター材質、および集塵チャンバーの構造によって異なります。一般的な研削作業では、週1回フィルターを点検し、静圧が水柱6インチ(約1.5kPa)に達した時点でパルス清掃を行ってください。適切なメンテナンスを実施している産業用グレードの研削粉塵集塵作業台では、フィルターエレメントの完全交換は通常、年1~2回で十分です。実際の運用に合わせた正確なメンテナンススケジュールを確立するため、研削粉塵集塵作業台の静圧計測値を記録・管理してください。
ファンモーターをアップグレードすることで、研削粉塵集塵作業台の吸引力を向上させることは可能ですか?
研削用粉塵集塵作業台のファンモーターをアップグレードする効果は、現在使用中のモーターが能力不足または摩耗している場合に限られます。新しいモーターへの交換を検討する前に、まずダクト配管が確実に密閉されているかを確認してください。 また、側面および底部の吸気口が遮られておらず、正しく設定されているかを確認してください さらに、フィルターが清掃されているかも確認が必要です。吸引力の低下は、モーターの性能不足よりも、こうした要因に起因することがほとんどです。適切なサイズと仕様で選定された研削用粉塵集塵作業台システムおよびファンモーターを組み合わせれば、長期間にわたり安定した性能を発揮し、追加のアップグレードは不要となります。モーターの選定が正しいかどうかは、研削用粉塵集塵作業台のメーカー仕様書をご参照ください。

