Unità industriale di raccolta polveri: soluzioni avanzate per la qualità dell’aria negli stabilimenti produttivi

Richiedi un preventivo gratuito

Il nostro rappresentante ti contatterà a breve.
Email
Nome
Nome dell'azienda
Messaggio
0/1000

unità industriale di raccolta polveri

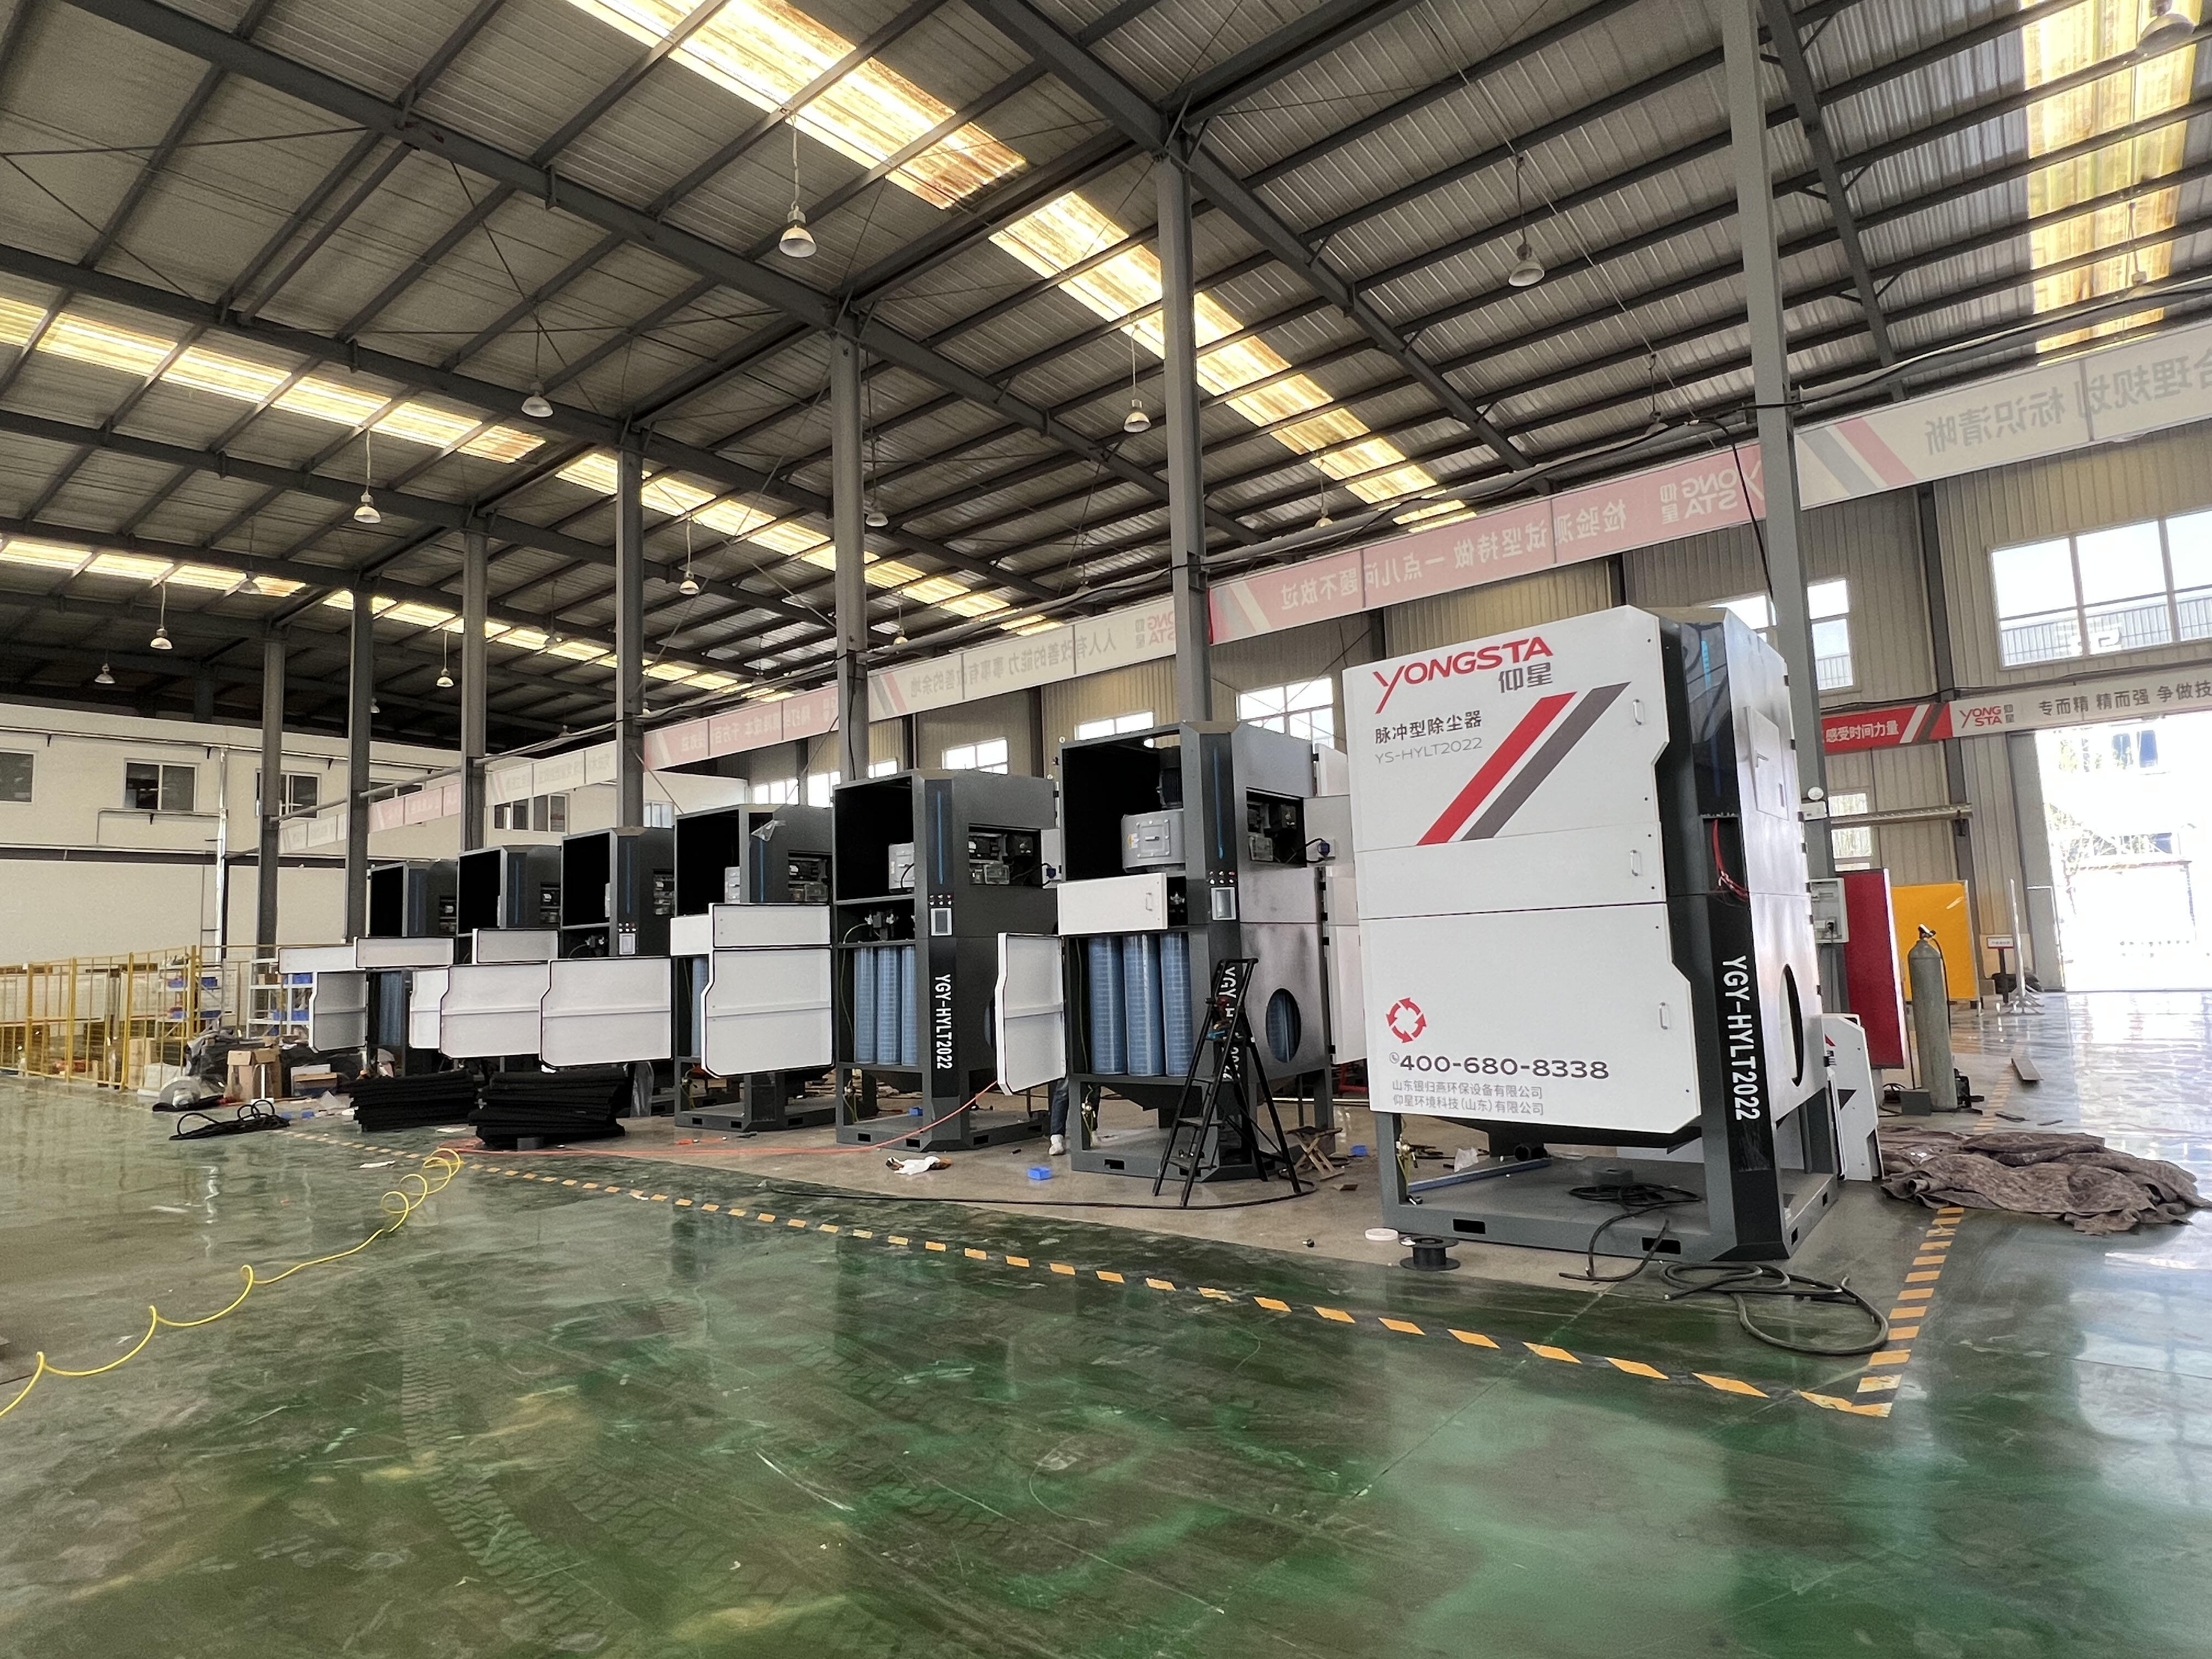
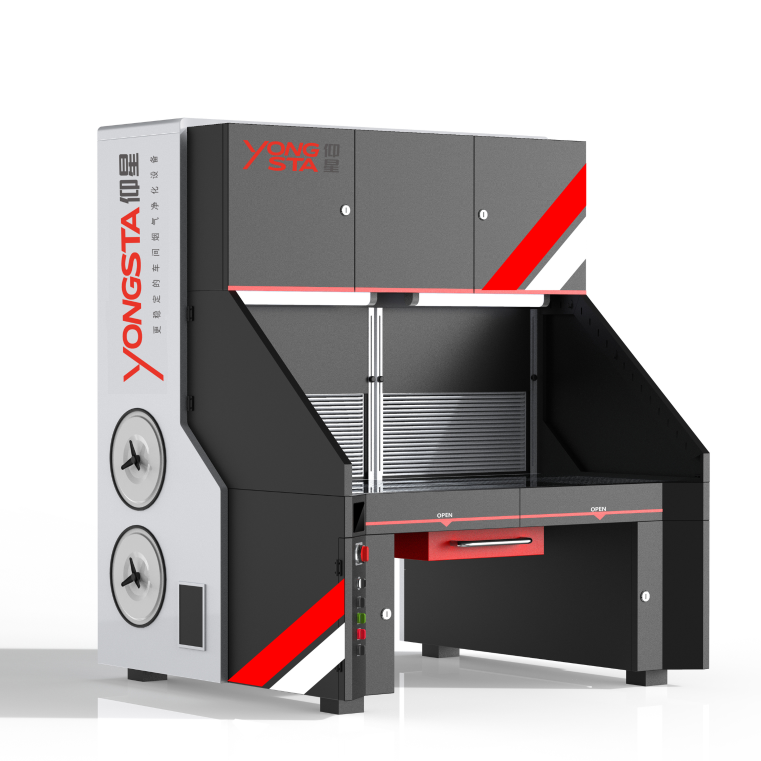
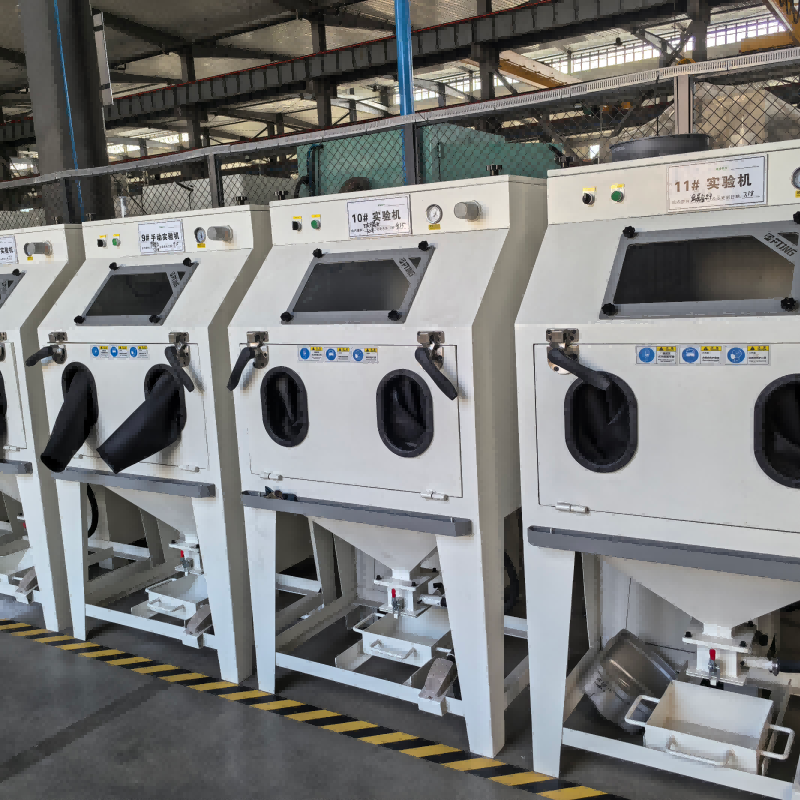
Un'unità industriale di aspirazione polveri funge da sistema critico per la gestione della qualità dell'aria, progettato per catturare, filtrare ed eliminare le particelle sospese generate durante i processi produttivi e manifatturieri. Questi sistemi sofisticati tutelano la salute dei lavoratori, garantiscono la longevità delle attrezzature e assicurano la conformità alle normative in diversi ambienti industriali. La funzione principale di un'unità industriale di aspirazione polveri consiste nel convogliare l'aria contaminata attraverso punti di immissione strategicamente posizionati, separare le particelle nocive dal flusso d'aria e restituire aria pulita nell'ambiente di lavoro o espellerla in sicurezza all'esterno. Le unità moderne integrano tecnologie avanzate di filtrazione, tra cui filtri a manica (baghouse), separatori a cartuccia, separatori ciclonici e precipitatori elettrostatici, ciascuno progettato per specifiche dimensioni di particelle e applicazioni industriali. Le caratteristiche tecnologiche delle attuali unità industriali di aspirazione polveri includono azionamenti a frequenza variabile per l'ottimizzazione energetica, meccanismi automatizzati per la pulizia dei filtri (ad esempio sistemi a getto pulsato), monitoraggio della pressione differenziale per il controllo delle prestazioni e sistemi di controllo intelligenti che regolano il funzionamento in base ai dati in tempo reale sulla qualità dell'aria. Queste unità gestiscono vari tipi di particelle, dalle fini polveri combustibili ai trucioli metallici pesanti, con efficienze di raccolta superiori al 99,9% per particelle submicroniche. Le applicazioni spaziano dagli impianti metallurgici, dove operazioni di molatura e taglio generano polvere metallica, ai laboratori di falegnameria, che producono segatura e trucioli di legno, fino alla produzione farmaceutica, che richiede ambienti sterili, agli impianti di trasformazione alimentare, che devono gestire particolati organici, agli stabilimenti chimici, che trattano polveri potenzialmente pericolose, e agli impianti cementieri, che devono controllare carichi elevati di polvere. L'unità industriale di aspirazione polveri si integra senza soluzione di continuità con le attrezzature produttive esistenti grazie a configurazioni flessibili di canalizzazioni, offrendo sistemi centralizzati per una copertura su scala aziendale oppure unità localizzate per specifici posti di lavoro. La scelta e la corretta dimensionatura di un'unità industriale di aspirazione polveri dipendono da fattori quali le esigenze di portata d'aria misurate in piedi cubi al minuto (CFM), le caratteristiche delle particelle, le normative vigenti e i vincoli spaziali presenti nello stabilimento.

Raccomandazioni su Nuovi Prodotti

Investire in un'unità industriale di aspirazione polveri offre benefici immediati e a lungo termine che incidono direttamente sul risultato economico aziendale e sull’efficienza operativa. La sicurezza dei lavoratori migliora in modo significativo quando si eliminano le particelle nocive presenti nell’aria nelle zone respiratorie, riducendo le malattie respiratorie, le reazioni allergiche e le complicanze sanitarie croniche che causano assenze dal lavoro e richieste di indennizzo per infortuni sul lavoro. Ambienti con aria pulita migliorano il morale e la produttività dei dipendenti, poiché questi possono svolgere i propri compiti senza fastidi legati all’esposizione alla polvere, ottenendo una maggiore concentrazione e meno errori durante i cicli produttivi. I costi di manutenzione degli impianti diminuiscono sensibilmente, dato che l’accumulo di polvere sulle macchine provoca usura prematura, surriscaldamento e guasti meccanici, con conseguenti riparazioni costose e fermi macchina non programmati. Un’unità industriale di aspirazione polveri previene l’accumulo di particelle su motori, cuscinetti e componenti elettronici, prolungando la vita utile degli impianti di diversi anni e proteggendo gli investimenti in capitale fisso. La qualità del prodotto registra miglioramenti misurabili quando si elimina la contaminazione dovuta alla polvere depositata, riducendo il tasso di difetti e i reclami dei clienti e rafforzando la reputazione aziendale per la fornitura di beni costanti e di alta qualità. La conformità alle normative diventa semplice grazie a sistemi di aspirazione polveri funzionanti correttamente, che soddisfano gli standard OSHA, i requisiti dell’EPA e le linee guida NFPA, consentendo di evitare multe onerose, responsabilità legali e possibili chiusure dell’impianto durante le ispezioni. Il rischio di incendi ed esplosioni diminuisce in modo sostanziale negli stabilimenti che trattano polveri combustibili, poiché le unità industriali di aspirazione polveri dotate di messa a terra adeguata, rilevamento scintille e sfogo di esplosione proteggono da incidenti catastrofici capaci di distruggere beni materiali e mettere in pericolo vite umane. I vantaggi in termini di efficienza energetica derivano da sistemi moderni che ricircolano l’aria condizionata anziché espellerla all’esterno, riducendo i costi di riscaldamento e raffreddamento e mantenendo temperature di lavoro confortevoli durante tutto l’anno. Le esigenze di pulizia ordinaria si riducono quando le particelle vengono catturate alla fonte anziché depositarsi su pavimenti, pareti e superfici, diminuendo le ore di lavoro dedicate alle attività di pulizia e permettendo al personale di concentrarsi su attività a maggior valore aggiunto. L’aspetto dello stabilimento migliora, poiché ambienti privi di polvere trasmettono un’immagine professionale a clienti, ispettori e potenziali partner commerciali durante le visite in loco. Un’unità industriale di aspirazione polveri aumenta inoltre il valore immobiliare e la commercializzabilità dello stabilimento qualora si decida di venderlo o affittarlo, poiché gli acquirenti potenziali riconoscono l’investimento infrastrutturale effettuato e la riduzione della responsabilità ambientale. La riduzione del rumore avviene con sistemi di raccolta chiusi che attenuano i rumori produttivi, creando un ambiente di lavoro più piacevole e contribuendo al rispetto delle ordinanze comunali sul rumore nelle aree residenziali.

Consigli e trucchi

Il team di R&S di Yongsta vince 3 brevetti per la tecnologia di rimozione della polvere, guidando l'innovazione del settore

09

Apr

Il team di R&S di Yongsta vince 3 brevetti per la tecnologia di rimozione della polvere, guidando l'innovazione del settore

VEDI DI PIÙ
Yongsta collabora con TÜV per la certificazione ATEX antideflagrante: il depolveratore antideflagrante sarà presto lanciato sul mercato

09

Apr

Yongsta collabora con TÜV per la certificazione ATEX antideflagrante: il depolveratore antideflagrante sarà presto lanciato sul mercato

VEDI DI PIÙ
Potenziare la produzione di riferimento! Il depolveratore a cartuccia Yongsta supporta la ristrutturazione del sistema di aspirazione polveri dello stabilimento cinese di trasformatori Siemens, ottenendo un alto riconoscimento

09

Apr

Potenziare la produzione di riferimento! Il depolveratore a cartuccia Yongsta supporta la ristrutturazione del sistema di aspirazione polveri dello stabilimento cinese di trasformatori Siemens, ottenendo un alto riconoscimento

VEDI DI PIÙ

Richiedi un preventivo gratuito

Il nostro rappresentante ti contatterà a breve.
Email
Nome
Nome dell'azienda
Messaggio
0/1000

unità industriale di raccolta polveri

Tecnologia avanzata di filtrazione per la massima cattura delle particelle

Tecnologia avanzata di filtrazione per la massima cattura delle particelle

La tecnologia di filtrazione all'interno di un'unità industriale per la raccolta della polvere rappresenta il componente fondamentale che determina le prestazioni del sistema e i risultati in termini di qualità dell'aria. Le unità moderne impiegano più stadi di filtrazione progettati per catturare particelle su tutta la gamma dimensionale, dai detriti grossolani di diversi millimetri fino alle particelle submicroniche invisibili ad occhio nudo. I sistemi di filtrazione a manica (baghouse) utilizzano sacche filtranti in tessuto realizzate con materiali specializzati, tra cui poliestere, polipropilene, fibre aramidiche e membrane in PTFE, ciascuno scelto in base alla resistenza termica, alla compatibilità chimica e alle caratteristiche delle particelle specifiche della vostra applicazione. Queste sacche filtranti formano sulla loro superficie uno strato di polvere (dust cake) che, in effetti, migliora l'efficienza di filtrazione nel tempo, trattenendo progressivamente particelle sempre più piccole man mano che lo strato si sviluppa, pur mantenendo una caduta di pressione accettabile attraverso il sistema. I filtri a cartuccia offrono alternative compatte, grazie ai mezzi filtranti pieghettati che forniscono una maggiore superficie filtrante in ingombri ridotti, rendendoli ideali per impianti con spazio a pavimento limitato o vincoli di altezza del soffitto. La configurazione pieghettata dei filtri a cartuccia in un'unità industriale per la raccolta della polvere aumenta la superficie di filtrazione di un fattore pari a dieci o superiore rispetto a quella dei mezzi piani, prolungando gli intervalli di servizio e riducendo i costi di sostituzione dei filtri. I meccanismi di pulizia a getto d'aria compressa (pulse-jet) rimuovono automaticamente la polvere accumulata dalle superfici filtranti mediante raffiche di aria compressa, ripristinando la capacità di portata d'aria senza interrompere la produzione né richiedere interventi manuali. Questa pulizia automatizzata estende significativamente la vita utile dei filtri, mantenendo nel contempo un'efficienza di raccolta costante durante tutti i cicli operativi. I separatori pre-rotazionali (cyclonic) installati a monte dei filtri principali rimuovono le particelle più grandi e pesanti sfruttando la forza centrifuga, riducendo il carico di particolato che raggiunge i costosi mezzi filtranti e prolungandone notevolmente la durata operativa. Un'unità industriale per la raccolta della polvere dotata di separazione cyclonica correttamente progettata può rimuovere dall'85 al 95 percento delle particelle in peso prima che l'aria raggiunga le fasi finali di filtrazione, proteggendo i filtri dall'usura abrasiva e dall'intasamento prematuro. Le opzioni di filtrazione HEPA forniscono una fase finale di affinamento per applicazioni che richiedono aria estremamente pulita, catturando il 99,97 percento delle particelle di dimensione pari a 0,3 micron, ossia la dimensione di particella più penetrante. Gli impianti che producono prodotti farmaceutici, elettronici o alimentari traggono vantaggio da unità industriali per la raccolta della polvere dotate di filtri HEPA, poiché queste evitano la contaminazione dei prodotti e soddisfano rigorosi standard di pulizia. I sistemi di monitoraggio dei filtri rilevano la pressione differenziale attraverso i banchi filtranti, avvisando gli operatori quando devono essere attivati i cicli di pulizia o quando è necessaria la sostituzione dei filtri, prevenendo il degrado delle prestazioni del sistema e guasti imprevisti durante cicli produttivi critici.
Sistemi di controllo intelligenti per prestazioni ottimizzate

Sistemi di controllo intelligenti per prestazioni ottimizzate

Le moderne unità industriali di aspirazione polveri integrano sofisticati sistemi di controllo che trasformano la semplice cattura delle particelle in piattaforme intelligenti per la gestione della qualità dell'aria. Gli azionamenti a frequenza variabile regolano la velocità dei motori dei ventilatori in base alla reale richiesta del sistema, anziché farli funzionare continuamente alla massima potenza, riducendo il consumo energetico del 30–60% rispetto al funzionamento a velocità costante e prolungando la vita utile dei motori grazie alla minore sollecitazione meccanica. Tali azionamenti regolano dinamicamente la portata d’aria in base all’attivazione e alla disattivazione delle macchine produttive, mantenendo velocità ottimali di cattura nei punti di aspirazione senza sprecare energia per muovere aria quando le macchine sono ferme. I controllori logici programmabili (PLC) fungono da "cervello" dell’unità industriale di aspirazione polveri, coordinando numerose funzioni del sistema — tra cui le sequenze di pulizia dei filtri, le posizioni delle serrande, la velocità dei ventilatori e le condizioni di allarme — tramite interfacce touch screen intuitive che semplificano sia l’utilizzo che la risoluzione dei problemi. Gli operatori monitorano in tempo reale le prestazioni del sistema attraverso visualizzazioni grafiche che mostrano la portata d’aria, le differenze di pressione, lo stato dei filtri e il consumo energetico, consentendo decisioni basate sui dati riguardo alla programmazione della manutenzione e all’ottimizzazione del sistema. Le funzionalità di monitoraggio remoto permettono ai responsabili degli impianti e al personale addetto alla manutenzione di verificare lo stato dell’unità industriale di aspirazione polveri da smartphone o computer, ricevendo avvisi istantanei su condizioni anomale prima che queste degenerino in guasti costosi o in rischi per la sicurezza. Gli algoritmi di manutenzione predittiva analizzano i dati operativi per prevedere con settimane o mesi di anticipo la necessità di sostituire i filtri, l’usura dei cuscinetti e i guasti dei componenti, spostando la manutenzione da interventi reattivi d’emergenza a interventi pianificati durante i periodi programmati di fermo. L’ottimizzazione automatica della pulizia dei filtri regola tempistica e intensità degli impulsi a getto d’aria compressa in base al carico effettivo di polvere, anziché a intervalli fissi, minimizzando il consumo di aria compressa pur mantenendo prestazioni di filtrazione ottimali anche in condizioni produttive variabili. Un’unità industriale di aspirazione polveri dotata di controlli intelligenti apprende i modelli operativi del vostro impianto, adattando i cicli di pulizia agli orari di produzione e riducendo gli impulsi non necessari sui filtri durante i periodi a basso carico di polvere. L’integrazione con i sistemi di gestione degli impianti consente un funzionamento coordinato con le attrezzature produttive, i sistemi di climatizzazione (HVAC) e le piattaforme di automazione edilizia, creando sinergie che migliorano l’efficienza complessiva dell’impianto. I sistemi di rilevamento delle scintille proteggono dai rischi di incendio identificando le particelle incandescenti che entrano nella rete di canalizzazioni, attivando automaticamente i sistemi di soppressione o deviando le scintille verso aree di raccolta sicure prima che raggiungano il materiale filtrante. I sistemi di isolamento da esplosioni, installati sulle unità industriali di aspirazione polveri destinate alla gestione di polveri combustibili, rilasciano agenti chimici estinguenti o attivano barriere meccaniche entro pochi millisecondi dal rilevamento di picchi di pressione, impedendo la propagazione delle fiamme verso le aree produttive e proteggendo lavoratori e attrezzature da eventi catastrofici.
Opzioni di configurazione flessibili per diverse applicazioni

Opzioni di configurazione flessibili per diverse applicazioni

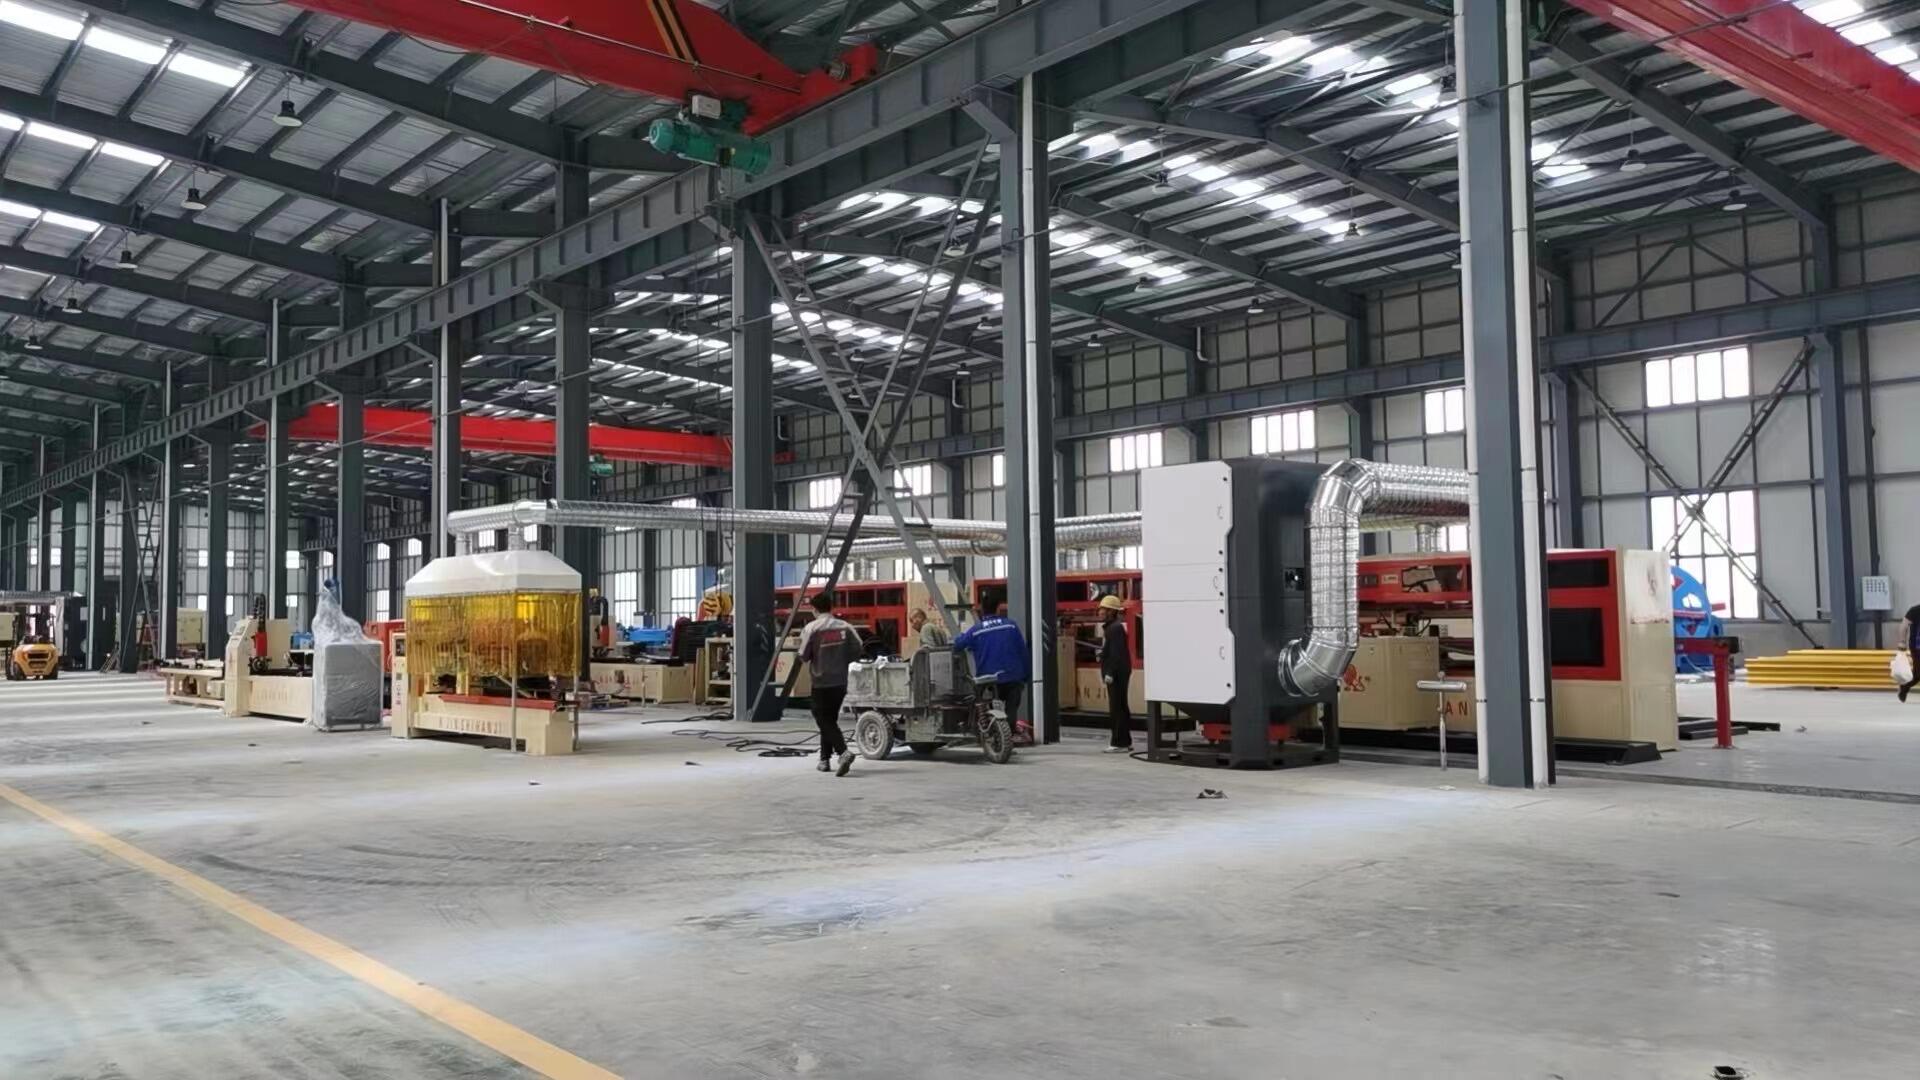
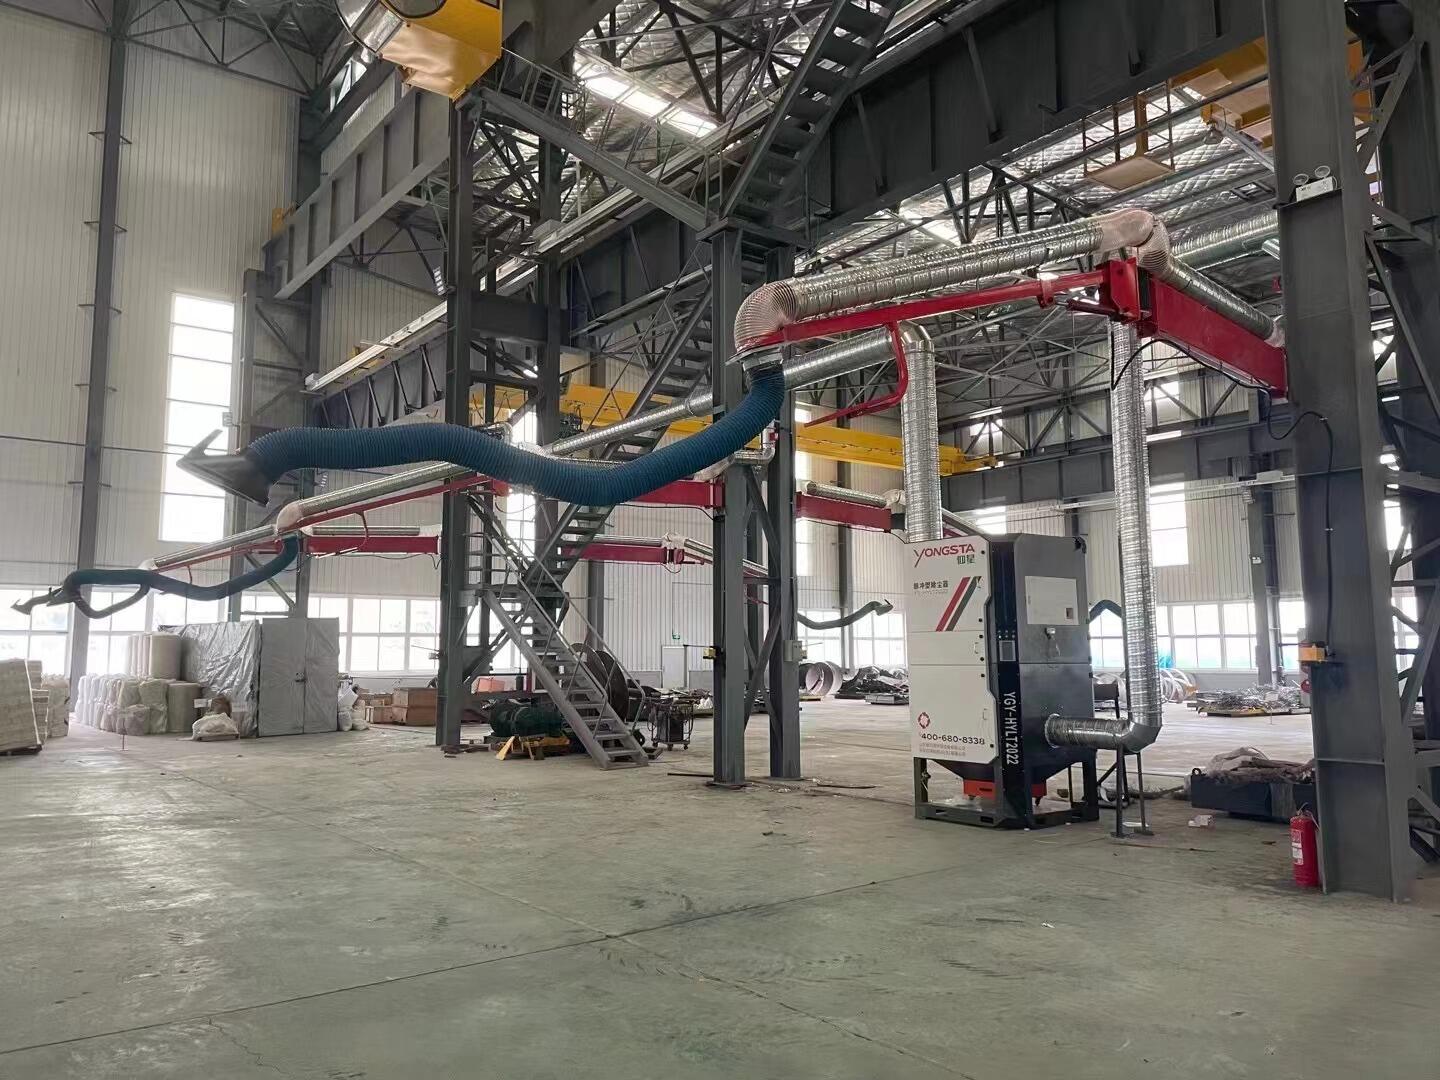
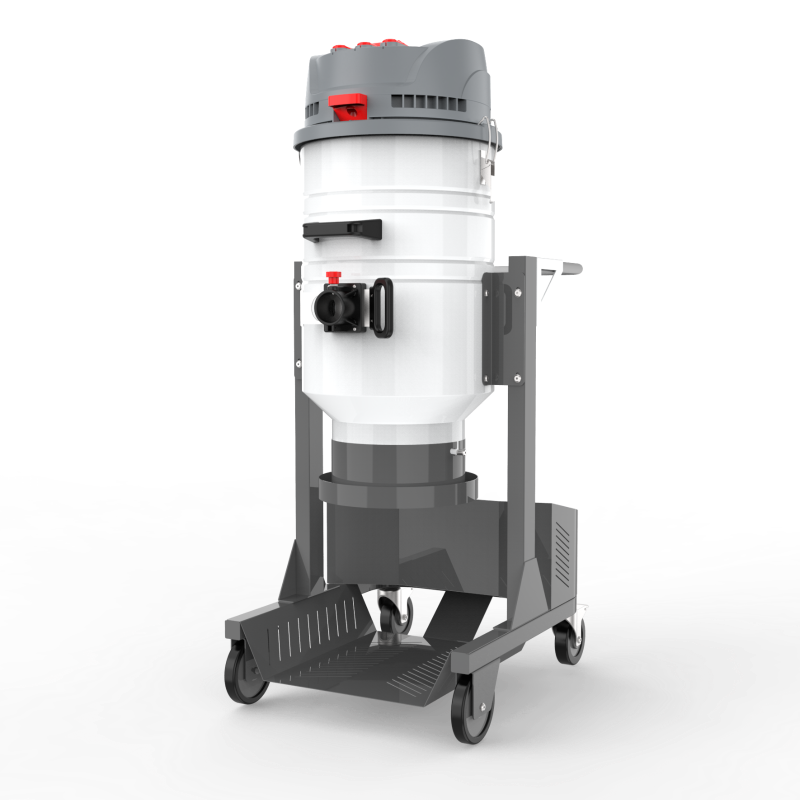
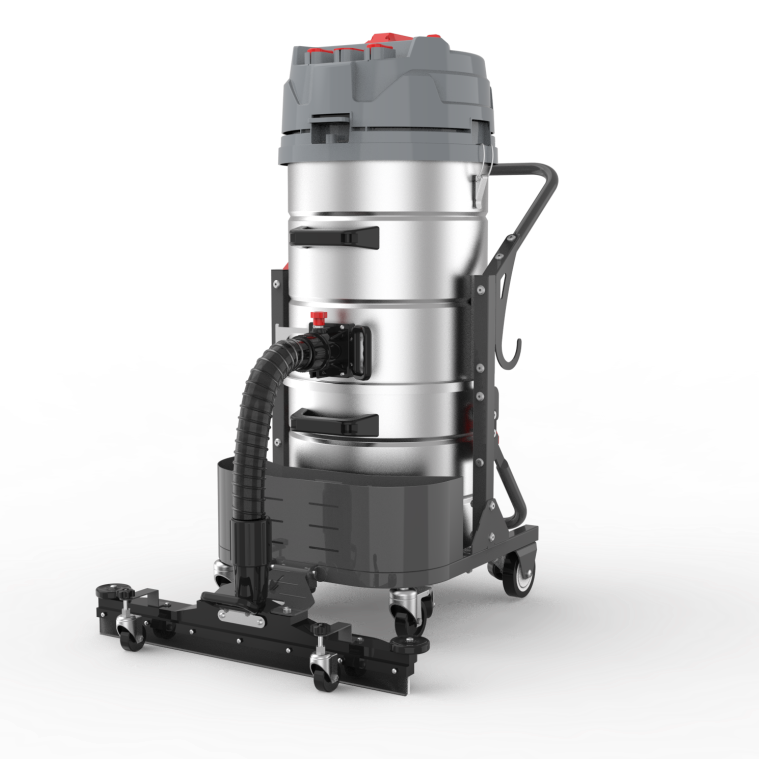
La versatilità dei design delle unità industriali di aspirazione polveri consente una personalizzazione per praticamente qualsiasi ambiente produttivo, tipo di particolato o vincolo spaziale. La costruzione modulare permette di dimensionare i sistemi da piccole applicazioni dedicate a un singolo macchinario, che trattano centinaia di piedi cubi al minuto, fino a impianti centralizzati di grandi dimensioni in grado di gestire centinaia di migliaia di CFM (piedi cubi al minuto) su intere strutture produttive. Gli impianti centralizzati collegano più macchinari generanti polvere tramite reti di canalizzazioni a un’unica grande unità industriale di aspirazione polveri, offrendo vantaggi di scala relativi ai costi degli impianti, alle esigenze di manutenzione e all’utilizzo dello spazio a pavimento, garantendo al contempo prestazioni costanti in tutti i punti di captazione. Gli approcci decentralizzati prevedono l’installazione di unità più piccole e dedicate nelle immediate vicinanze di singole macchine o celle di lavoro, eliminando lunghi tratti di canalizzazione che consumano energia a causa delle perdite per attrito e offrendo al contempo flessibilità per adattare con precisione la capacità di captazione alle specifiche esigenze di ciascuna applicazione. Le unità industriali portatili di aspirazione polveri, montate su ruote, sono ideali per strutture con layout variabili o operazioni temporanee: possono essere facilmente spostate tra diverse postazioni di lavoro in base alle esigenze produttive, senza comportare costi di installazione permanente né modifiche strutturali agli edifici. Le installazioni esterne preservano lo spazio a pavimento interno per attrezzature generatrici di ricavi, semplificano l’accesso per la manutenzione e riducono la trasmissione del rumore nelle aree operative, sebbene richiedano involucri protetti dagli agenti atmosferici e sistemi di riscaldamento per climi freddi. Le configurazioni interne si integrano con le infrastrutture esistenti dell’edificio, sfruttando il ricircolo dell’aria condizionata per minimizzare le perdite termiche legate al riscaldamento e al raffreddamento, mantenendo al contempo ingombri compatti grazie a soluzioni verticali che ottimizzano l’altezza disponibile sotto soffitto. Le unità industriali di aspirazione polveri antideflagranti, realizzate in acciaio di spessore elevato, con giunti rinforzati e sistemi di sfogo della pressione, proteggono gli impianti che trattano polveri combustibili — quali polveri metalliche, segatura, principi attivi farmaceutici e prodotti alimentari — esposti al rischio di deflagrazione. Materiali resistenti alla corrosione, tra cui acciaio inossidabile, finiture a polvere e guarnizioni speciali, prolungano la vita utile del sistema in ambienti aggressivi caratterizzati da esposizione chimica, elevata umidità o presenza di particolato corrosivo, che degraderebbero rapidamente una struttura in acciaio al carbonio standard. Per applicazioni ad alta temperatura — come la captazione dei fumi da saldatura, le operazioni in fonderia e i processi termici — sono necessarie unità industriali di aspirazione polveri dotate di mezzi filtranti resistenti al calore, canalizzazioni isolate e sistemi di raffreddamento in grado di proteggere i componenti dai danni termici pur mantenendo un’elevata efficienza di captazione. I design compatibili con le camere bianche, caratterizzati da superfici interne lisce, connessioni sanitarie e documentazione di validazione, soddisfano le esigenze delle strutture farmaceutiche e alimentari che devono conformarsi a normative regolatorie quali quelle FDA, GMP o altre disposizioni che disciplinano il controllo delle contaminazioni e la qualifica degli impianti.

Richiedi un preventivo gratuito

Il nostro rappresentante ti contatterà a breve.
Email
Nome
Nome dell'azienda
Messaggio
0/1000
email vai in cima