Unidad industrial de captación de polvo: Soluciones avanzadas de calidad del aire para instalaciones manufactureras

Solicite un presupuesto gratuito

Nuestro representante se pondrá en contacto con usted pronto.
Email
Nombre
Nombre de la empresa
Mensaje
0/1000

unidad industrial de captación de polvo

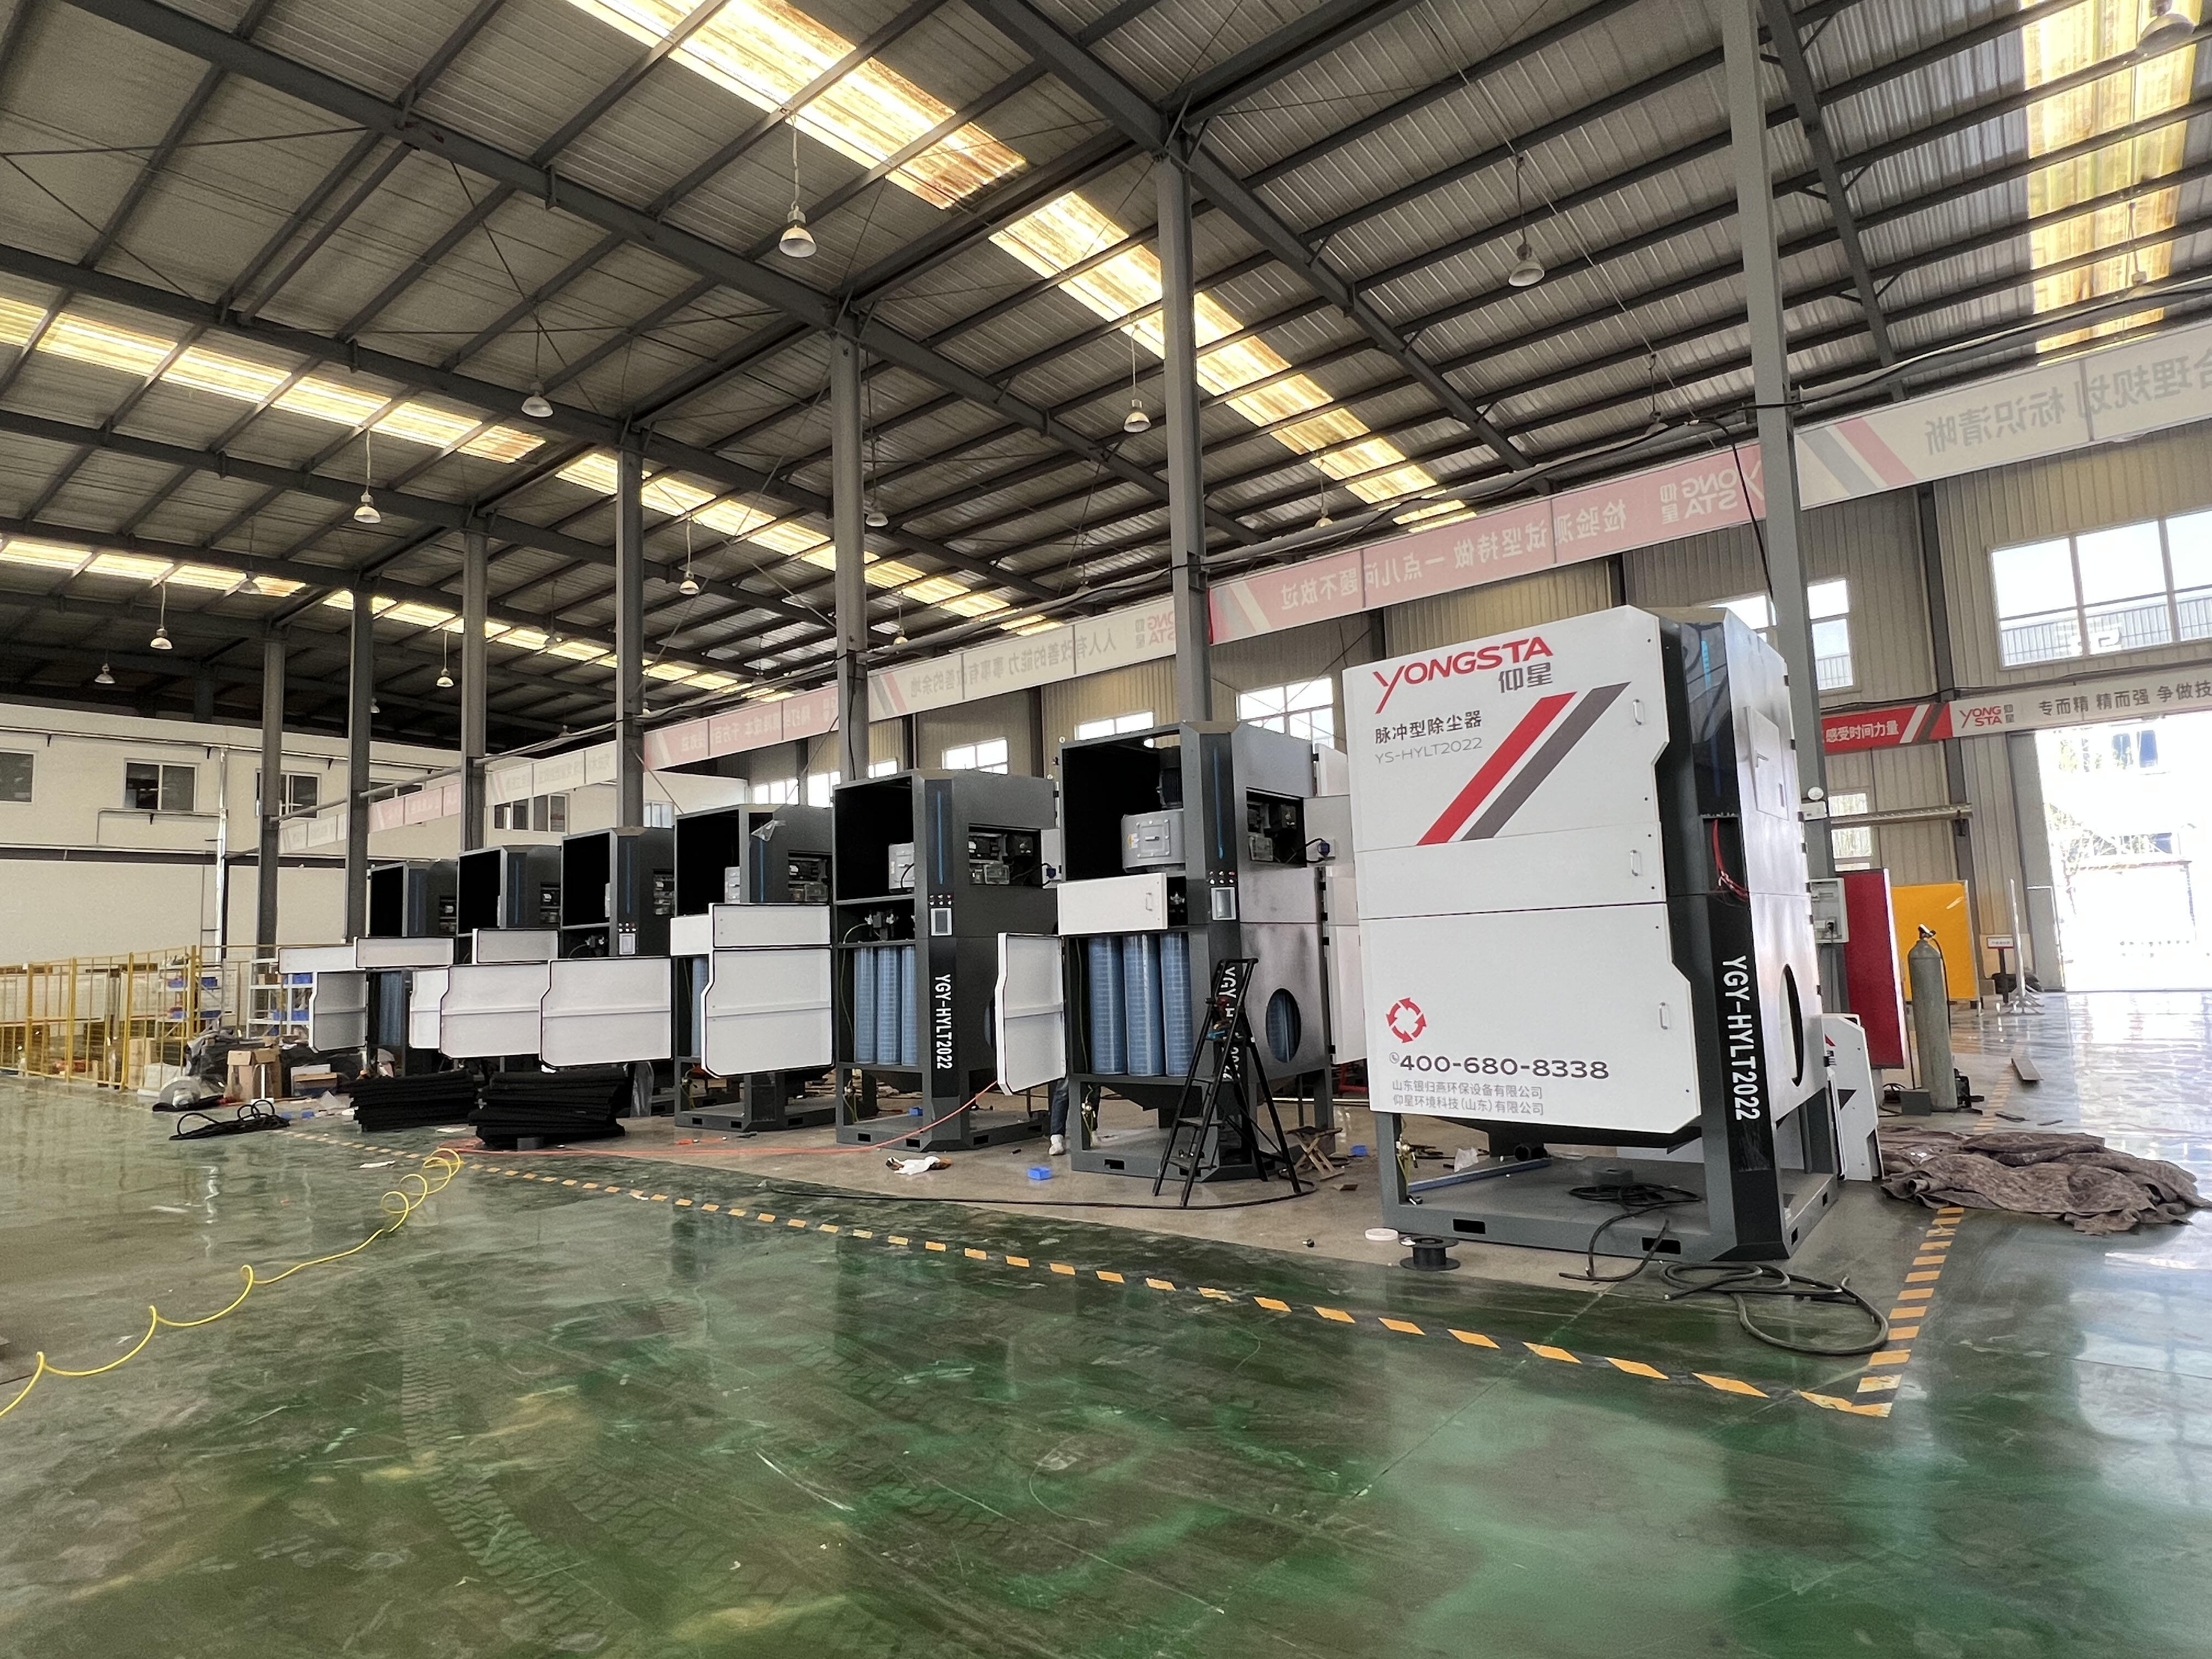
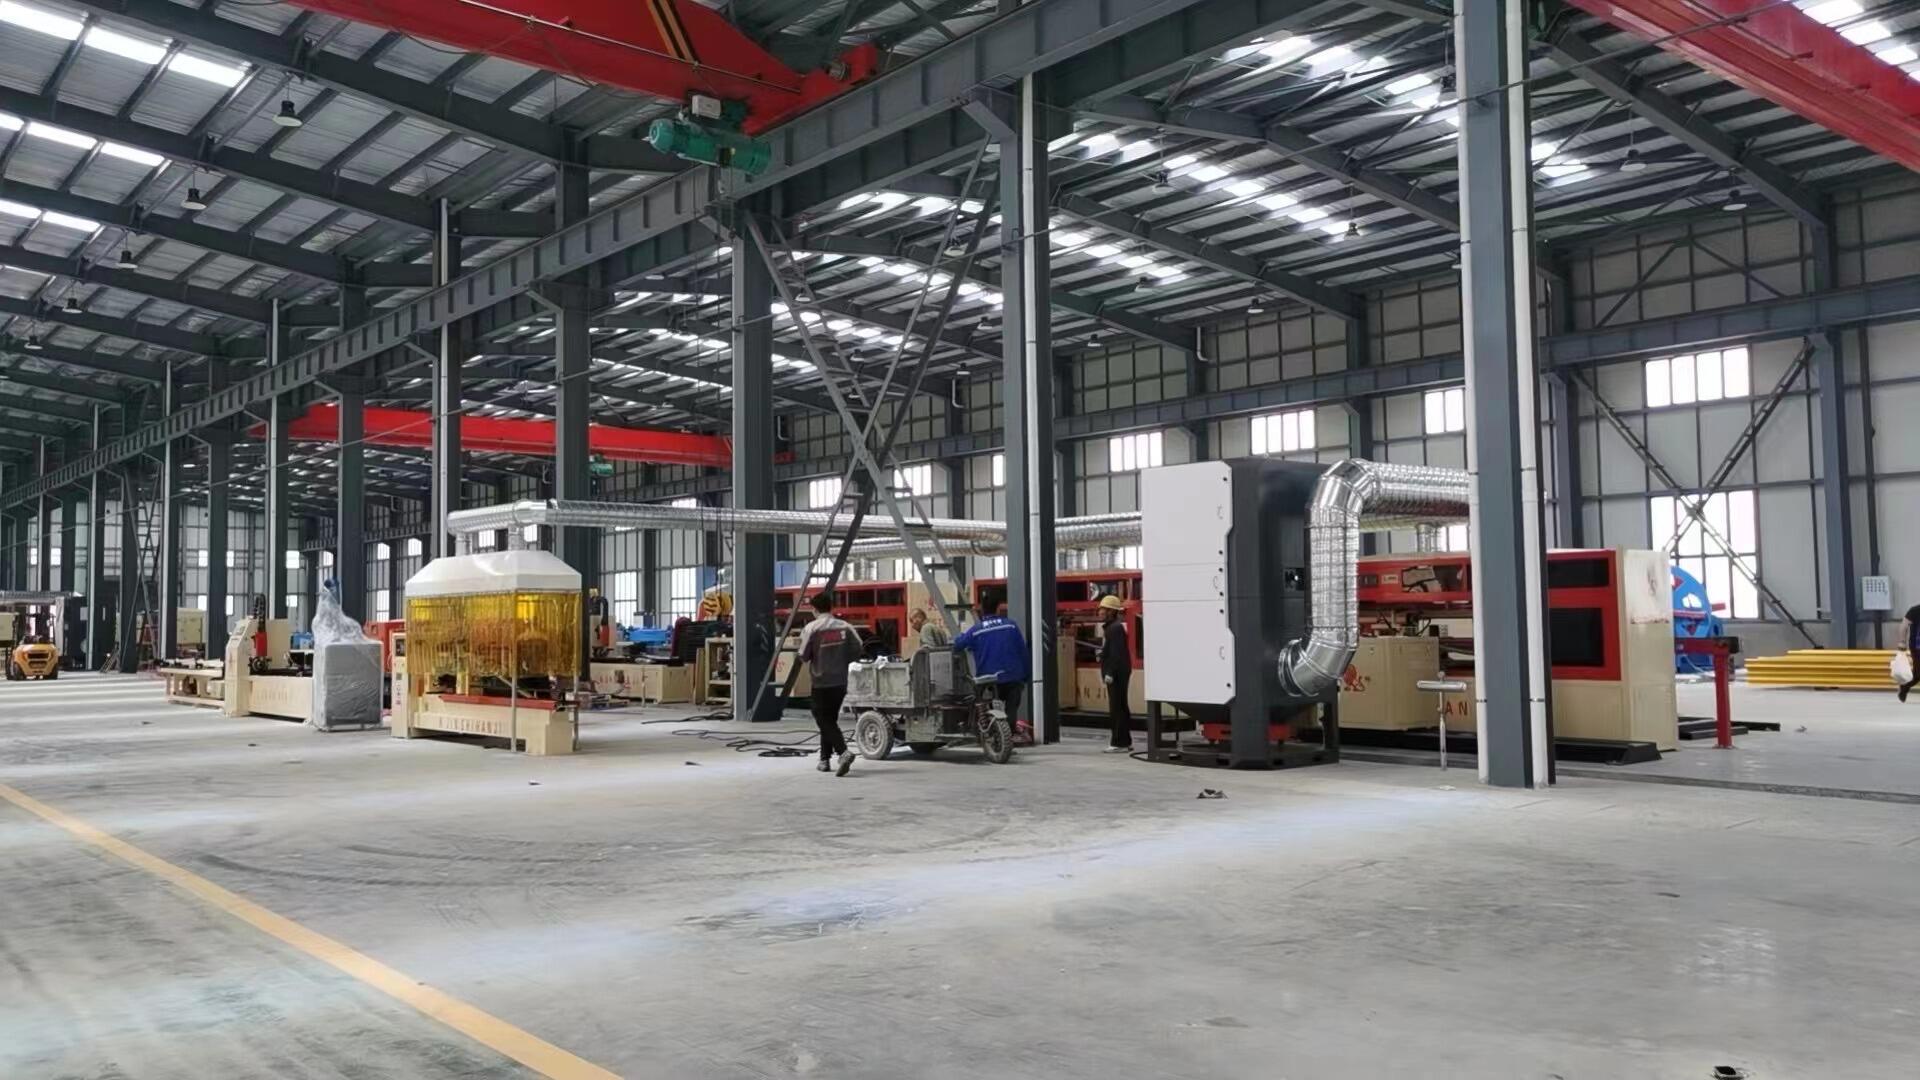
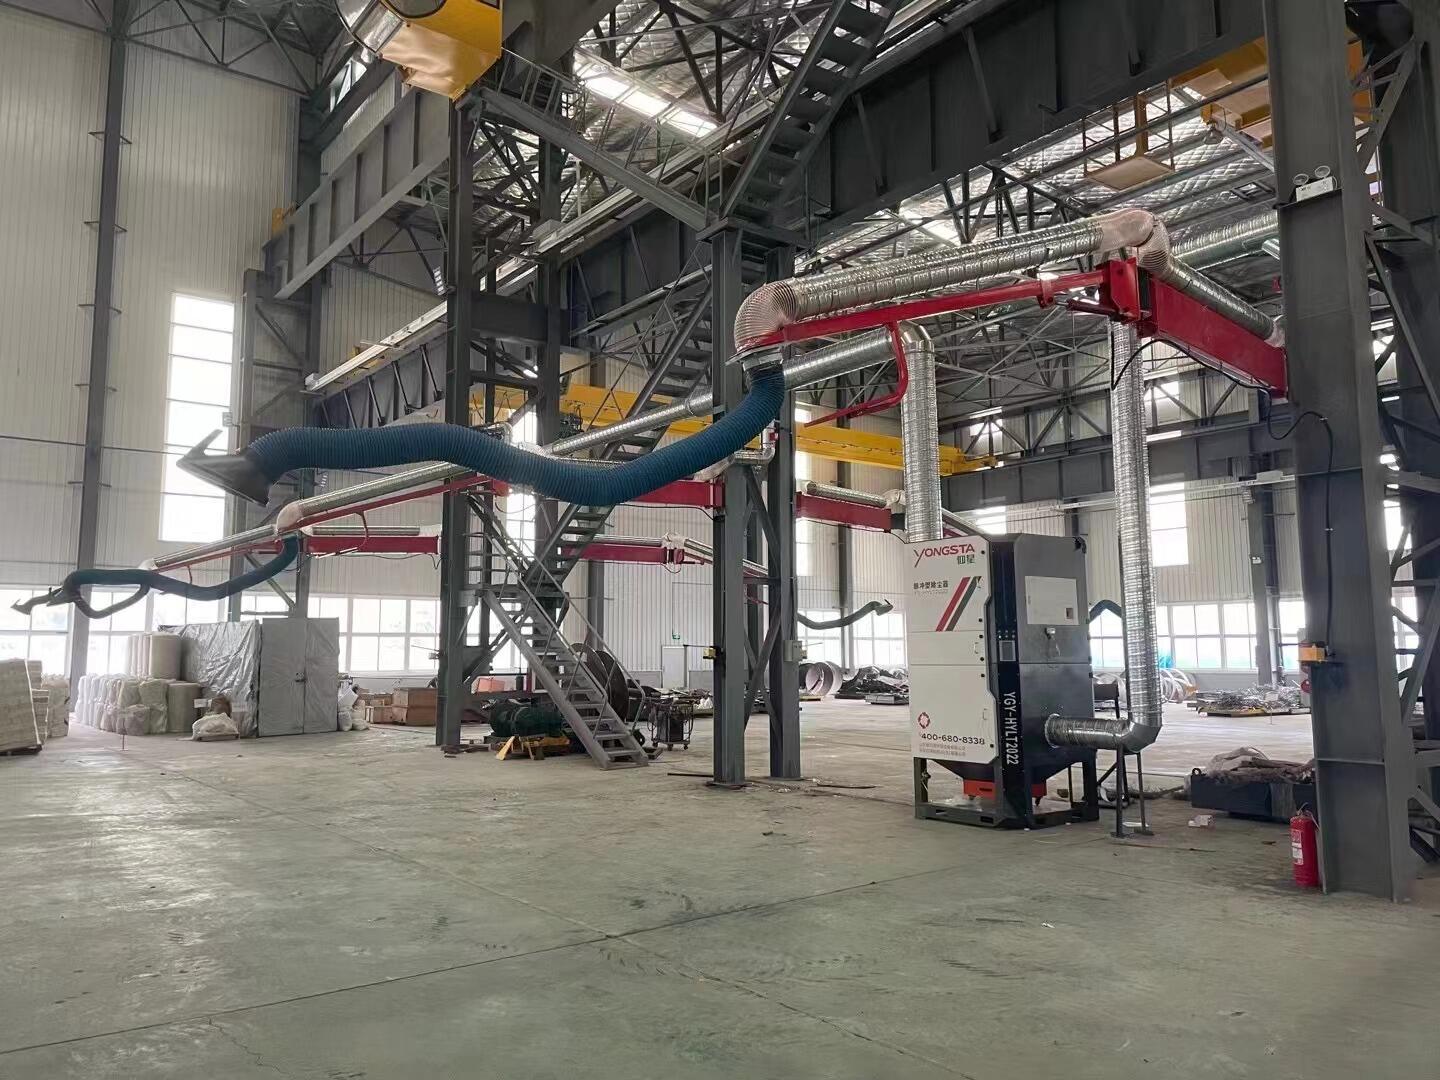
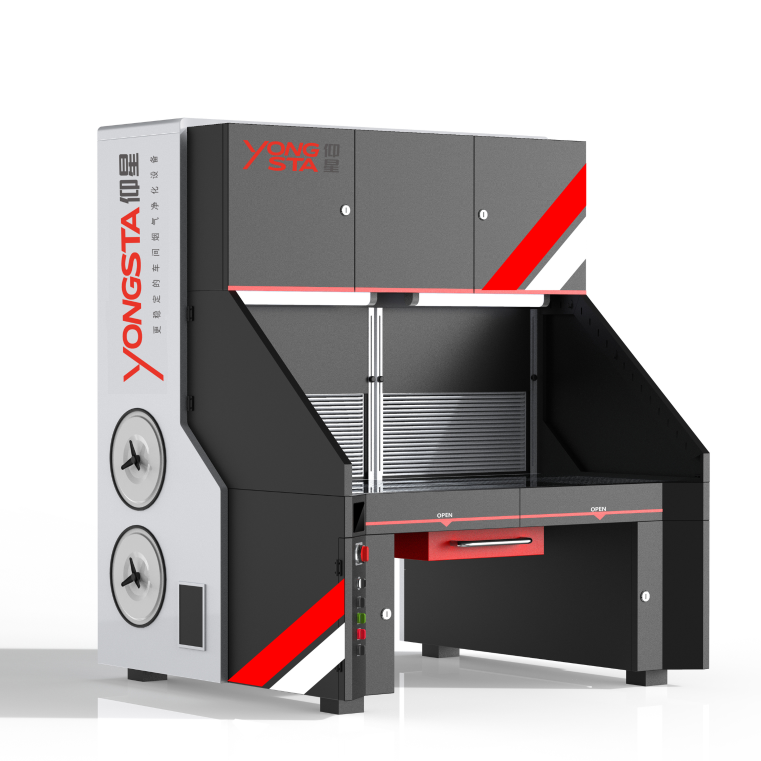
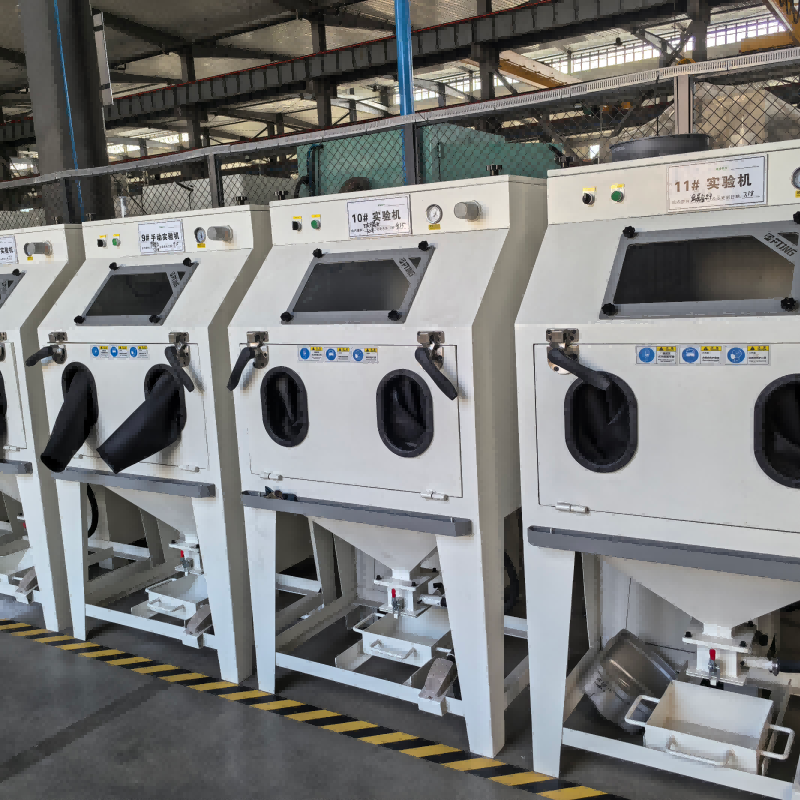
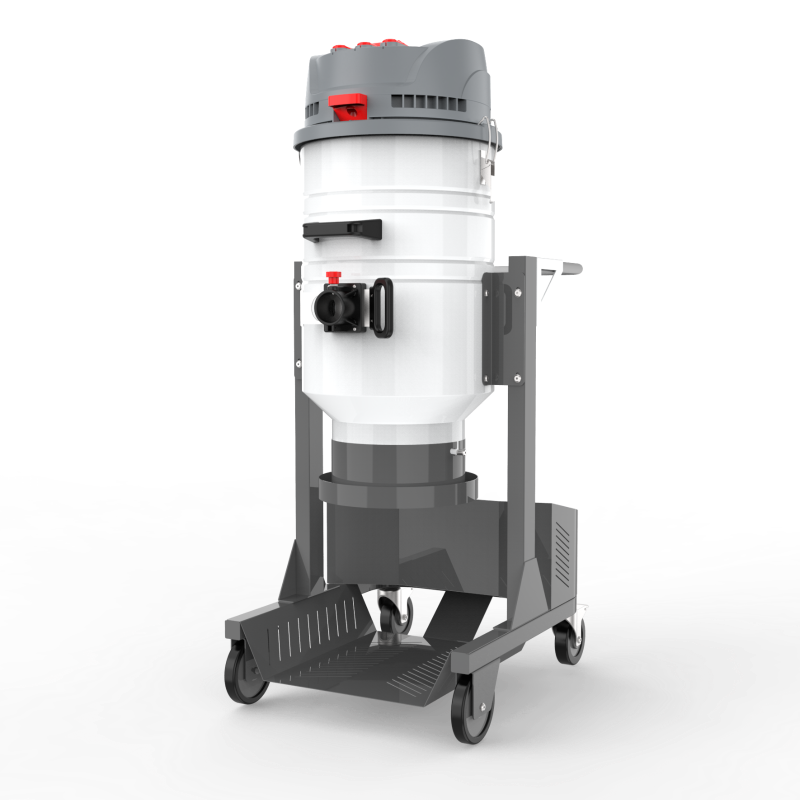
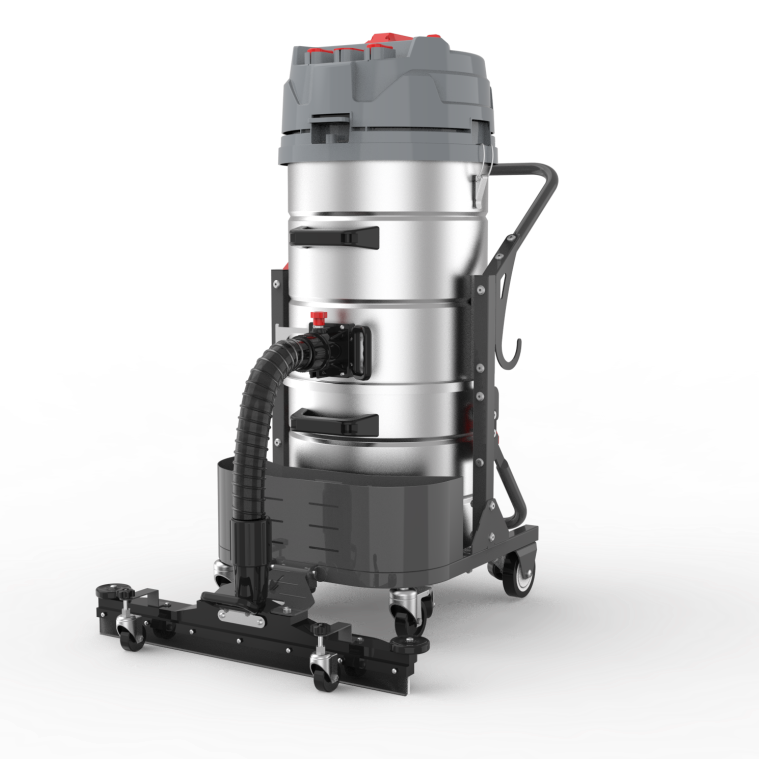
Una unidad industrial de captación de polvo sirve como un sistema crítico de gestión de la calidad del aire, diseñado para capturar, filtrar y eliminar partículas en suspensión generadas durante los procesos de fabricación y producción. Estos sistemas sofisticados protegen la salud de los trabajadores, mantienen la durabilidad del equipo y garantizan el cumplimiento normativo en diversos entornos industriales. La función principal de una unidad industrial de captación de polvo consiste en extraer aire contaminado mediante puntos de entrada estratégicamente ubicados, separar las partículas nocivas de la corriente de aire y devolver aire limpio al área de trabajo o expulsarlo de forma segura al exterior. Las unidades modernas incorporan tecnologías avanzadas de filtración, como filtros tipo 'baghouse', colectores de cartuchos, separadores ciclónicos y precipitadores electrostáticos, cada uno diseñado específicamente para tamaños determinados de partículas y aplicaciones industriales concretas. Entre las características tecnológicas de las unidades industriales contemporáneas de captación de polvo se incluyen variadores de frecuencia para la optimización energética, mecanismos automatizados de limpieza de filtros, como sistemas de inyección por pulsos, monitoreo de la presión diferencial para el seguimiento del rendimiento y sistemas de control inteligentes que ajustan su funcionamiento según datos en tiempo real sobre la calidad del aire. Estas unidades gestionan diversos tipos de partículas, desde polvos finos combustibles hasta virutas metálicas pesadas, con eficiencias de captación superiores al 99,9 % para partículas submicrónicas. Sus aplicaciones abarcan instalaciones metalúrgicas, donde operaciones de rectificado y corte generan polvo metálico; talleres de carpintería, que producen serrín y virutas de madera; fabricación farmacéutica, que requiere entornos estériles; plantas de procesamiento de alimentos, encargadas de manejar partículas orgánicas; instalaciones de producción química, que manipulan polvos potencialmente peligrosos; y plantas cementeras, que deben controlar cargas elevadas de polvo. La unidad industrial de captación de polvo se integra perfectamente con los equipos de producción existentes mediante configuraciones flexibles de conductos, ofreciendo sistemas centralizados para cobertura a escala de toda la instalación o unidades locales para puestos de trabajo específicos. La selección y dimensionamiento adecuados de una unidad industrial de captación de polvo dependen de factores tales como los requisitos de caudal de aire, expresados en pies cúbicos por minuto (CFM), las características de las partículas, las normativas reglamentarias aplicables y las restricciones espaciales dentro de la instalación.

Recomendaciones de nuevos productos

Invertir en una unidad industrial de captación de polvo aporta beneficios inmediatos y a largo plazo que impactan directamente su resultado neto y su eficiencia operativa. La seguridad de los trabajadores mejora notablemente al eliminar partículas nocivas en suspensión del aire en las zonas respirables, reduciendo las enfermedades respiratorias, las reacciones alérgicas y las complicaciones sanitarias crónicas que provocan ausentismo laboral y reclamaciones por indemnización a trabajadores. Los entornos con aire limpio potencian la moral y la productividad de los empleados, ya que estos realizan sus tareas sin irritación causada por la exposición al polvo, lo que favorece una mayor concentración y menos errores durante los ciclos de producción. Los costes de mantenimiento de los equipos disminuyen significativamente, pues la acumulación de polvo en las máquinas provoca desgaste prematuro, sobrecalentamiento y fallos mecánicos que derivan en reparaciones costosas e interrupciones no planificadas de la actividad. Una unidad industrial de captación de polvo evita la acumulación de partículas en motores, rodamientos y componentes electrónicos, prolongando la vida útil de los equipos varios años y protegiendo sus inversiones de capital. La calidad del producto experimenta mejoras cuantificables al eliminar la contaminación derivada del polvo sedimentado, reduciendo las tasas de defectos y las quejas de los clientes, al tiempo que refuerza su reputación por entregar productos consistentes y de alta calidad. El cumplimiento normativo se vuelve sencillo gracias a sistemas de captación de polvo debidamente funcionales que satisfacen las normas de la OSHA, los requisitos de la EPA y las directrices de la NFPA, ayudándole a evitar multas onerosas, responsabilidades legales y posibles cierres de instalaciones durante inspecciones. El riesgo de incendios y explosiones disminuye sustancialmente en instalaciones que manipulan polvos combustibles, ya que las unidades industriales de captación de polvo equipadas con puesta a tierra adecuada, detección de chispas y ventilación antideflagrante protegen contra incidentes catastróficos que podrían destruir bienes materiales y poner en peligro vidas humanas. Las ganancias en eficiencia energética se materializan mediante sistemas modernos que recirculan el aire acondicionado en lugar de expulsarlo al exterior, reduciendo así los costes de calefacción y refrigeración y manteniendo temperaturas laborales confortables durante todo el año. Los requerimientos de limpieza disminuyen cuando las partículas en suspensión se capturan en su origen, en lugar de depositarse en suelos, paredes y superficies, reduciendo las horas de trabajo dedicadas a la limpieza y permitiendo que el personal se centre en actividades que generan valor. La apariencia de la instalación mejora, ya que los entornos libres de polvo proyectan una imagen profesional ante clientes, inspectores y posibles socios comerciales durante las visitas a las instalaciones. Asimismo, una unidad industrial de captación de polvo incrementa el valor patrimonial y la comercializabilidad de su instalación en caso de decidir venderla o arrendarla, dado que los compradores potenciales reconocen la inversión en infraestructura y la menor responsabilidad ambiental asociada. La reducción del ruido se logra con sistemas de captación cerrados que atenúan los sonidos de la producción, creando un entorno laboral más agradable y ayudándole a cumplir con las ordenanzas locales sobre niveles acústicos en zonas residenciales.

Consejos y trucos

El equipo de I+D de Yongsta obtiene 3 patentes en tecnología de extracción de polvo, liderando la innovación industrial

09

Apr

El equipo de I+D de Yongsta obtiene 3 patentes en tecnología de extracción de polvo, liderando la innovación industrial

VER MÁS
Yongsta colabora con TÜV para la certificación ATEX contra explosiones; colector de polvo a prueba de explosiones estará disponible próximamente

09

Apr

Yongsta colabora con TÜV para la certificación ATEX contra explosiones; colector de polvo a prueba de explosiones estará disponible próximamente

VER MÁS
¡Potenciando la fabricación de referencia! El colector de polvo de cartucho Yongsta apoya la renovación del sistema de extracción de polvo en la fábrica china de transformadores de Siemens y recibe un alto reconocimiento

09

Apr

¡Potenciando la fabricación de referencia! El colector de polvo de cartucho Yongsta apoya la renovación del sistema de extracción de polvo en la fábrica china de transformadores de Siemens y recibe un alto reconocimiento

VER MÁS

Solicite un presupuesto gratuito

Nuestro representante se pondrá en contacto con usted pronto.
Email
Nombre
Nombre de la empresa
Mensaje
0/1000

unidad industrial de captación de polvo

Tecnología avanzada de filtración para una captura máxima de partículas

Tecnología avanzada de filtración para una captura máxima de partículas

La tecnología de filtración dentro de una unidad industrial de captación de polvo representa el componente central que determina el rendimiento del sistema y los resultados en cuanto a la calidad del aire. Las unidades modernas emplean múltiples etapas de filtración diseñadas para capturar partículas en todo el espectro de tamaños, desde residuos gruesos de varios milímetros hasta partículas submicrónicas invisibles a simple vista. Los sistemas de filtración por cámaras de mangas utilizan mangas filtrantes de tejido fabricadas con materiales especializados, como poliéster, polipropileno, fibras aramídicas y membranas de PTFE, cada uno seleccionado según su resistencia térmica, compatibilidad química y características particulares de las partículas propias de su aplicación. Estas mangas filtrantes generan una capa de polvo («dust cake») sobre su superficie que, de hecho, mejora la eficiencia de filtración con el tiempo, atrapando partículas progresivamente más pequeñas a medida que la capa se desarrolla, mientras se mantiene una caída de presión aceptable a través del sistema. Los colectores de cartuchos ofrecen alternativas compactas mediante medios filtrantes plegados que proporcionan una mayor superficie de filtración en huellas más reducidas, lo que los convierte en la opción ideal para instalaciones con limitaciones de espacio en planta o altura libre bajo techo. El diseño plegado de los filtros de cartucho en una unidad industrial de captación de polvo incrementa el área de filtración en un factor de diez o más en comparación con los medios planos, prolongando los intervalos de servicio y reduciendo los costes de sustitución de los filtros. Los mecanismos de limpieza por chorro pulsante eliminan automáticamente el polvo acumulado de las superficies filtrantes mediante ráfagas de aire comprimido, restaurando la capacidad de caudal sin interrumpir la producción ni requerir intervención manual. Esta limpieza automatizada prolonga significativamente la vida útil de los filtros, manteniendo una eficiencia de captación constante durante todos los ciclos operativos. Los preseparadores ciclónicos instalados aguas arriba de los filtros principales eliminan las partículas más grandes y pesadas mediante fuerza centrífuga, reduciendo la carga de partículas que alcanza los costosos medios filtrantes y extendiendo notablemente su vida útil. Una unidad industrial de captación de polvo con separación ciclónica correctamente diseñada puede eliminar del 85 al 95 % de las partículas en peso antes de que el aire llegue a las etapas finales de filtración, protegiendo así los filtros contra el desgaste abrasivo y la obstrucción prematura. Las opciones de filtración HEPA ofrecen un acabado final para aplicaciones que requieren aire ultra limpio, capturando el 99,97 % de las partículas de 0,3 micras, tamaño de partícula más penetrante. Las instalaciones dedicadas a la producción de productos farmacéuticos, electrónicos o alimentarios se benefician de unidades industriales de captación de polvo equipadas con filtros HEPA, ya que evitan la contaminación de los productos y cumplen con rigurosos estándares de limpieza. Los sistemas de monitorización de filtros registran la presión diferencial a través de los bancos de filtros, alertando a los operarios cuando deben activarse los ciclos de limpieza o cuando los filtros requieren sustitución, previniendo así la degradación del rendimiento del sistema y fallos inesperados durante ciclos críticos de producción.
Sistemas de Control Inteligentes para un Rendimiento Optimizado

Sistemas de Control Inteligentes para un Rendimiento Optimizado

Las unidades contemporáneas de captación de polvo industrial incorporan sistemas de control sofisticados que transforman la captura básica de partículas en plataformas inteligentes de gestión de la calidad del aire. Los variadores de frecuencia regulan las velocidades de los motores de los ventiladores según la demanda real del sistema, en lugar de funcionar continuamente a plena capacidad, lo que reduce el consumo energético entre un 30 y un 60 % en comparación con operaciones a velocidad constante, al tiempo que prolongan la vida útil del motor mediante una menor tensión mecánica. Estos variadores ajustan dinámicamente el caudal de aire conforme los equipos de producción se encienden y apagan, manteniendo velocidades óptimas de captura en los puntos de entrada sin desperdiciar energía moviendo aire cuando las máquinas permanecen inactivas. Los autómatas programables (PLC) actúan como el cerebro de una unidad industrial de captación de polvo, coordinando múltiples funciones del sistema, incluidas las secuencias de limpieza de filtros, las posiciones de las compuertas, las velocidades de los ventiladores y las condiciones de alarma, mediante interfaces táctiles intuitivas que simplifican la operación y la resolución de averías. Los operarios supervisan el rendimiento del sistema en tiempo real mediante pantallas gráficas que muestran caudales de aire, diferencias de presión, estado de los filtros y consumo energético, lo que permite tomar decisiones basadas en datos respecto al mantenimiento programado y la optimización del sistema. Las capacidades de monitorización remota permiten a los gestores de instalaciones y al personal de mantenimiento comprobar el estado de la unidad industrial de captación de polvo desde smartphones o computadoras, recibiendo alertas instantáneas sobre condiciones anómalas antes de que se agraven hasta convertirse en fallos costosos o riesgos para la seguridad. Los algoritmos de mantenimiento predictivo analizan los datos operativos para prever con semanas o meses de antelación la necesidad de sustituir filtros, el desgaste de rodamientos y los fallos de componentes, pasando así de un mantenimiento reactivo por emergencia a intervenciones planificadas durante paradas programadas. La optimización automática de la limpieza de filtros ajusta el cronograma e intensidad de los impulsos de chorro de aire comprimido en función de la carga real de polvo, y no según intervalos fijos, minimizando así el consumo de aire comprimido mientras se mantiene un rendimiento óptimo de filtración bajo distintas condiciones de producción. Una unidad industrial de captación de polvo con controles inteligentes aprende los patrones operativos de su instalación, adaptando los ciclos de limpieza a los horarios de producción y reduciendo los pulsos innecesarios de los filtros durante los períodos de baja generación de polvo. La integración con los sistemas de gestión de instalaciones permite una operación coordinada con los equipos de producción, los sistemas de climatización (HVAC) y las plataformas de automatización de edificios, creando sinergias que mejoran la eficiencia general de la instalación. Los sistemas de detección de chispas protegen contra incendios identificando partículas incandescentes que entran en las tuberías, activando automáticamente sistemas de supresión o desviando las chispas hacia zonas seguras de recolección antes de que lleguen al medio filtrante. Los sistemas de aislamiento contra explosiones en unidades industriales de captación de polvo que manejan polvos combustibles liberan agentes químicos extintores o despliegan barreras mecánicas en cuestión de milisegundos tras detectar picos de presión, evitando así la propagación de llamas hacia las zonas de producción y protegiendo a los trabajadores y al equipo frente a eventos catastróficos.
Opciones Flexibles de Configuración para Aplicaciones Diversas

Opciones Flexibles de Configuración para Aplicaciones Diversas

La versatilidad de los diseños de las unidades industriales de captación de polvo permite su personalización para prácticamente cualquier entorno de fabricación, tipo de partícula o restricción espacial. La construcción modular permite que los sistemas se escalen desde pequeñas aplicaciones para una sola máquina, que procesan cientos de pies cúbicos por minuto, hasta grandes instalaciones centralizadas que manejan cientos de miles de pies cúbicos por minuto (CFM) en toda una planta de producción. Los sistemas centralizados conectan múltiples máquinas generadoras de polvo mediante redes de conductos a una única unidad industrial grande de captación de polvo, lo que ofrece economías de escala en costos de equipos, requisitos de mantenimiento y aprovechamiento del espacio en planta, al tiempo que garantiza un rendimiento constante en todos los puntos de captación. Los enfoques descentralizados ubican unidades más pequeñas y dedicadas cerca de máquinas individuales o células de trabajo, eliminando recorridos largos de conductos que consumen energía debido a las pérdidas por fricción, y ofreciendo flexibilidad para adaptar con precisión la capacidad de captación a los requisitos específicos de cada aplicación. Las unidades portátiles industriales de captación de polvo, montadas sobre ruedas giratorias, sirven a instalaciones con distribuciones cambiantes u operaciones temporales, desplazándose fácilmente entre puestos de trabajo según evolucionen las necesidades productivas, sin incurrir en costos de instalación permanente ni modificaciones en las instalaciones. Las instalaciones al aire libre protegen el espacio en planta interior para equipos generadores de ingresos, simplifican el acceso para mantenimiento y reducen la transmisión de ruido hacia las zonas de trabajo, aunque requieren carcasas resistentes a la intemperie y sistemas de calefacción para climas fríos. Las configuraciones interiores se integran con la infraestructura existente del edificio, aprovechando la recirculación de aire acondicionado para minimizar las pérdidas de calefacción y refrigeración, y manteniendo huellas compactas mediante diseños verticales que optimizan la altura disponible bajo techo. Las unidades industriales de captación de polvo a prueba de explosiones, construidas con acero de calibre grueso, juntas reforzadas y ventilación de alivio de presión, protegen las instalaciones que manipulan polvos combustibles, como polvos metálicos, serrín, ingredientes farmacéuticos y productos alimenticios, los cuales representan riesgos de deflagración. Los materiales resistentes a la corrosión —como el acero inoxidable, los acabados con recubrimiento en polvo y materiales especializados para juntas— prolongan la vida útil del sistema en entornos agresivos con exposición química, alta humedad o partículas corrosivas que degradarían rápidamente una construcción estándar de acero al carbono. Las aplicaciones de alta temperatura, tales como la captación de humos de soldadura, operaciones en fundiciones y procesos térmicos, requieren unidades industriales de captación de polvo con medios filtrantes resistentes al calor, conductos aislados y sistemas de refrigeración que protejan los componentes contra daños térmicos, manteniendo al mismo tiempo la eficiencia de captación. Los diseños compatibles con salas limpias, con superficies interiores lisas, conexiones sanitarias y documentación de validación, respaldan a las instalaciones farmacéuticas y de procesamiento de alimentos que deben cumplir con marcos regulatorios como los de la FDA, las Buenas Prácticas de Manufactura (GMP) u otros que rigen el control de contaminación y la cualificación de equipos.

Solicite un presupuesto gratuito

Nuestro representante se pondrá en contacto con usted pronto.
Email
Nombre
Nombre de la empresa
Mensaje
0/1000
email irAlPrincipio