Industrielle Nebelabsauganlagen – Fortschrittliche Luftreinigungslösungen für die Fertigung

Fordern Sie ein kostenloses Angebot an

Unser Vertreter wird Sie in Kürze kontaktieren.
E-Mail
Name
Unternehmensname
Nachricht
0/1000

industrieller Nebelabscheider

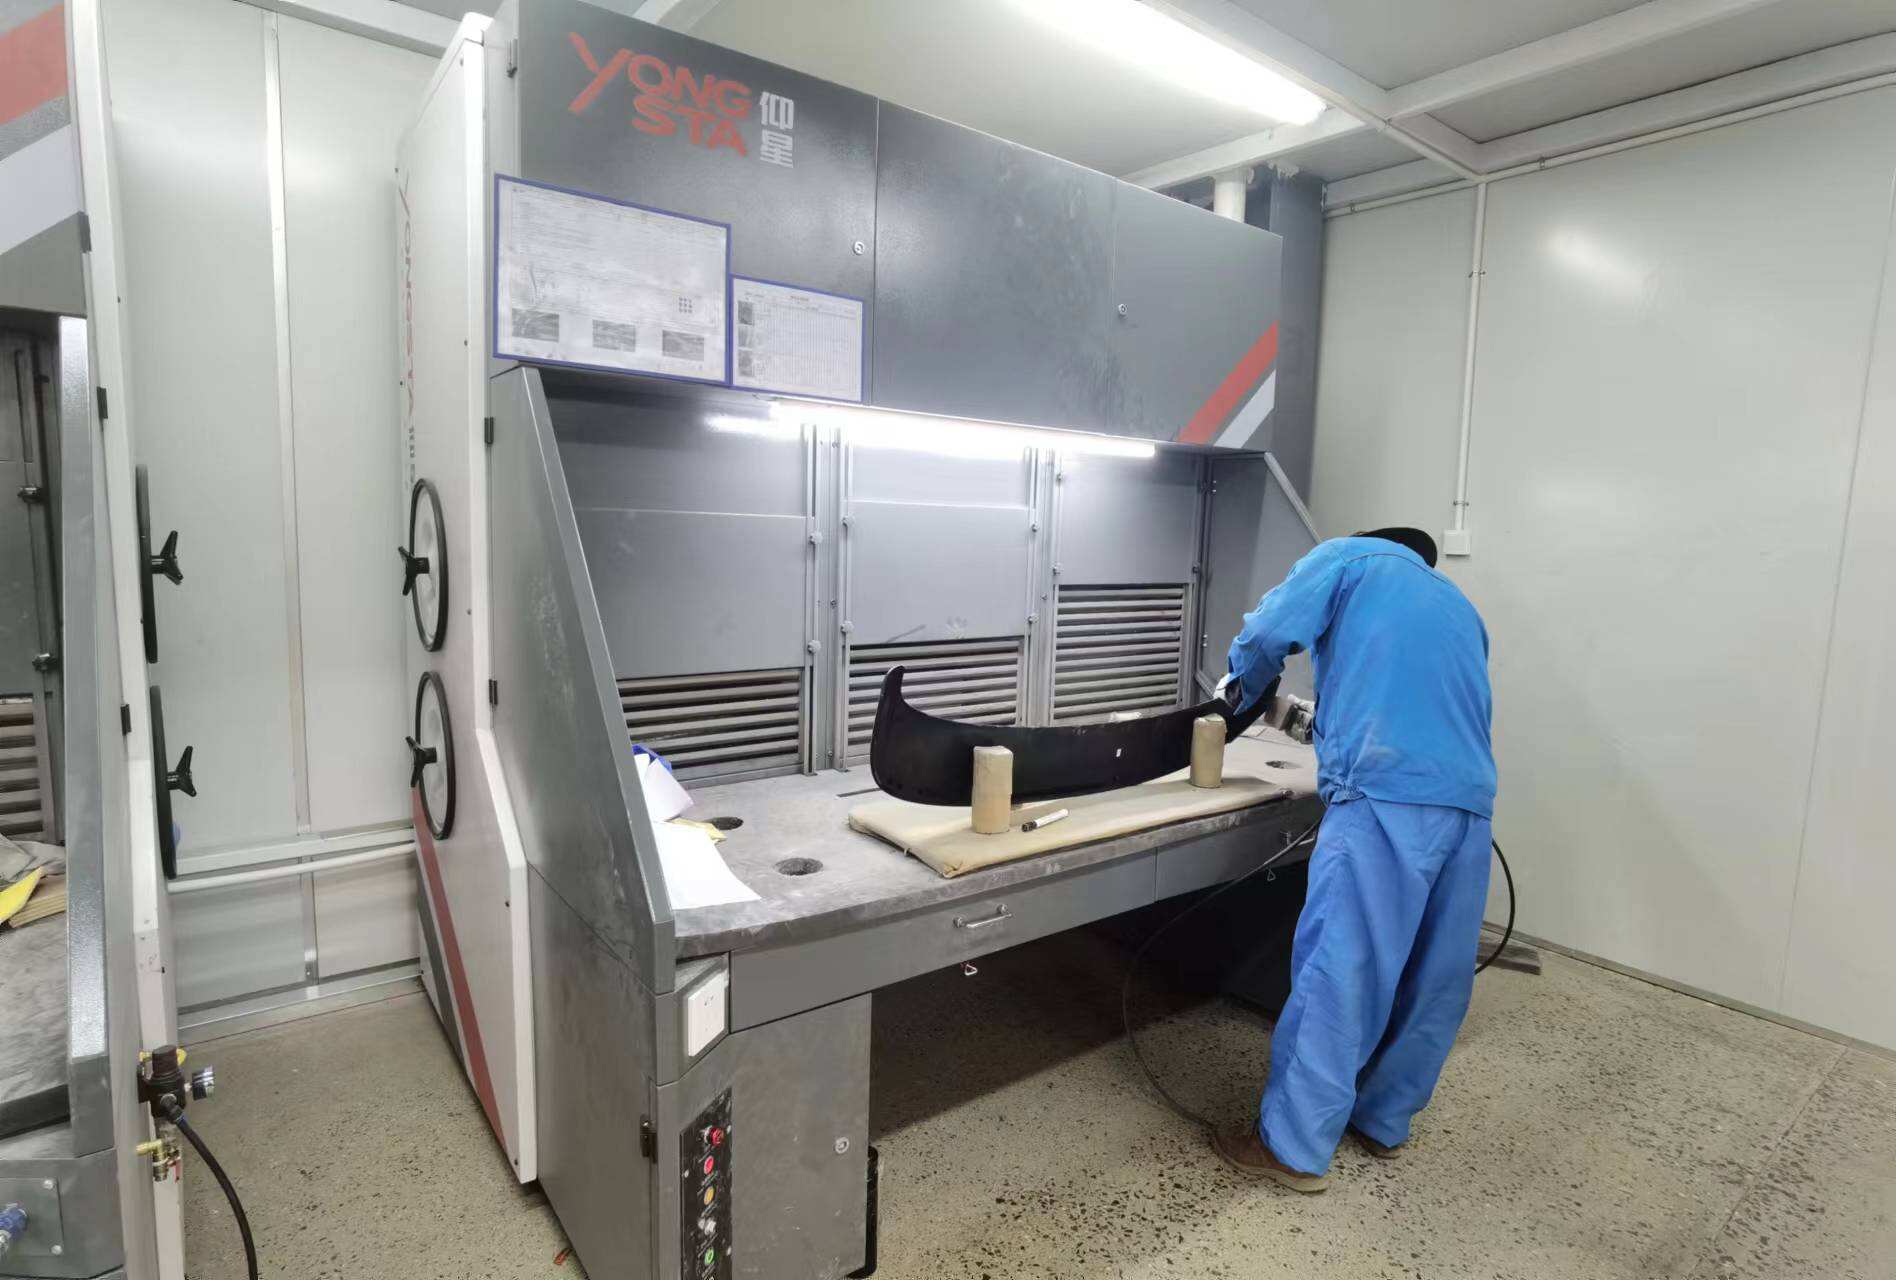
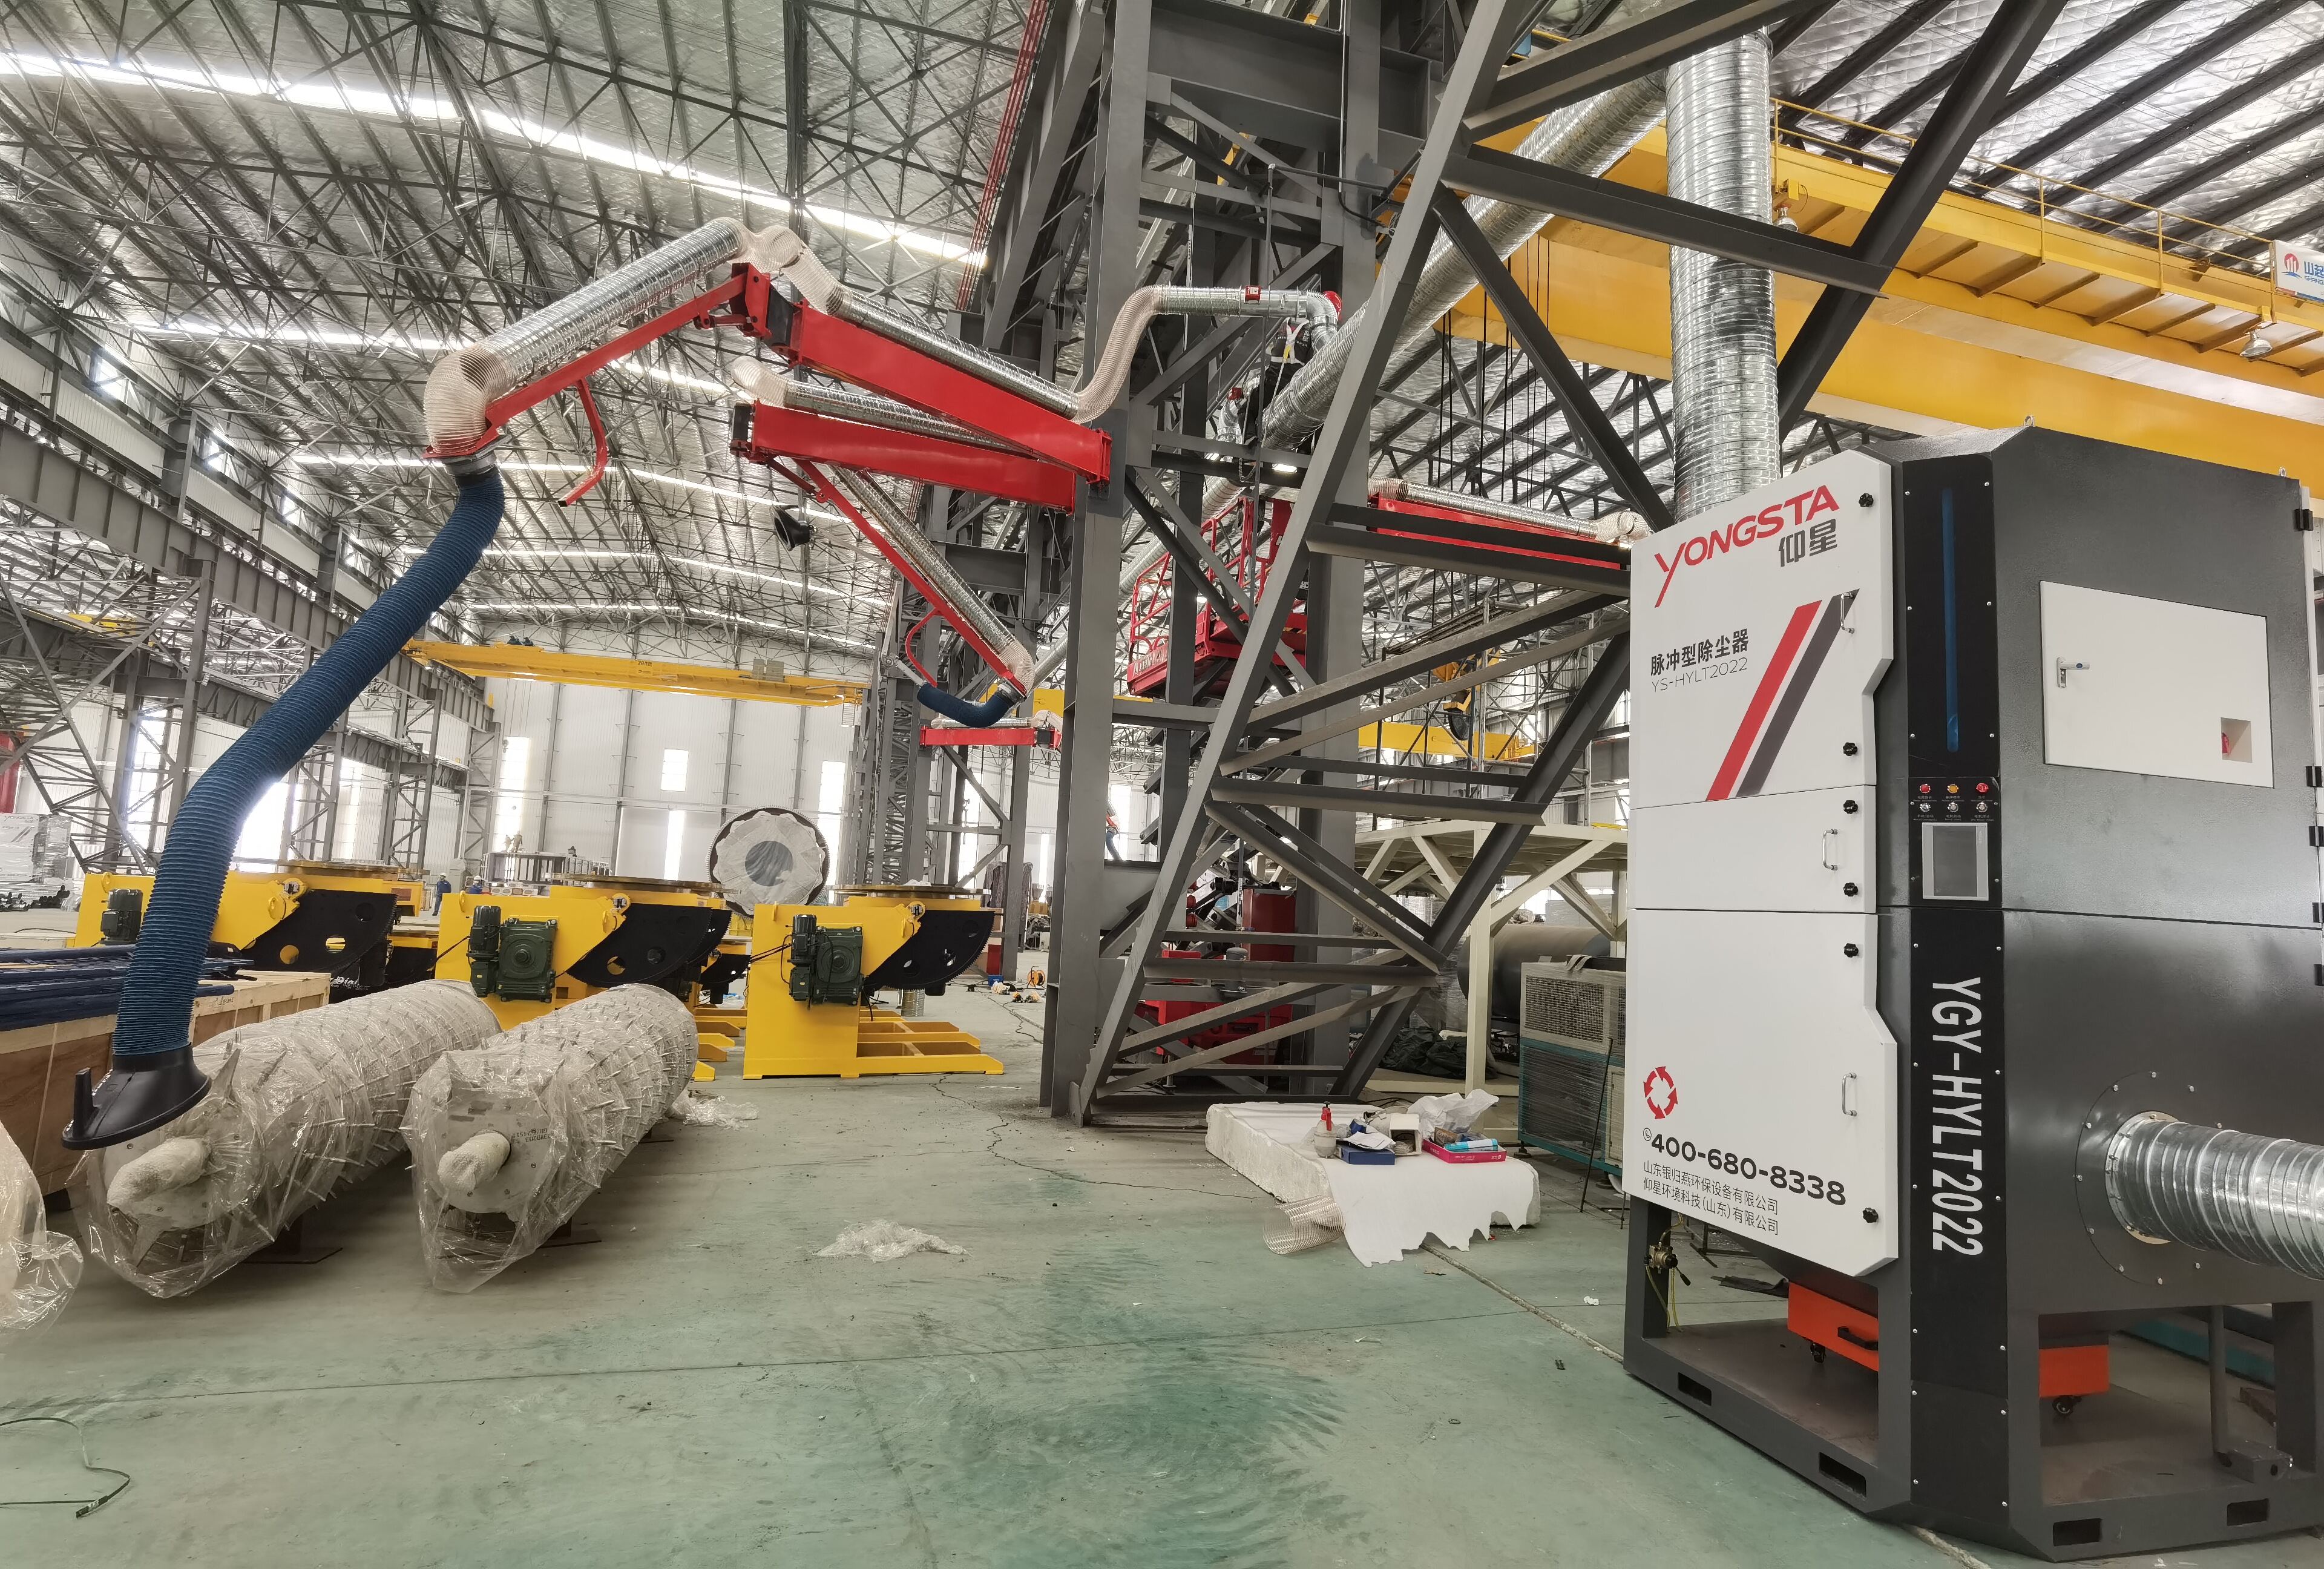
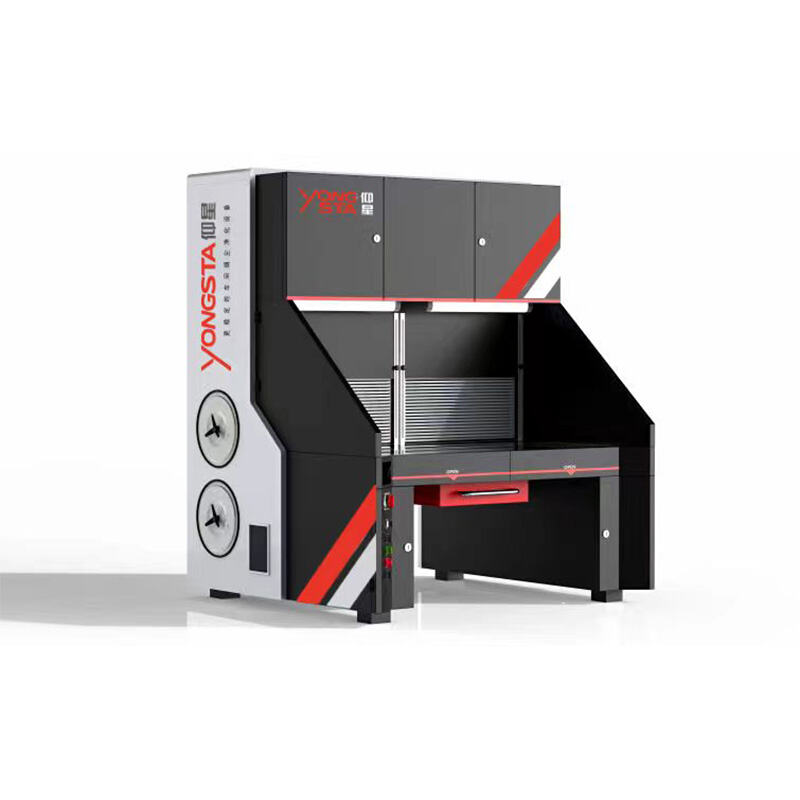
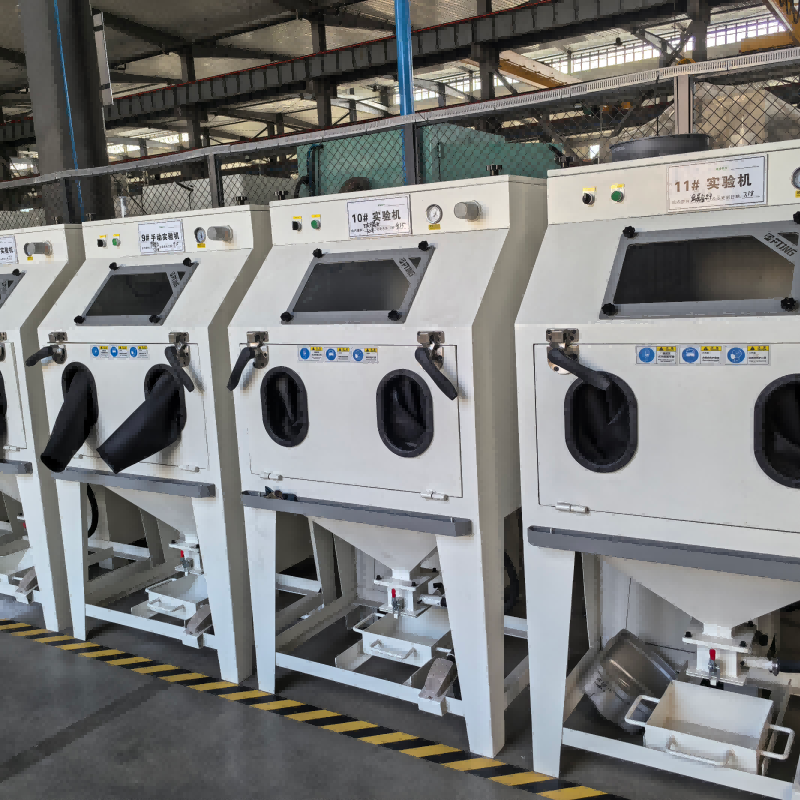
Ein industrieller Nebelabscheider stellt ein kritisches System zur Luftqualitätskontrolle dar, das speziell zur Erfassung und Entfernung von Ölnebel, Kühlschmierstoffnebel sowie anderen luftgetragenen Verunreinigungen entwickelt wurde, die während metallverarbeitender und fertigender Prozesse entstehen. Diese hochentwickelten Filtersysteme schützen die Beschäftigten vor Atemwegsgefahren und gewährleisten gleichzeitig saubere Produktionsumgebungen. Die Hauptfunktion eines industriellen Nebelabscheiders besteht darin, verunreinigte Luft durch spezielle Filtermedien zu leiten, wodurch flüssige Partikel vom Luftstrom getrennt werden. Moderne Geräte nutzen eine mehrstufige Filtrationstechnologie, bei der mechanische Abscheidung mit Koaleszenzfiltration kombiniert wird, um Abscheideeffizienzen von über 99 Prozent für Partikel bis hin zu einer Größe von 0,3 Mikrometern zu erreichen. Der abgeschiedene Nebel läuft in Sammelbehälter ab, wo er ordnungsgemäß entsorgt oder recycelt werden kann. Zu den technologischen Merkmalen zählen Drehzahlregelbare Motoren, die den Luftstrom anhand der aktuellen Verschmutzungsgrade anpassen und so den Energieverbrauch während Phasen geringerer Produktionsaktivität reduzieren. Fortgeschrittene Modelle verfügen über intelligente Überwachungssysteme mit digitalen Displays, die den Filterzustand, die Luftstromraten sowie Wartungshinweise anzeigen. Dank ihres kompakten Designs können die Geräte direkt an der Nebelquelle installiert oder als zentrale Systeme eingesetzt werden, die mehrere Maschinen versorgen. Die Anwendungsbereiche umfassen zahlreiche Branchen, in denen spanende Bearbeitungsprozesse luftgetragenen Nebel erzeugen. CNC-Bearbeitungszentren, Schleifprozesse und Dreharbeiten in Automobilfertigungsanlagen sind stark auf diese Abscheider angewiesen. Bei der Herstellung von Luft- und Raumfahrtkomponenten – wo die präzise Bearbeitung von Aluminium und Titan erhebliche Nebelbildung verursacht – sind besonders leistungsfähige Abscheidesysteme erforderlich. Auch in der Fertigung medizinischer Geräte, bei der Lagerherstellung sowie in allgemeinen Metallbearbeitungsbetrieben bietet der Einsatz von industriellen Nebelabscheidern klare Vorteile. Zudem finden diese Systeme Anwendung in Druckgussanlagen, Getriebefertigung und in allen Einrichtungen, die metallverarbeitende Flüssigkeiten verwenden. Indem sie die Einhaltung von Luftqualitätsstandards sicherstellen und teure Maschinen vor der Ansammlung von Nebel schützen, sind diese Abscheider zu unverzichtbaren Komponenten moderner Fertigungsumgebungen geworden, in denen Arbeitssicherheit und Produktionseffizienz stets oberste Priorität genießen.

Neue Produkt-Empfehlungen

Die Installation eines industriellen Nebelabscheiders führt unmittelbar zu einer Verbesserung der Arbeitsbedingungen, indem schädliche luftgetragene Partikel entfernt werden, die die Beschäftigten andernfalls während ihrer gesamten Schicht einatmen würden. Die Mitarbeiter berichten über weniger Atemwegsbeschwerden, eine geringere Augenreizung und ein insgesamt höheres Wohlbefinden bei der Arbeit in der Nähe von Zerspanungsanlagen. Diese sauberere Luft führt direkt zu niedrigeren Fehlzeitenraten und einer höheren Produktivität, da die Beschäftigten sich besser konzentrieren können, ohne durch eine schlechte Luftqualität abgelenkt zu werden. Die Anlage amortisiert sich durch mehrere kostensenkende Mechanismen, die sich unmittelbar auf Ihr Ergebnis auswirken. Durch reduzierte Reinigungsanforderungen verbringen Ihre Wartungskräfte weniger Zeit damit, Maschinen, Böden und Wände von öligem Rückstand zu säubern. Ihre Produktionsstätte bleibt mit geringerem Aufwand sauber, und teure Produktionsanlagen haben eine längere Lebensdauer, wenn sie vor korrosivem Nebel geschützt sind, der sich an empfindlichen Komponenten ansammeln würde. Die Kosten für Kühlschmierstoffe und Zerspanungsflüssigkeiten sinken deutlich, da der abgeschiedene Nebel wieder in Ihr System zurückgeführt wird, anstatt in die Atmosphäre zu verdampfen – dies verlängert die Lebensdauer der Flüssigkeit und verringert die Häufigkeit ihres Austauschs. Ein weiterer wesentlicher Vorteil ist die Energieeffizienz: Moderne Abscheider nutzen eine Drehzahlregelung, um die Abscheideleistung exakt an den aktuellen Produktionsbedarf anzupassen. Während Stillstandsphasen oder bei leichter Zerspanung reduziert das System automatisch den Energieverbrauch, wodurch die Stromkosten im Vergleich zu älteren Modellen mit konstanter Drehzahl gesenkt werden. Die anfängliche Investition amortisiert sich rasch durch diese kumulierten Einsparungen und bietet zudem kontinuierliche betriebliche Vorteile. Die Einhaltung behördlicher Vorschriften wird durch eine ordnungsgemäße Nebelabscheidung vereinfacht. Die OSHA-Richtlinien zur Luftqualität am Arbeitsplatz verlangen die Begrenzung der Exposition der Beschäftigten gegenüber Metallbearbeitungsflüssigkeiten; ein industrieller Nebelabscheider liefert nachweisbare Belege dafür, dass Sie diesen Anforderungen entsprechen. So vermeiden Sie Bußgelder und behördliche Rügen, schützen Ihren Unternehmensruf und demonstrieren verantwortungsvolles Management. Versicherungsprämien können sinken, sobald umfassende Maßnahmen zur Luftreinhaltung implementiert werden, die arbeitsbedingte Atemwegserkrankungen und damit verbundene Schadensersatzansprüche der Beschäftigten reduzieren. Die Produktqualität verbessert sich in saubereren Umgebungen, in denen sich kein Nebel auf fertigen Teilen niederschlägt – dadurch entfallen durch Kontamination verursachte Fehler. Präzisionsmessungen bleiben genau, solange die Messgeräte frei von öligem Film sind. Ihre Qualitätskontrollprozesse werden zuverlässiger, was Ausschussraten und Kundenreklamationen senkt. Der positive Effekt reicht über die Produktionsfläche hinaus: Saubere Betriebsstätten hinterlassen bei Kundenbesuchen einen besseren Eindruck und tragen dazu bei, qualifizierte Mitarbeiter zu gewinnen, die Wert auf gut gepflegte Arbeitsumgebungen legen. Moderne industrielle Nebelabscheider arbeiten leise und minimieren so die Lärmbelastung, die zur Ermüdung der Beschäftigten beiträgt. Einfache Wartungsverfahren gewährleisten einen zuverlässigen Betrieb mit minimaler Ausfallzeit; Austauschfilter lassen sich schnell installieren, ohne dass spezielle Werkzeuge oder umfangreiche Schulungen erforderlich sind. Diese praktischen Vorteile machen die Nebelabscheidung zu einer zwingenden Infrastrukturmaßnahme – nicht zu einer optionalen Zusatzausrüstung – für jede metallverarbeitende Fertigungseinrichtung.

Tipps und Tricks

Das F&E-Team von Yongsta erhält drei Patente für Staubentfernungstechnologien und übernimmt damit die Innovationsführung in der Branche

09

Apr

Das F&E-Team von Yongsta erhält drei Patente für Staubentfernungstechnologien und übernimmt damit die Innovationsführung in der Branche

MEHR ANZEIGEN
Yongsta kooperiert mit TÜV für die ATEX-Explosionsschutz-Zertifizierung; explosionsgeschützter Staubabscheider wird bald auf den Markt kommen

09

Apr

Yongsta kooperiert mit TÜV für die ATEX-Explosionsschutz-Zertifizierung; explosionsgeschützter Staubabscheider wird bald auf den Markt kommen

MEHR ANZEIGEN
Stärkung der Benchmark-Fertigung! Der Patronen-Staubabscheider von Yongsta unterstützt die Staubentfernungsumrüstung im Transformatorwerk China von Siemens und erhält hohe Anerkennung

09

Apr

Stärkung der Benchmark-Fertigung! Der Patronen-Staubabscheider von Yongsta unterstützt die Staubentfernungsumrüstung im Transformatorwerk China von Siemens und erhält hohe Anerkennung

MEHR ANZEIGEN

Fordern Sie ein kostenloses Angebot an

Unser Vertreter wird Sie in Kürze kontaktieren.
E-Mail
Name
Unternehmensname
Nachricht
0/1000

industrieller Nebelabscheider

Fortgeschrittene mehrstufige Filtrationstechnologie gewährleistet die maximale Entfernung von Verunreinigungen

Fortgeschrittene mehrstufige Filtrationstechnologie gewährleistet die maximale Entfernung von Verunreinigungen

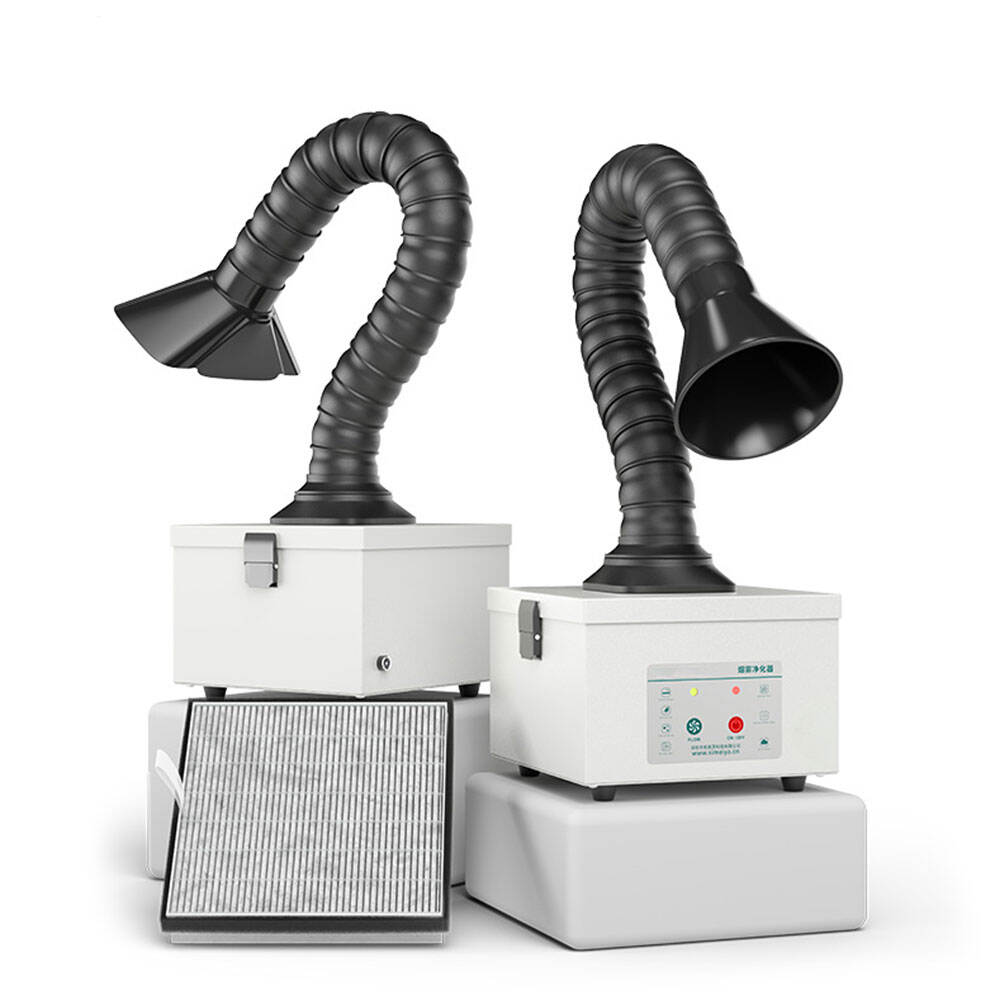
Das Filtersystem innerhalb eines industriellen Nebelabscheiders verwendet eine ausgefeilte Mehrstufentechnologie, die Verunreinigungen mit außergewöhnlicher Effizienz abscheidet und gleichzeitig einen optimalen Luftstrom in Ihrer Anlage gewährleistet. Die erste Stufe nutzt die mechanische Abscheidung, bei der größere Tröpfchen durch Richtungsänderungen aus dem Luftstrom herausgezwungen werden, wobei sie durch Zentrifugalkraft abgeschieden werden. Diese schwereren Partikel sammeln sich unmittelbar im Ablaufsystem, wodurch eine vorzeitige Belastung der Filter durch leicht abtrennbare Verunreinigungen vermieden wird. In der zweiten Stufe erfolgt die Koaleszenzfiltration, bei der spezielle Filtermedien winzige Nebeltröpfchen so zusammenführen, dass sie zu größeren Tröpfchen verschmelzen, die durch die Schwerkraft nach unten in Sammelbehälter abgeführt werden. Dieser Prozess bewältigt die besonders herausfordernden submikronen Partikel, die das höchste Gesundheitsrisiko darstellen und am schwierigsten abzuscheiden sind. Die letzte Stufe umfasst häufig eine HEPA-Filterung oder Aktivkohlefiltration – je nach Ihren spezifischen Anwendungsanforderungen – um sicherzustellen, dass selbst die kleinsten Partikel und Gerüche entfernt werden, bevor die Luft in Ihren Arbeitsbereich zurückgeführt wird. Dieser umfassende Ansatz erreicht Abscheideraten von über 99,97 Prozent für Partikel bis zu 0,3 Mikrometer und erfüllt damit die strengsten Luftqualitätsstandards. Das Filtermedium selbst stellt eine hochentwickelte Ingenieurleistung dar: Aufgrund seiner stufenweise zunehmenden Dichte fängt es Partikel über die gesamte Filtertiefe hinweg ab – nicht nur an der Oberfläche. Diese Konstruktion verlängert die Filterlebensdauer deutlich im Vergleich zu Filtern mit einheitlicher Dichte, reduziert die Austauschhäufigkeit und senkt Ihre laufenden Betriebskosten. Das Medium widersteht gängigen Metallbearbeitungsflüssigkeiten ohne Abnutzung und bewahrt während der gesamten Einsatzdauer sowohl seine strukturelle Integrität als auch seine Filterleistung. Automatisierte Filterüberwachungssysteme messen den Druckabfall über die einzelnen Filterstufen und geben frühzeitig Warnsignale, sobald ein Filterwechsel erforderlich wird. Dadurch werden unerwartete Systemausfälle verhindert, und Wartungsarbeiten können gezielt während geplanter Stillstandszeiten durchgeführt werden – statt auf Notfallsituationen reagieren zu müssen. Die erfassten Überwachungsdaten unterstützen zudem die Optimierung Ihres Wartungsplans basierend auf dem tatsächlichen Nutzungsmuster statt auf willkürlichen Zeitintervallen; so wird sichergestellt, dass Filter ausschließlich dann ausgetauscht werden, wenn dies wirklich erforderlich ist – und nicht vorzeitig, was Ressourcen verschwendet. Die flexible Installation ermöglicht sowohl die Positionierung des industriellen Nebelabscheiders direkt an einzelnen Maschinen zur Quellnahen Absaugung als auch die Konfiguration zentraler Systeme mit Kanalnetzen, die mehrere Produktionsstationen versorgen. Die quellnahe Absaugung bietet maximale Effizienz, da Verunreinigungen bereits vor ihrer Ausbreitung in der gesamten Anlage abgesaugt werden; zentrale Systeme hingegen bieten Vorteile in Betrieben mit zahlreichen kleineren Maschinen. Die Mehrstufentechnologie passt sich beiden Konfigurationen an und liefert unabhängig vom Installationsansatz eine konsistente Leistung. Die optimale Anordnung richtet sich nach Ihrer spezifischen Produktionsumgebung, und erfahrene Lieferanten unterstützen Sie bei der Planung und Auslegung eines Systems, das exakt Ihren Anforderungen entspricht.
Energieeffizienter Betrieb senkt die Kosten bei gleichbleibender Leistung

Energieeffizienter Betrieb senkt die Kosten bei gleichbleibender Leistung

Moderne industrielle Nebelabscheider-Designs legen besonderen Wert auf Energieeffizienz durch intelligente Motorsteuerungssysteme, die den Stromverbrauch im Vergleich zu herkömmlichen Modellen mit konstanter Drehzahl deutlich senken. Frequenzumrichter passen die Motordrehzahl in Echtzeit an die tatsächlich von integrierten Sensoren erfassten Verschmutzungsgrade an – sie steigern die Abscheideleistung während aktiver Bearbeitungsvorgänge und reduzieren den Energieverbrauch in Stillstandsphasen. Durch diesen reaktionsfähigen Betrieb lassen sich die Energiekosten um 40 bis 60 Prozent gegenüber älteren Technologien senken, die unabhängig vom tatsächlichen Bedarf kontinuierlich mit voller Leistung laufen. Diese Einsparungen summieren sich über Jahre des Betriebs beträchtlich, wodurch energieeffiziente Modelle trotz potenziell höherer Anschaffungskosten wirtschaftliche Investitionen darstellen. Die intelligenten Steuerungssysteme lernen im Laufe der Zeit Ihre Produktionsmuster kennen, antizipieren, wann eine erhöhte Abscheidekapazität erforderlich sein wird, und passen sich proaktiv – nicht reaktiv – an. Dieser vorausschauende Betrieb gewährleistet eine konstante Luftqualität, ohne die Verzögerung, die entsteht, wenn Systeme erst nach einem Anstieg der Verschmutzungswerte reagieren. Ihre Mitarbeiter profitieren von stets sauberer Luft, während das Unternehmen gleichzeitig Energieverschwendung minimiert. Ein weiterer Vorteil moderner Motortechnologie ist der geräuscharme Betrieb: Selbst bei Volllast liegen die Geräuschpegel häufig unter 70 Dezibel. Dadurch verringert sich die Lärmbelastung am Arbeitsplatz, die zu Ermüdung und Kommunikationsschwierigkeiten beiträgt. Mitarbeiter können sich in der Nähe laufender Abscheider normal unterhalten, ohne rufen zu müssen, und die geringere Lärmbelastung verbessert insgesamt die Arbeitsbedingungen. Die Kombination aus Energieeffizienz und geräuscharmem Betrieb macht diese Systeme ideal für Betriebe, die sowohl Kostenkontrolle als auch Mitarbeiterkomfort priorisieren. Kompakte Motorkonstruktionen ermöglichen es Herstellern, die Gesamtbaugröße der Systeme zu reduzieren und so wertvollen Bodenplatz in überfüllten Produktionsumgebungen einzusparen. Kleinere Geräte können direkt an Maschinen montiert oder an Deckenkonstruktionen aufgehängt werden, wodurch Gehwege frei bleiben und die nutzbare Produktionsfläche maximiert wird. Trotz ihrer kompakten Bauweise liefern diese effizienten Motoren eine starke Saugleistung, die Nebel wirksam bereits an der Quelle auffängt, bevor er sich verteilen kann. Die Platzersparnis wird besonders wertvoll in Betrieben, die Nebelabscheider in bestehende Anlagen nachrüsten, wo Bodenfläche knapp ist. Die Wartungsanforderungen sinken bei moderner Motortechnologie, da dicht gelagerte Lager und verbesserte Kühlsysteme die Lebensdauer der Komponenten verlängern. Weniger bewegliche Teile bedeuten weniger mögliche Ausfallstellen, und elektronische Steuerungen ersetzen mechanische Schalter und Relais, die im Laufe der Zeit verschleißen. Ihr Wartungsteam verbringt weniger Zeit mit der Instandhaltung der Abscheider und mehr Zeit mit produktiven Aufgaben. Falls Wartung notwendig wird, ermöglichen modulare Konstruktionen einen schnellen Austausch einzelner Komponenten – ohne Spezialwerkzeug oder aufwändige Demontage. Die langfristige Zuverlässigkeit energieeffizienter industrieller Nebelabscheidersysteme schützt Ihre Investition und gewährleistet Jahr für Jahr eine konsistente Leistung. Hersteller bieten für diese fortschrittlichen Modelle in der Regel erweiterte Garantien an, was ihr Vertrauen in deren Langlebigkeit unterstreicht und Ihnen zusätzlichen finanziellen Schutz bietet.
Umfassende Gesundheits- und Sicherheitsleistungen zum Schutz Ihrer Belegschaft

Umfassende Gesundheits- und Sicherheitsleistungen zum Schutz Ihrer Belegschaft

Die Implementierung eines industriellen Nebelabscheiders schafft einen grundsätzlich sichereren Arbeitsplatz, indem die Exposition der Mitarbeiter gegenüber schädlichem Kühlschmierstoffnebel eliminiert wird, der sowohl unmittelbare Beschwerden als auch langfristige gesundheitliche Probleme verursacht. Atemschutz wird überflüssig, sobald effektive Absaugsysteme die Kontaminanten bereits an der Quelle entfernen und den Mitarbeitern ermöglichen, frei zu atmen – ohne umständliche Masken, die Kommunikation und Komfort beeinträchtigen. Die sofortige Linderung von Augenreizungen, Halsschmerzen und Hautkontakt mit luftgetragenem Nebel verbessert die Zufriedenheit der Beschäftigten und reduziert Beschwerden über die Arbeitsbedingungen. Diese Verbesserungen der Lebensqualität führen zu messbaren geschäftlichen Vorteilen: geringere Fluktuation, einfachere Rekrutierung und höhere Motivation bei Produktionsmitarbeitern, die Ihre Investition in ihr Wohlbefinden zu schätzen wissen. Der langfristige Gesundheitsschutz stellt den bedeutendsten Vorteil dar, da eine chronische Exposition gegenüber Kühlschmierstoffnebel mit schwerwiegenden Atemwegserkrankungen wie berufsbedingtem Asthma, Hypersensitivitäts-Pneumonitis und anderen Lungenerkrankungen in Verbindung gebracht wird. Durch die Vermeidung dieser Exposition schützen Sie Ihre Mitarbeiter vor schwerwiegenden Erkrankungen, die Karrieren beenden und die Lebensqualität mindern könnten. Die ethische Verantwortung, sichere Arbeitsbedingungen bereitzustellen, steht im Einklang mit praktischen Geschäftszwecken: Schadensersatzansprüche der Arbeitnehmer, medizinische Kosten und mögliche Rechtsstreitigkeiten stellen erhebliche finanzielle Risiken für Unternehmen dar, die das Raumluftmanagement vernachlässigen. Ein industrieller Nebelabscheider demonstriert Ihr Engagement für Prävention statt Reaktion und etabliert eine Sicherheitskultur, die sich auf Ihre gesamte Organisation auswirkt. Die Einhaltung behördlicher Vorschriften wird unkompliziert, sobald Sie ein umfassendes Nebelabscheidungssystem implementieren, das die zulässigen Expositionsgrenzwerte der OSHA für Kühlschmierstoffe einhält. Dokumentation Ihres Systems liefert bei Inspektionen den Nachweis, dass Sie Gefahren am Arbeitsplatz aktiv kontrollieren – dies erfüllt regulatorische Anforderungen und vermeidet Beanstandungen, die Ihren Ruf schädigen und kostspielige Korrekturmaßnahmen auslösen könnten. Versicherungsträger erkennen Betriebe mit robusten Sicherheitsprogrammen an und gewähren unter Umständen Prämienrabatte, die die Anschaffungskosten der Anlage kompensieren und laufende Einsparungen ermöglichen. Die durch eine wirksame Nebelabscheidung ermöglichte positive Sicherheitsbilanz stärkt Ihre Position bei der Verlängerung der Versicherungsverträge und hilft, erschwingliche Deckung aufrechtzuerhalten. Rutsch- und Sturzgefahren verringern sich drastisch, wenn die Nebelabscheidung verhindert, dass ölige Rückstände sich auf dem Boden rund um die Bearbeitungsmaschinen ansammeln. Solche Unfälle führen zu schweren Verletzungen und zählen zu den häufigsten Ursachen für Schadensersatzansprüche der Arbeitnehmer in Fertigungsstätten. Saubere, trockene Böden erhöhen die Sicherheit und senken gleichzeitig den Reinigungsaufwand sowie die Kosten für saugfähige Materialien und Bodenbehandlungen. Ihre Anlage wird für alle sicherer – einschließlich Besucher und Auftragnehmer, die möglicherweise nicht mit Ihrer Anlagenstruktur und potenziellen Gefahren vertraut sind. Eine weitere entscheidende Sicherheitsleistung ist die Reduzierung der Brandgefahr: Da der Nebel nicht mehr auf heißen Oberflächen, elektrischen Schaltanlagen und anderen Zündquellen kondensiert, entfällt die Bildung entzündbarer Ölrückstände. Ohne angemessene Abscheidung bilden sich solche Ablagerungen und schaffen gefährliche Bedingungen, bei denen bereits ein einziger Funke verheerende Brände auslösen könnte. Indem der industrielle Nebelabscheider den Nebel erfasst, bevor er sich in Ihrer gesamten Anlage absetzen kann, wird diese Ablagerung – und damit die damit verbundene Brandgefahr – vollständig eliminiert. Ihr Versicherungsträger wird diese Risikominderung positiv bewerten, und Ihre Mitarbeiter gewinnen ein Gefühl der Sicherheit, weil sie in einer Einrichtung arbeiten, in der das Management ihre Sicherheit durch umfassende Gefahrenkontrolle priorisiert.

Fordern Sie ein kostenloses Angebot an

Unser Vertreter wird Sie in Kürze kontaktieren.
E-Mail
Name
Unternehmensname
Nachricht
0/1000
e-Mail zumAnfang