La tecnologia avanzata di filtrazione multistadio garantisce la massima rimozione dei contaminanti
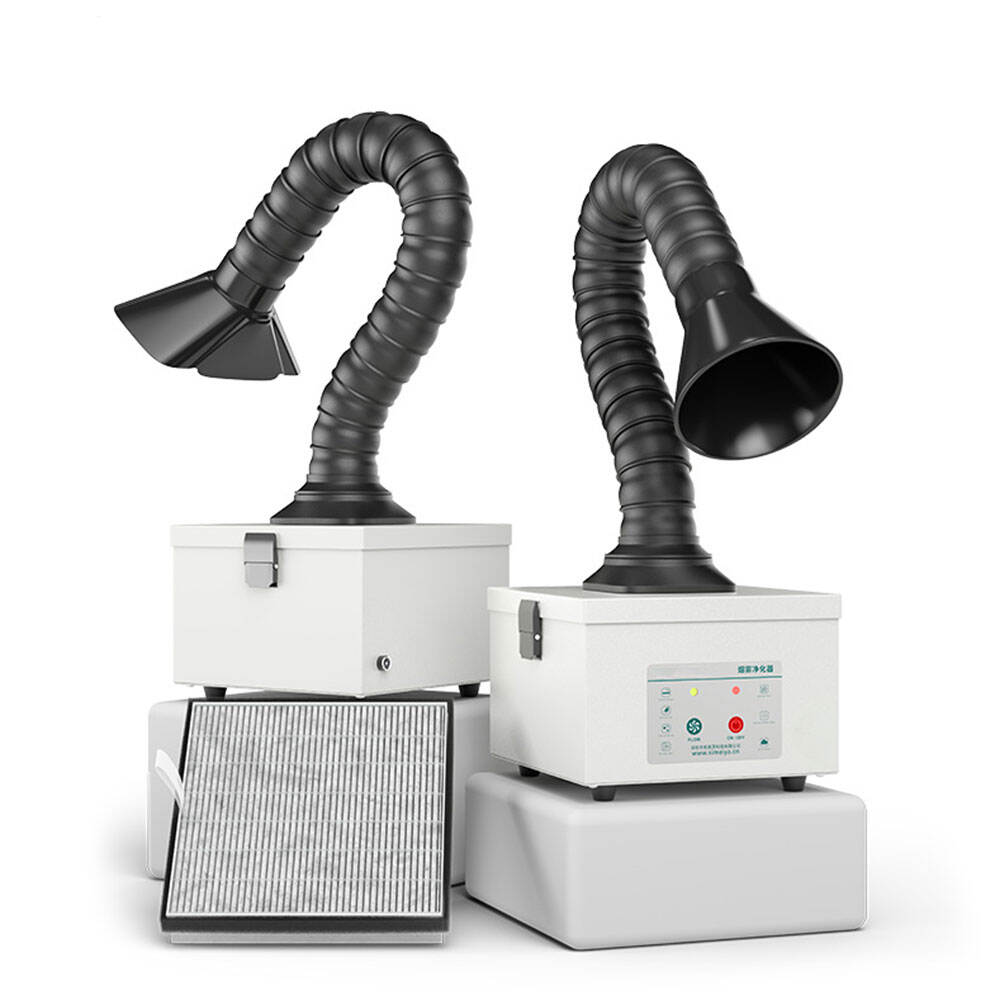
Il sistema di filtrazione presente in un separatore industriale di nebbie utilizza una tecnologia sofisticata a più stadi, in grado di catturare contaminanti con eccezionale efficienza, mantenendo nel contempo un flusso d'aria ottimale in tutta la struttura. Il primo stadio impiega una separazione meccanica, nella quale le goccioline di maggiori dimensioni incontrano cambiamenti direzionali che le espellono dal flusso d'aria mediante azione centrifuga. Queste particelle più pesanti vengono raccolte immediatamente nel sistema di drenaggio, evitando così il carico prematuro dei filtri da parte di contaminanti facilmente separabili. Il secondo stadio introduce una filtrazione per coalescenza, nella quale un materiale filtrante specializzato induce le minuscole particelle di nebbia a unirsi formando goccioline più grandi, che vengono quindi trascinate verso il basso dalla forza di gravità nei serbatoi di raccolta. Questo processo gestisce efficacemente le particelle submicroniche, che rappresentano il maggiore rischio per la salute e risultano le più difficili da catturare. L’ultimo stadio prevede spesso l’impiego di filtri HEPA o di carboni attivi, a seconda delle specifiche esigenze applicative, garantendo l’eliminazione anche delle particelle più piccole e degli odori prima che l’aria venga reimessa nell’ambiente di lavoro. Questo approccio completo consente tassi di rimozione superiori al 99,97% per particelle fino a 0,3 micron, soddisfacendo gli standard più rigorosi di qualità dell’aria. Il materiale filtrante stesso rappresenta un’ingegnerizzazione avanzata, realizzato con una struttura a densità graduata che cattura le particelle lungo tutta la profondità del filtro, anziché soltanto sulla sua superficie. Questa progettazione estende significativamente la vita utile del filtro rispetto alle alternative monodensità, riducendo la frequenza di sostituzione e abbassando i costi operativi ricorrenti. Il materiale resiste senza degradarsi ai comuni fluidi da taglio per lavorazioni metalliche, preservando integrità strutturale ed efficienza filtrante per tutta la durata del suo servizio. I sistemi automatici di monitoraggio del filtro rilevano la differenza di pressione attraverso i vari stadi filtranti, fornendo un avviso precoce quando si rende necessaria la sostituzione. Ciò previene guasti improvvisi del sistema e consente di programmare la manutenzione durante i periodi di fermo pianificati, anziché intervenire in situazioni di emergenza. I dati di monitoraggio aiutano a ottimizzare il programma di manutenzione sulla base dei reali modelli di utilizzo, piuttosto che su intervalli temporali arbitrari, assicurando la sostituzione dei filtri solo quando effettivamente necessaria e non in anticipo, evitando così sprechi di risorse. La flessibilità di installazione permette di posizionare il separatore industriale di nebbie direttamente accanto alle singole macchine per una captazione in prossimità della sorgente oppure di configurare sistemi centralizzati con canalizzazioni che servono più postazioni di produzione. La captazione in prossimità della sorgente garantisce la massima efficienza, poiché i contaminanti vengono catturati prima che si disperdano nell’intera struttura, mentre i sistemi centralizzati offrono vantaggi nelle strutture dotate di numerose macchine di piccole dimensioni. La tecnologia di filtrazione a più stadi si adatta a entrambe le configurazioni, erogando prestazioni costanti indipendentemente dall’approccio di installazione scelto. L’ambiente produttivo specifico determina la configurazione ottimale, e fornitori esperti assistono nella progettazione di sistemi adeguati alle esatte esigenze del cliente.
 ×






 EN