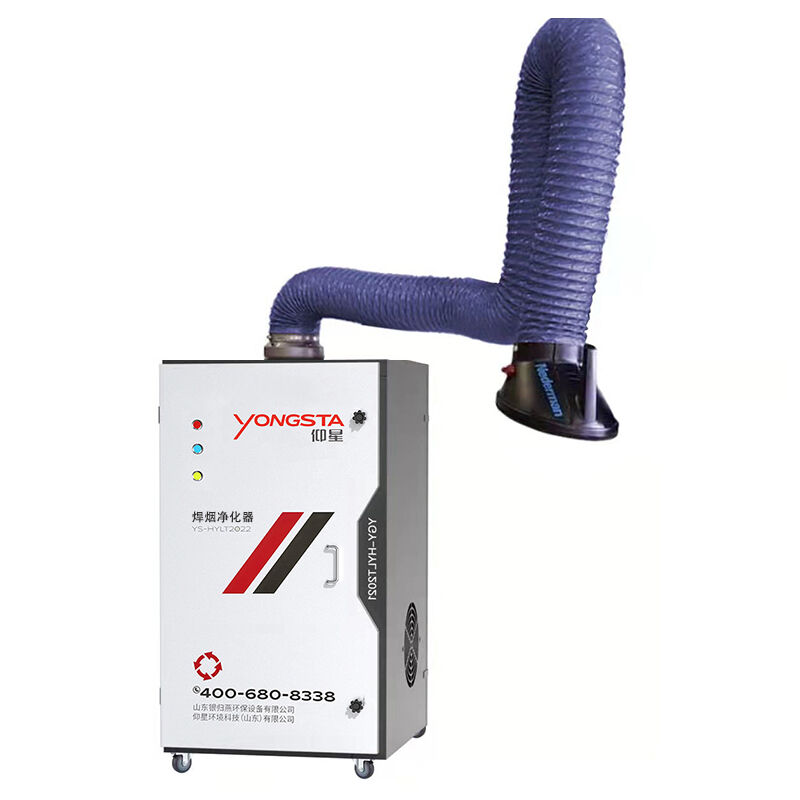
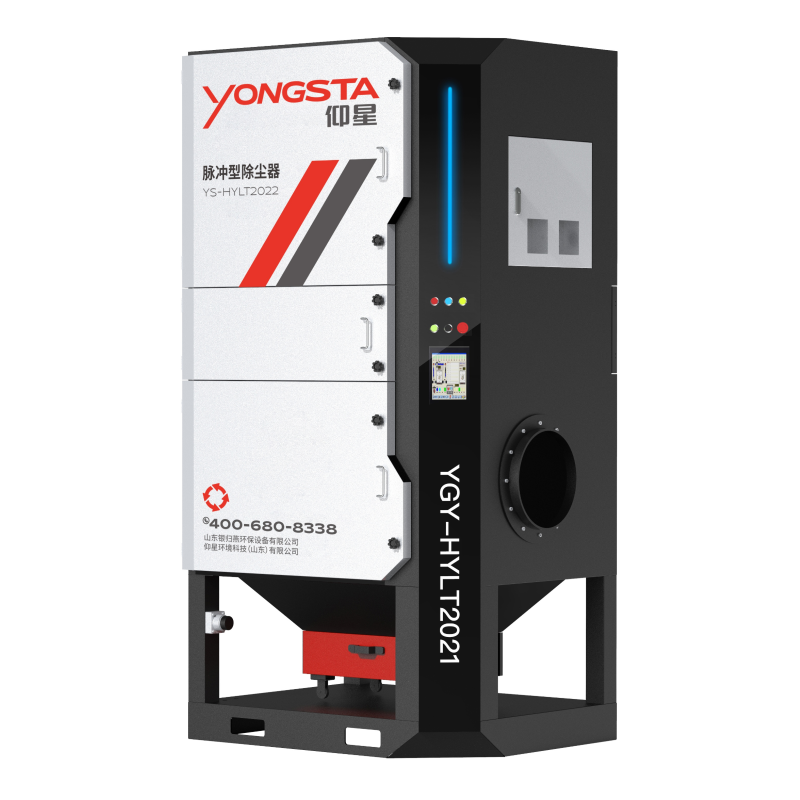
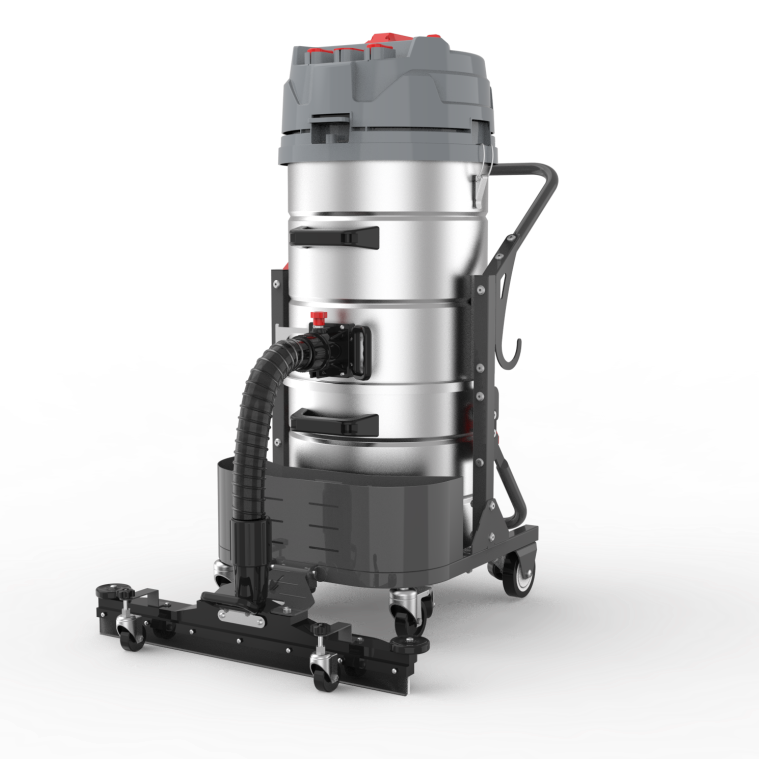
Colector de Polvo por Aspiración Industrial: Soluciones Avanzadas para la Calidad del Aire en Instalaciones Manufactureras

Solicite un presupuesto gratuito

Nuestro representante se pondrá en contacto con usted pronto.
Email
Nombre
Nombre de la empresa
Mensaje
0/1000

recolector de polvo aspiradora industrial

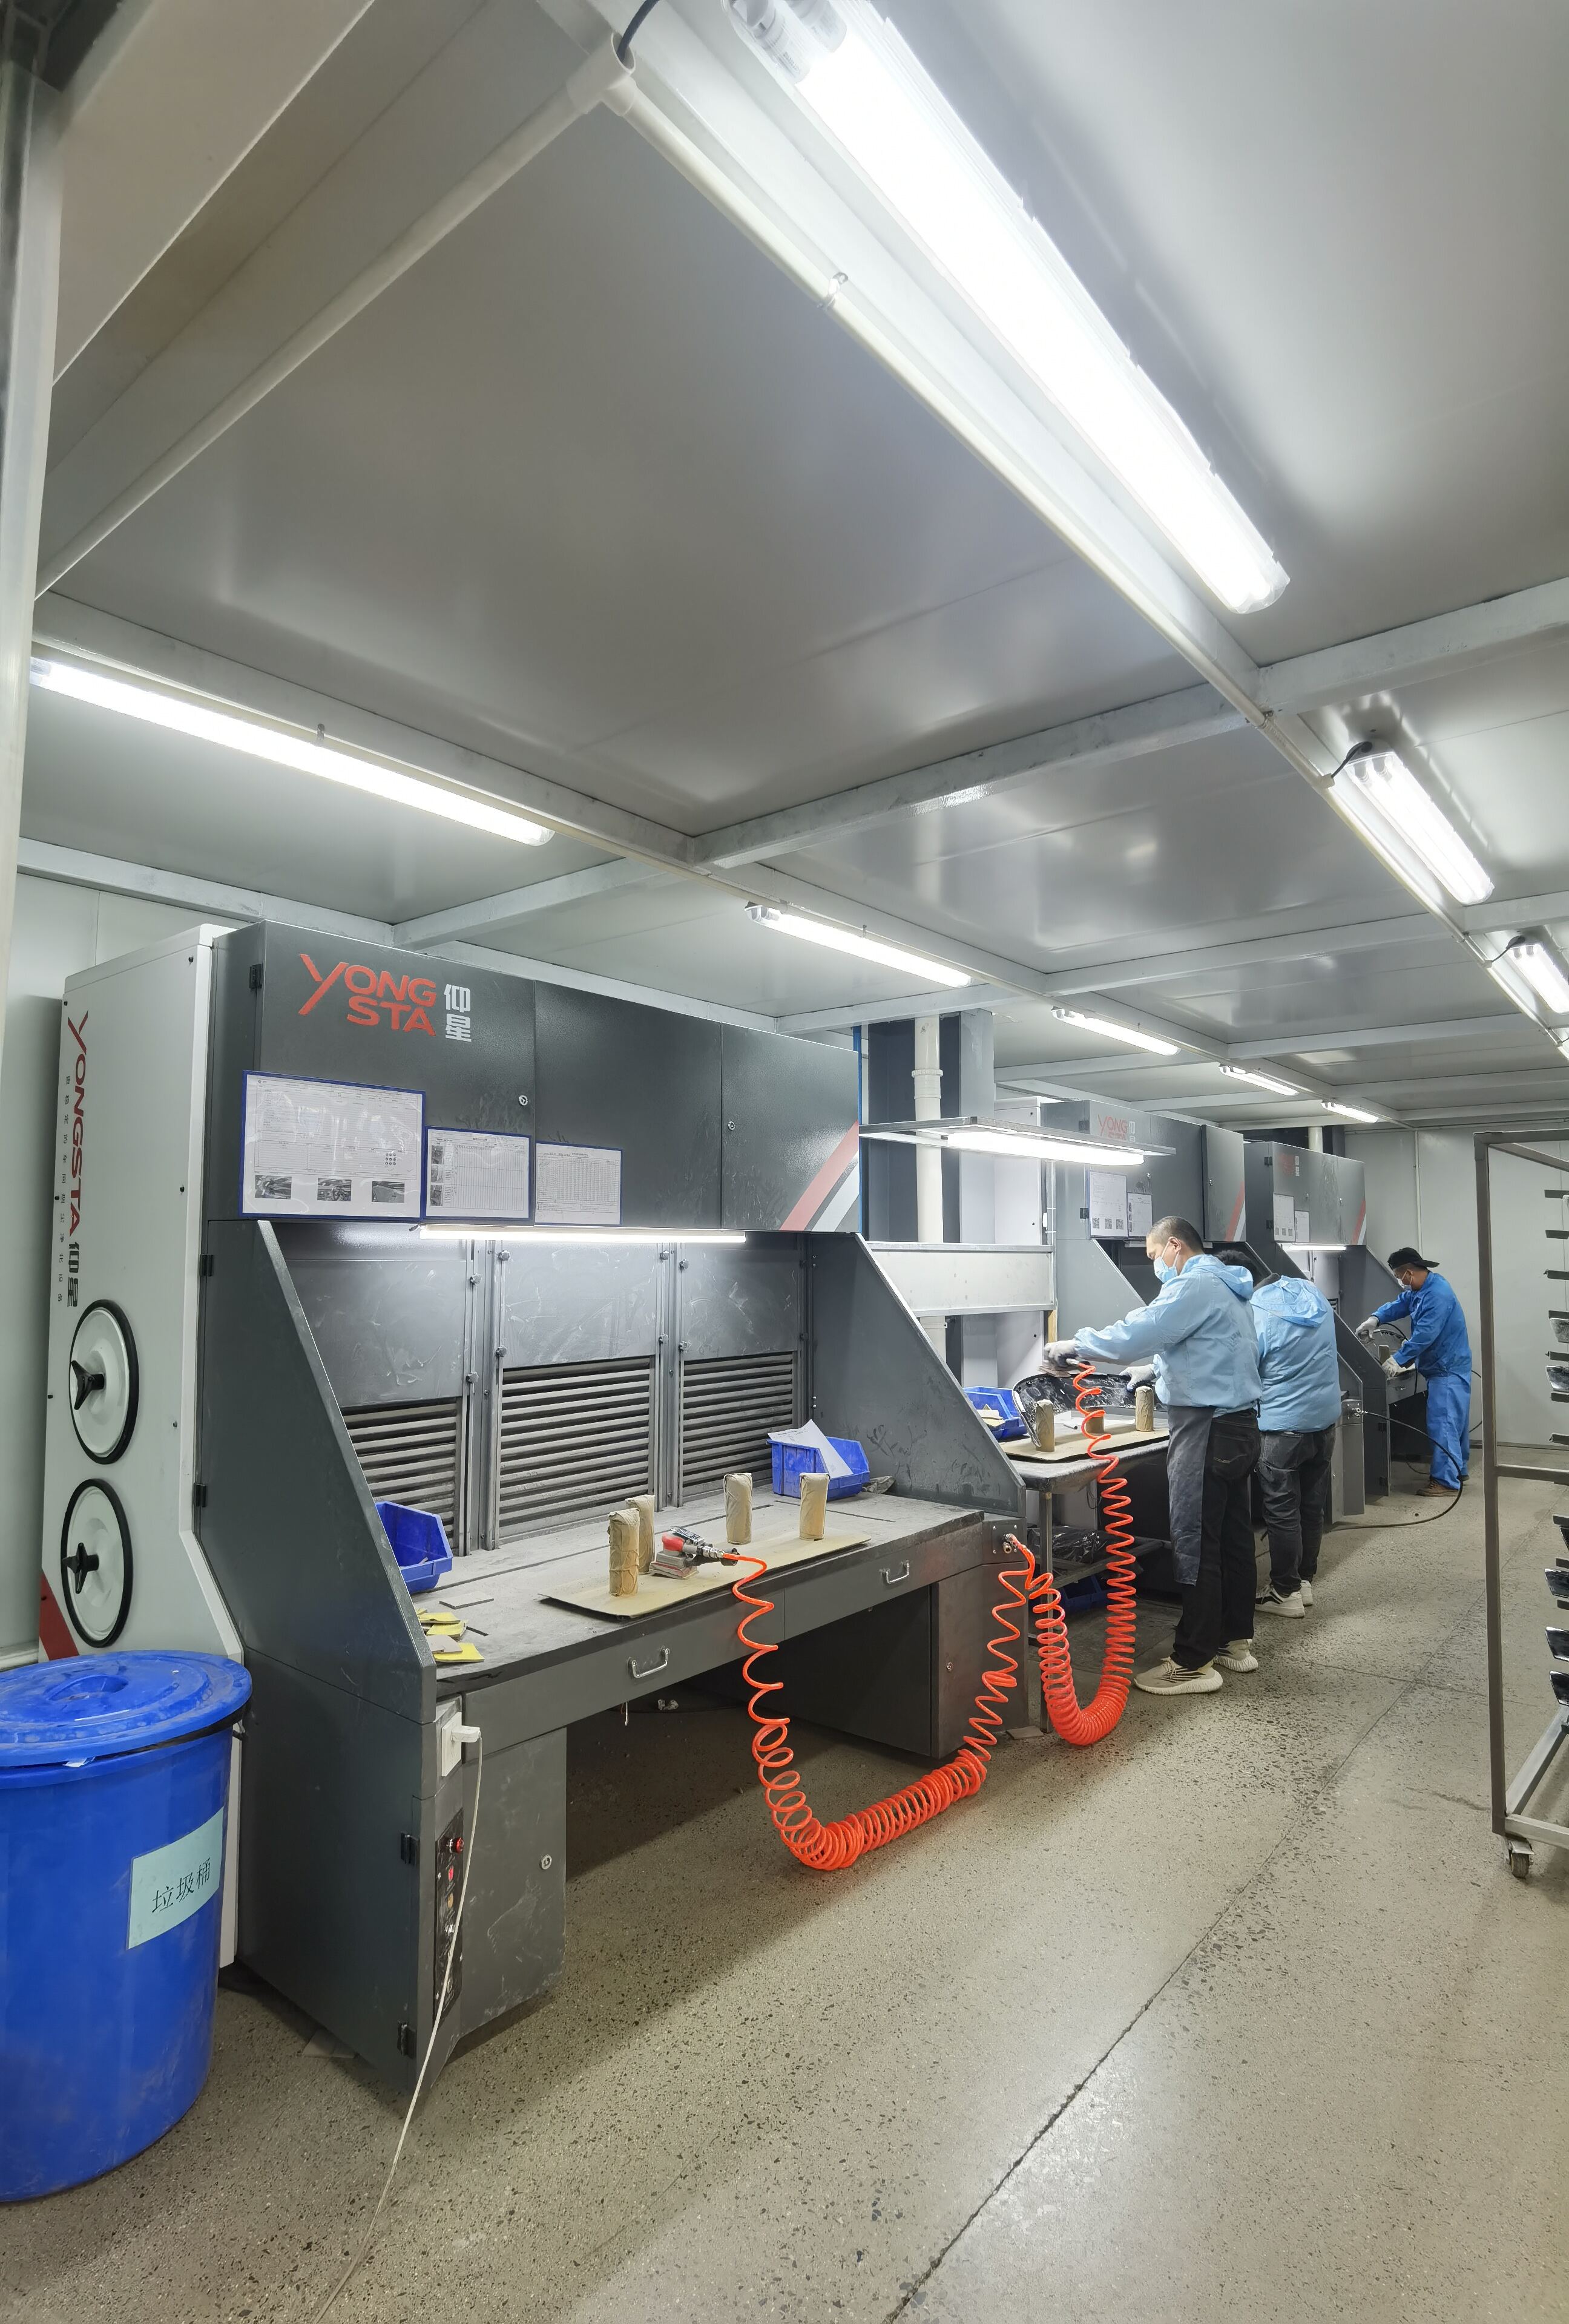
Un colector de polvo industrial por vacío representa un equipo crítico diseñado para mantener entornos de trabajo limpios y seguros en instalaciones manufactureras, talleres y plantas de producción. Este sistema sofisticado opera capturando partículas en suspensión, residuos y contaminantes generados durante diversos procesos industriales, evitando que se dispersen por el área de trabajo o escapen a la atmósfera. La función principal de un colector de polvo industrial por vacío consiste en extraer polvo, partículas finas, virutas metálicas, astillas de madera y otros contaminantes directamente desde sus puntos de origen, canalizándolos mediante una red de conductos y mangueras hacia un sistema centralizado de filtración. Los colectores de polvo industriales por vacío modernos incorporan tecnología avanzada de separación ciclónica, mecanismos de filtración de múltiples etapas y potentes motores de succión que funcionan en armonía para lograr tasas excepcionales de captura de partículas. Estos sistemas suelen contar con una construcción robusta, fabricada con materiales de alta resistencia capaces de soportar operaciones continuas en entornos industriales exigentes. Su arquitectura tecnológica incluye cartuchos o bolsas filtrantes de ingeniería de precisión que retienen partículas microscópicas mientras permiten que el aire limpio se recircule de nuevo al interior de la instalación, reduciendo significativamente los costes energéticos asociados al calentamiento o enfriamiento del aire de reposición. Muchos modelos actuales integran sistemas inteligentes de supervisión que monitorean los niveles de saturación de los filtros, las tasas de caudal de aire y la eficiencia operativa, alertando a los equipos de mantenimiento cuando se aproximan los intervalos programados para servicio. La versatilidad de un colector de polvo industrial por vacío abarca numerosos sectores, como la metalurgia, la carpintería, la fabricación farmacéutica, el procesamiento de alimentos, la producción química y las operaciones textiles. Cada aplicación se beneficia de configuraciones personalizables que atienden tamaños específicos de partículas, características de los materiales y volúmenes de producción. Este equipo desempeña un papel indispensable en el cumplimiento normativo, ayudando a las instalaciones a satisfacer rigurosos estándares de salud ocupacional y requisitos de protección ambiental establecidos por las autoridades competentes. Más allá del cumplimiento, estos colectores protegen maquinaria costosa frente a daños causados por partículas abrasivas, prolongan la vida útil de los equipos y reducen las costosas paradas no planificadas derivadas de las labores de limpieza y mantenimiento. La inversión en un colector de polvo industrial por vacío de calidad genera retornos medibles mediante una mejora de la calidad del producto, una mayor seguridad para los trabajadores, una menor exposición a responsabilidades legales y una eficiencia operativa optimizada en todo el entorno productivo.

Productos populares

La implementación de un colector industrial de polvo por vacío transforma las condiciones laborales al crear entornos más limpios, saludables y productivos, que benefician tanto a los empleados como a las operaciones empresariales. Los trabajadores experimentan mejoras inmediatas en la calidad del aire, ya que el sistema elimina de forma continua partículas nocivas que, de lo contrario, se acumularían en las zonas respiratorias, reduciendo la irritación respiratoria, las reacciones alérgicas y las complicaciones sanitarias a largo plazo asociadas con la exposición prolongada al polvo. Esta protección para la salud se traduce directamente en una menor ausentismo laboral, menos reclamaciones por compensación a los trabajadores y una mayor moral entre los empleados, quienes perciben el compromiso de su empleador con la seguridad. El equipo genera importantes ahorros de costes al capturar materiales valiosos que, de lo contrario, se convertirían en residuos, permitiendo a las instalaciones recuperar y reutilizar virutas metálicas, serrín, o cualquier otra sustancia reciclable, transformando gastos de eliminación en oportunidades de ingresos. La eficiencia energética constituye otra ventaja significativa, ya que los sistemas modernos de colectores industriales de polvo por vacío recirculan el aire filtrado de vuelta al interior de la instalación, en lugar de expulsarlo al exterior, eliminando así la necesidad de acondicionar aire de reposición y reduciendo drásticamente los costes de calefacción y refrigeración durante todo el año. Los requerimientos de mantenimiento disminuyen en toda la instalación, pues el colector evita la acumulación de polvo sobre maquinaria, componentes eléctricos, luminarias y superficies estructurales, reduciendo la mano de obra destinada a la limpieza y prolongando la vida útil de equipos productivos costosos. Las mejoras en la calidad del producto surgen de forma natural, ya que los contaminantes en suspensión ya no se depositan sobre las superficies de trabajo, los productos terminados ni los componentes sensibles durante los procesos de fabricación, lo que resulta en menos defectos, menor retrabajo y una mayor satisfacción del cliente. El sistema ofrece escalabilidad flexible, permitiendo a las empresas comenzar con configuraciones adaptadas a sus necesidades actuales y ampliar su capacidad conforme crezcan las operaciones, protegiendo así la inversión inicial y adaptándose a futuras exigencias. La instalación resulta sencilla gracias a diseños modulares que se adaptan a las disposiciones existentes de las instalaciones sin requerir modificaciones estructurales extensas ni paradas de producción. La simplicidad operativa garantiza que los trabajadores dominen rápidamente los controles del sistema, mientras que funciones automatizadas —como la limpieza de filtros por chorro de pulso y los diagnósticos autovigilados— minimizan la experiencia técnica necesaria para su funcionamiento diario. Las capacidades integradas de reducción de ruido en unidades de colectores industriales de polvo por vacío de alta calidad generan entornos de trabajo más silenciosos en comparación con los métodos tradicionales de control del polvo, mejorando la comunicación y reduciendo la fatiga entre los equipos de producción. El equipo potencia la reputación corporativa al demostrar responsabilidad medioambiental ante clientes, reguladores y partes interesadas de la comunidad, apoyando iniciativas de sostenibilidad y certificaciones de fabricación verde. Los riesgos de incendio y explosión disminuyen notablemente, ya que el colector elimina acumulaciones de polvo combustible que representan graves peligros para la seguridad en numerosos entornos industriales, brindando una protección crítica para el personal y los activos. El cumplimiento normativo se vuelve manejable mediante sistemas diseñados para cumplir o superar los estándares de calidad del aire, simplificando las inspecciones y evitando sanciones derivadas de infracciones. El retorno de la inversión suele materializarse en cuestión de meses, ya que los ahorros operativos, las ganancias en productividad y la reducción de riesgos combinados compensan el costo del equipo, convirtiendo al colector industrial de polvo por vacío en una de las mejoras más financieramente sólidas que una instalación puede implementar.

Consejos prácticos

El equipo de I+D de Yongsta obtiene 3 patentes en tecnología de extracción de polvo, liderando la innovación industrial

09

Apr

El equipo de I+D de Yongsta obtiene 3 patentes en tecnología de extracción de polvo, liderando la innovación industrial

VER MÁS
Yongsta colabora con TÜV para la certificación ATEX contra explosiones; colector de polvo a prueba de explosiones estará disponible próximamente

09

Apr

Yongsta colabora con TÜV para la certificación ATEX contra explosiones; colector de polvo a prueba de explosiones estará disponible próximamente

VER MÁS
¡Potenciando la fabricación de referencia! El colector de polvo de cartucho Yongsta apoya la renovación del sistema de extracción de polvo en la fábrica china de transformadores de Siemens y recibe un alto reconocimiento

09

Apr

¡Potenciando la fabricación de referencia! El colector de polvo de cartucho Yongsta apoya la renovación del sistema de extracción de polvo en la fábrica china de transformadores de Siemens y recibe un alto reconocimiento

VER MÁS

Solicite un presupuesto gratuito

Nuestro representante se pondrá en contacto con usted pronto.
Email
Nombre
Nombre de la empresa
Mensaje
0/1000

recolector de polvo aspiradora industrial

La tecnología avanzada de filtración multiciclónica garantiza la captura máxima de partículas

La tecnología avanzada de filtración multiciclónica garantiza la captura máxima de partículas

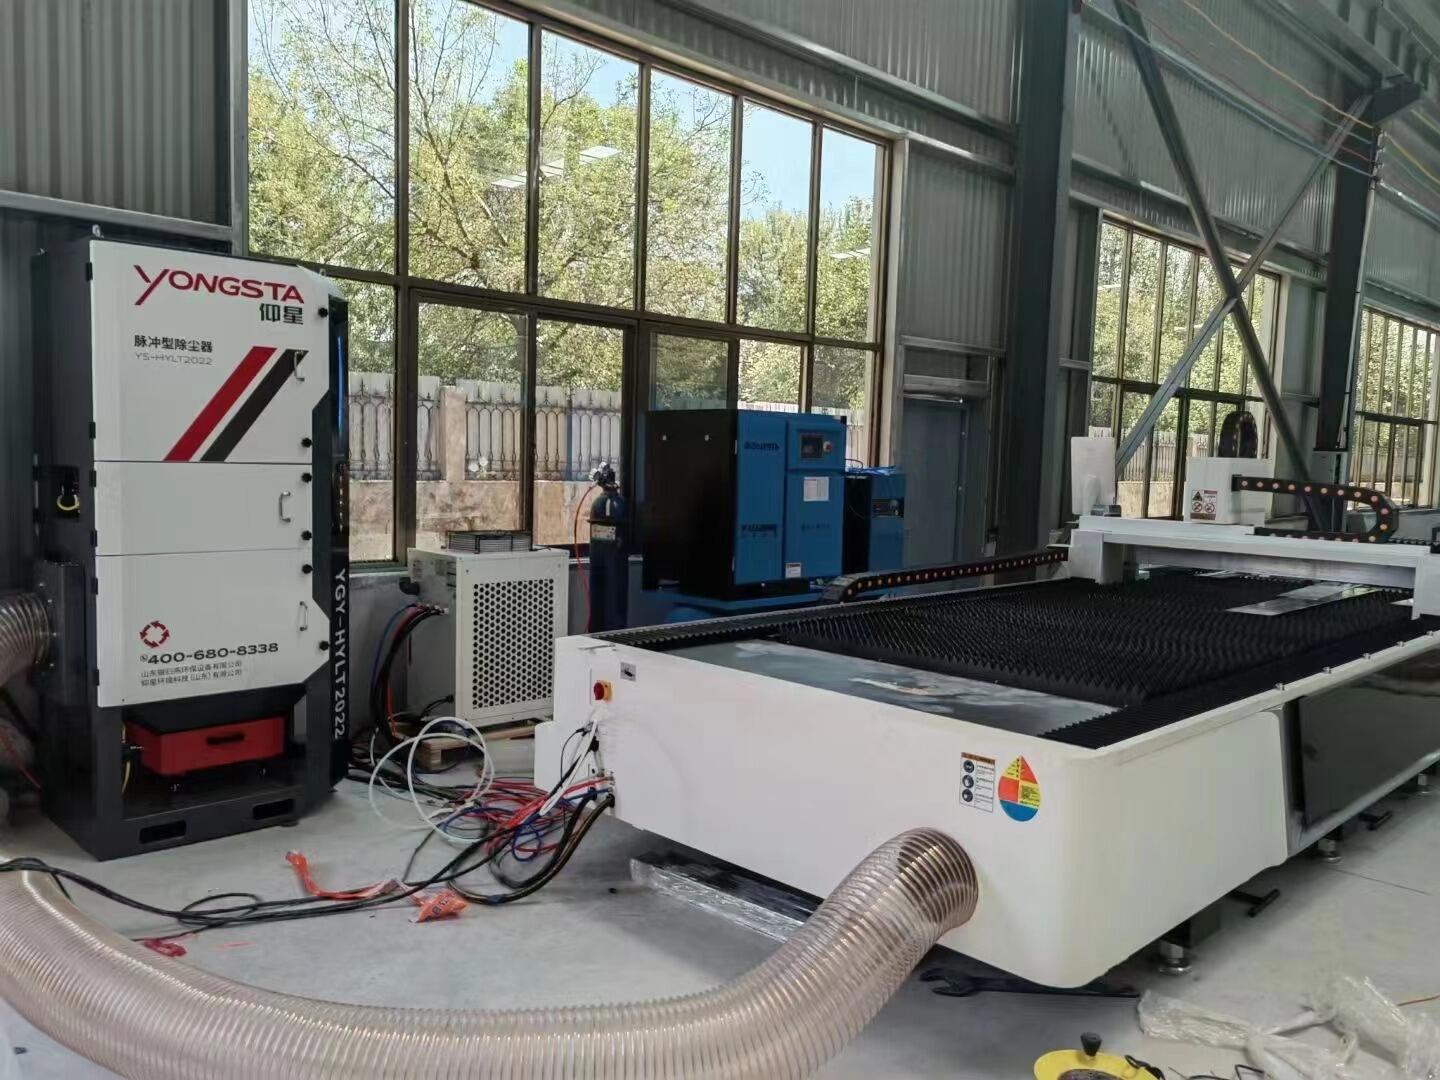
La piedra angular de cualquier colector industrial de polvo por vacío eficaz radica en su sistema de filtración, y los equipos modernos emplean una sofisticada tecnología de filtración multiciclónica que logra tasas de captura de partículas superiores al 99,9 %, incluso para contaminantes submicrónicos. Este enfoque avanzado comienza con etapas primarias de separación que utilizan acción ciclónica para eliminar partículas más grandes mediante fuerza centrífuga, haciendo caer los residuos pesados en los contenedores de recolección antes de que las corrientes de aire lleguen a los filtros principales. Esta preseparación prolonga notablemente la vida útil de los filtros al evitar su sobrecarga prematura con materiales gruesos que, de otro modo, obstruirían el medio filtrante. La etapa secundaria de filtración utiliza cartuchos o bolsas filtrantes de ingeniería de precisión, fabricados con materiales especializados como poliéster, celulosa, membranas de PTFE o mezclas compuestas, seleccionados según las características específicas de las partículas y las condiciones operativas de cada aplicación. Estos filtros presentan diseños plegados que maximizan el área superficial dentro de carcasas compactas, ofreciendo amplias zonas de contacto con las partículas mientras mantienen huellas de equipo manejables. El medio filtrante incorpora propiedades electrostáticas o recubrimientos de nanofibras que atraen y retienen partículas microscópicas mediante mecanismos que van más allá de la simple criba mecánica, capturando contaminantes que atravesarían filtros convencionales. Los sistemas integrados de limpieza automática por chorro de pulso inyectan periódicamente aire comprimido en sentido inverso a través de los filtros, desprendiendo las capas acumuladas de polvo y haciendo caer el material recolectado en los contenedores de desecho, todo ello sin interrumpir el funcionamiento del sistema. Esta capacidad de limpieza continua mantiene un caudal de aire y un rendimiento de succión constantes durante largas jornadas productivas, eliminando las pérdidas de productividad asociadas al mantenimiento manual de los filtros o a las paradas del sistema. Los modelos avanzados incorporan sensores de presión diferencial que monitorean la resistencia a través de los bancos de filtros y ajustan automáticamente los ciclos de limpieza según las condiciones reales de carga, en lugar de intervalos de tiempo arbitrarios, optimizando así la vida útil de los filtros y garantizando un rendimiento óptimo. La etapa final de pulido en los sistemas premium añade filtros HEPA o ULPA que capturan cualquier partícula restante, proporcionando una calidad del aire adecuada para las aplicaciones más exigentes, como la fabricación farmacéutica, el ensamblaje electrónico o el procesamiento de alimentos, donde el control de la contaminación resulta crítico. Los procedimientos de sustitución de filtros han sido diseñados para su sencillez, con paneles de acceso sin herramientas y diseños de cartuchos de inserción directa que permiten al personal de mantenimiento realizar los cambios rápidamente, sin necesidad de formación ni equipos especializados. El sistema de filtración del colector industrial de polvo por vacío protege no solo a los trabajadores y a los productos, sino también al medio ambiente, ya que los materiales capturados permanecen confinados para su eliminación adecuada o reciclaje, en lugar de escapar a través de los puntos de escape de la instalación. La inversión en una tecnología de filtración superior reporta beneficios tangibles mediante una mayor duración de los filtros, menores costos de reemplazo, menor consumo energético gracias a la eficiencia constante del caudal de aire y la tranquilidad que brinda saber que su instalación opera conforme a los más altos estándares de control de la calidad del aire.
Potente rendimiento de succión para aplicaciones industriales exigentes

Potente rendimiento de succión para aplicaciones industriales exigentes

El corazón de un colector industrial de polvo por vacío está formado por motores de alto rendimiento y conjuntos de soplantes diseñados para generar la potente fuerza de succión necesaria para capturar las partículas en su origen y transportarlas a través de extensas redes de conductos hasta puntos centrales de recolección. Estos componentes de gran potencia suministran volúmenes de caudal de aire medidos en miles de pies cúbicos por minuto, manteniendo al mismo tiempo una presión estática suficiente para superar la resistencia ejercida por los filtros, los conductos y las campanas de captación distribuidas en instalaciones de gran tamaño. Las especificaciones del motor suelen oscilar entre varios caballos de fuerza para instalaciones más pequeñas y decenas de caballos de fuerza para sistemas integrales que abarcan toda la planta, con variadores de frecuencia que permiten ajustar con precisión el caudal de aire para adaptarse a las cambiantes demandas productivas y optimizar el consumo energético. El diseño del soplante incorpora configuraciones de álabes inclinados hacia atrás o radiales, resistentes al desgaste causado por partículas abrasivas y capaces de mantener su eficiencia bajo distintas condiciones de carga, garantizando un rendimiento fiable durante años de operación continua. La ubicación estratégica del conjunto soplante del colector industrial de polvo por vacío tras las etapas de filtración protege estos componentes críticos frente a daños por partículas, prolongando los intervalos de mantenimiento y reduciendo los costos asociados, en comparación con sistemas en los que el aire contaminado pasa directamente a través del soplante. La potencia de succión se traduce directamente en una mayor eficiencia de captura en las estaciones de trabajo, lo que permite colocar las campanas de captación y los puntos de aspiración a distancias prácticas de las fuentes de generación de polvo sin comprometer el rendimiento, otorgando así libertad de movimiento a los operarios mientras se mantiene un confinamiento efectivo. El sistema maneja una amplia variedad de materiales, desde finos polvos que se dispersan fácilmente en el aire con mínima perturbación hasta virutas y recortes pesados que requieren una velocidad considerable para ser elevados y transportados, demostrando versatilidad en múltiples procesos productivos dentro de una misma instalación. Las tecnologías de atenuación acústica —como carcasas aisladas, soportes de aislamiento vibratorio y diseños aerodinámicos de los componentes— mantienen los niveles sonoros operativos dentro de rangos aceptables, pese a la potente generación de caudal de aire, preservando condiciones laborales confortables. Varios puntos de toma pueden operar simultáneamente sin degradación del rendimiento cuando el colector industrial de polvo por vacío está correctamente dimensionado, lo que permite dar soporte a complejas disposiciones productivas donde la generación de polvo ocurre en numerosas ubicaciones del área de producción. Las compuertas automáticas y las compuertas de descarga integradas en los sistemas avanzados regulan la distribución del caudal de aire, dirigiendo la máxima succión a las estaciones activas y reduciendo el flujo en las posiciones inactivas, maximizando así la eficiencia y minimizando el desperdicio energético. La construcción robusta de los motores y los conjuntos soplantes asegura un funcionamiento fiable en entornos industriales exigentes, donde temperaturas extremas, humedad y vibraciones ponen a prueba equipos menos resistentes, ofreciendo la fiabilidad exigida por los planes de producción. Los sistemas de protección térmica evitan daños al motor por sobrecargas, mientras que los rodamientos sellados y las carcasas resistentes a la intemperie prolongan la vida útil de los componentes incluso en atmósferas polvorientas o corrosivas. Las capacidades de monitorización del rendimiento registran la corriente del motor, los caudales de aire y las horas de funcionamiento, proporcionando a los equipos de mantenimiento los datos necesarios para programar intervenciones preventivas y evitar fallos inesperados. La considerable capacidad de succión de un colector industrial de polvo por vacío correctamente especificado elimina la necesidad de equipos complementarios de limpieza o de remoción manual del polvo, integrando la gestión de la calidad del aire en un único sistema eficiente que reduce los costos de inversión y simplifica las operaciones.
Opciones flexibles de configuración adaptadas a los requisitos específicos de la instalación

Opciones flexibles de configuración adaptadas a los requisitos específicos de la instalación

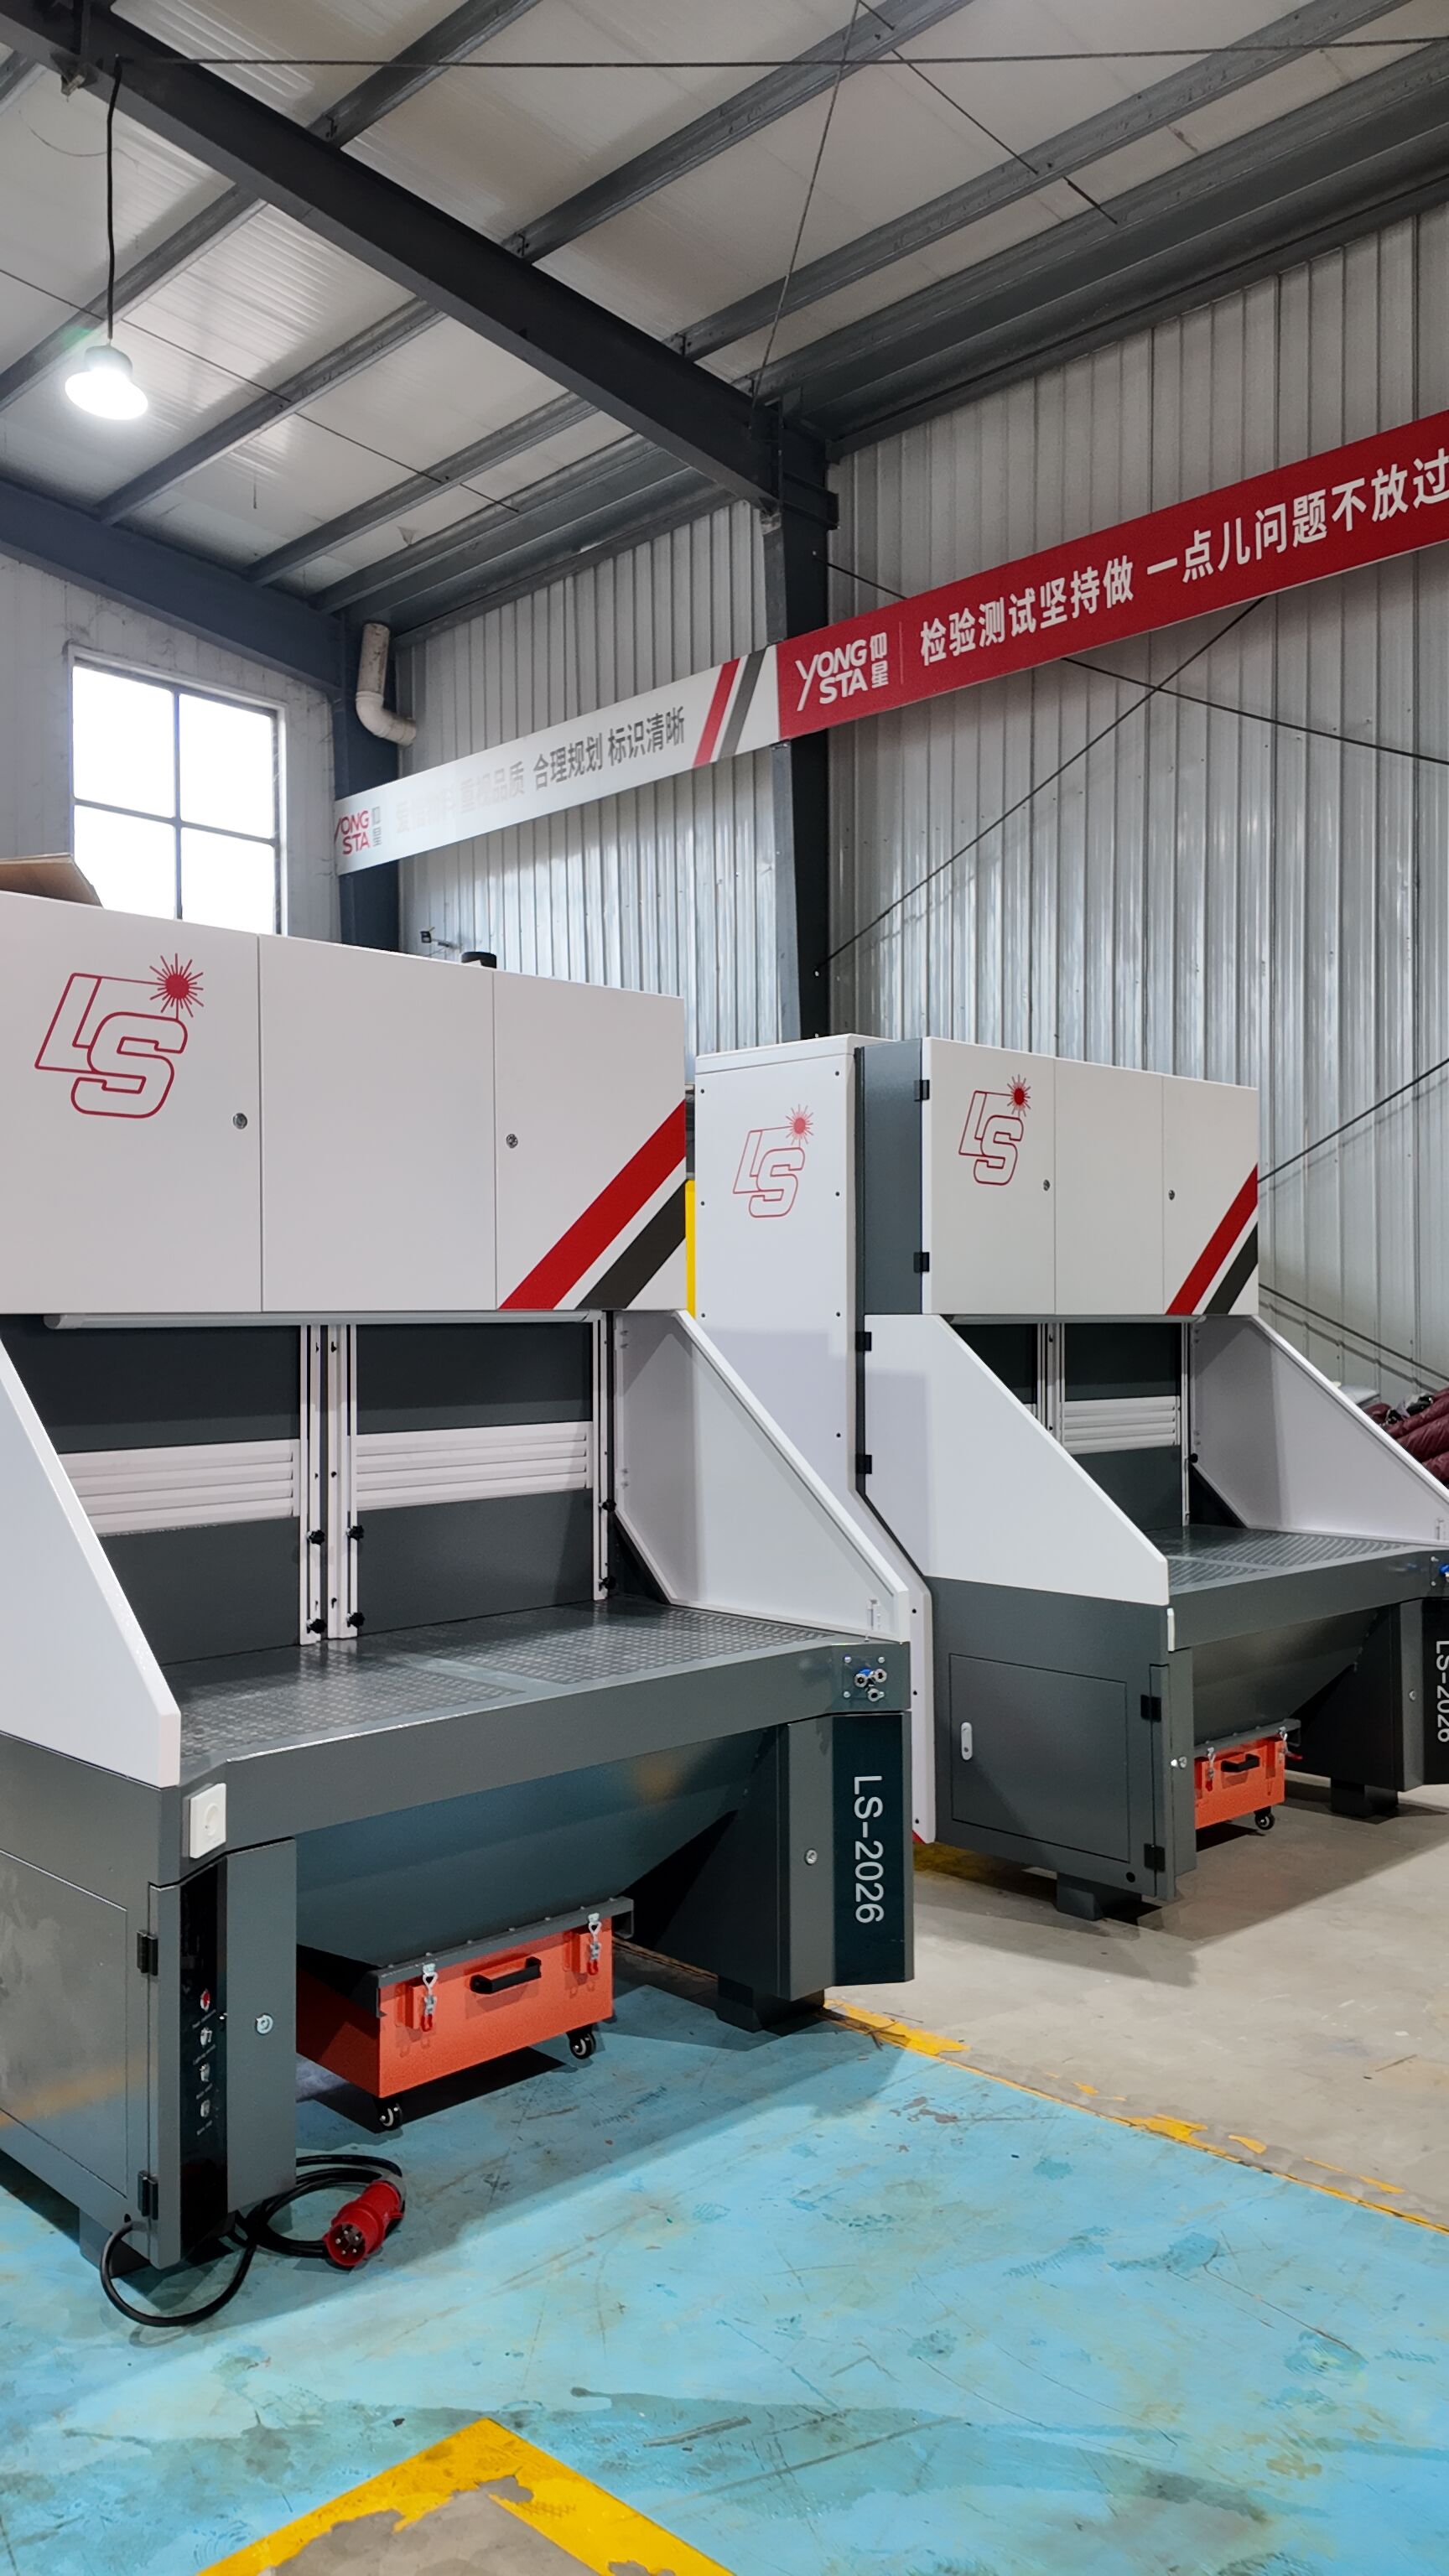
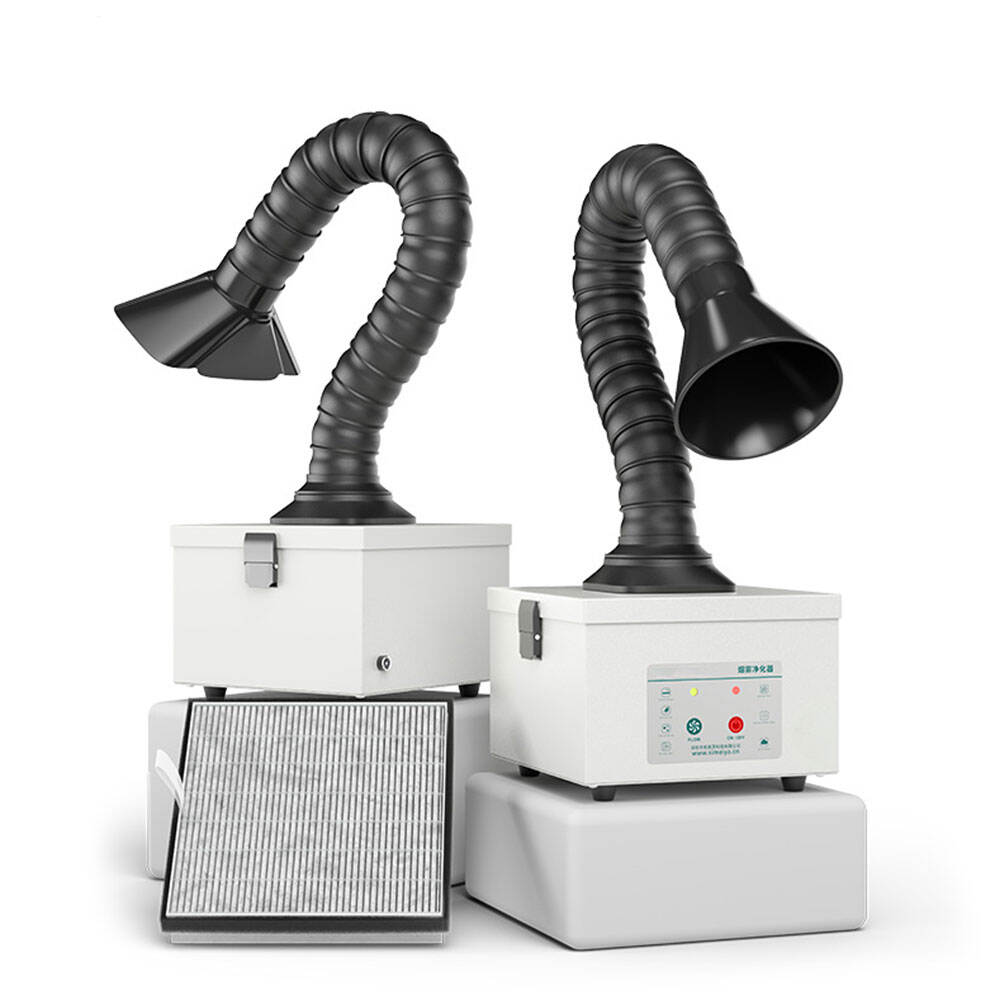
Cada instalación industrial presenta desafíos únicos en cuanto a su distribución, procesos de producción, características de las partículas y requisitos operativos; por ello, los principales fabricantes de colectores industriales de polvo mediante vacío ofrecen amplias opciones de configuración que permiten una personalización precisa para adaptarse a las necesidades específicas de cada aplicación. La filosofía de diseño modular permite a las instalaciones seleccionar entre distintos tamaños de colectores, capacidades de filtración y conjuntos de funciones, construyendo sistemas que ofrecen un rendimiento óptimo sin tener que pagar por capacidades innecesarias ni aceptar compromisos que limiten su eficacia. Las unidades portátiles montadas sobre ruedas brindan flexibilidad a talleres y a instalaciones donde las ubicaciones de generación de polvo cambian con frecuencia, permitiendo a los operarios reubicar el equipo de captación según evolucionen las demandas productivas, sin necesidad de instalar redes permanentes de conductos. Los sistemas centralizados atienden a grandes instalaciones con distribuciones fijas de producción, utilizando redes de conductos que conectan múltiples puestos de trabajo con un único colector industrial de polvo mediante vacío de alta capacidad, lo que concentra los requerimientos de mantenimiento y maximiza la eficiencia del espacio disponible en la planta de producción. Las configuraciones a prueba de explosiones responden a los requisitos críticos de seguridad de las instalaciones que manipulan polvos combustibles, incorporando una construcción resistente a las chispas, componentes conectados a tierra y medios filtrantes especializados que impiden que las fuentes de ignición alcancen nubes de polvo potencialmente explosivas. Los sistemas de captación húmeda constituyen una alternativa para aplicaciones que implican materiales pegajosos, partículas aceitosas o situaciones en las que la filtración en seco resulta poco práctica, empleando agua u otros líquidos para capturar y contener los contaminantes, eliminando así los riesgos de incendio asociados a la acumulación de polvo seco. Las opciones de instalación al aire libre, con carcasas resistentes a las inclemencias meteorológicas, permiten a las instalaciones recuperar valioso espacio interior al ubicar el colector industrial de polvo mediante vacío fuera del perímetro del edificio, mientras que las carcasas aisladas protegen los componentes frente a temperaturas extremas y mantienen el acceso fácil para su mantenimiento. Los sistemas de control abarcan desde interruptores manuales sencillos hasta sofisticados controladores lógicos programables (CLP) que se integran con las redes de automatización de la instalación, posibilitando la supervisión remota, secuencias automáticas de arranque y parada coordinadas con los equipos productivos, y el registro de datos para la documentación de cumplimiento normativo. Los materiales y configuraciones de los conductos se adaptan a las partículas específicas que deben ser recogidas, con opciones que incluyen acero galvanizado para aplicaciones generales, acero inoxidable para entornos corrosivos, plástico para resistencia química o recubrimientos especializados para materiales abrasivos, garantizando una larga vida útil y preservando la integridad del sistema. Las opciones para los recipientes de recolección incluyen bolsas desechables para una gestión cómoda de los residuos, tambores reutilizables para la recuperación de materiales o descarga directa hacia sistemas existentes de manejo de residuos, ofreciendo flexibilidad en las estrategias de gestión de materiales. La selección de los medios filtrantes abarca opciones de eficiencia estándar para el control general de polvo, soluciones de alta eficiencia para la captura de partículas finas o materiales especializados para sustancias problemáticas, como polvos pegajosos, higroscópicos o químicamente reactivos. Los accesorios amplían la funcionalidad con opciones tales como sistemas de detección y supresión de chispas, sensores de nivel de material, controles remotos para los sacudidores de filtros y paneles de ventilación antideflagrante, permitiendo a las instalaciones abordar preocupaciones específicas de seguridad o preferencias operativas. La escalabilidad inherente a los diseños de calidad de los colectores industriales de polvo mediante vacío protege las inversiones en equipos a medida que las empresas crecen, con capacidades de expansión que permiten añadir puntos de captación, incrementar la capacidad de filtración o mejorar la automatización sin necesidad de sustituir los componentes centrales del sistema. El soporte técnico especializado proporcionado por los fabricantes ayuda a las instalaciones a tomar decisiones informadas sobre la configuración, aplicando su experiencia para recomendar especificaciones óptimas basadas en ensayos de partículas, cálculos de caudal de aire y análisis operativos, asegurando así que el sistema seleccionado cumpla con el rendimiento esperado y genere el retorno de la inversión previsto.

Solicite un presupuesto gratuito

Nuestro representante se pondrá en contacto con usted pronto.
Email
Nombre
Nombre de la empresa
Mensaje
0/1000
email irAlPrincipio