Vielseitige Materialhandhabung in verschiedenen industriellen Anwendungen
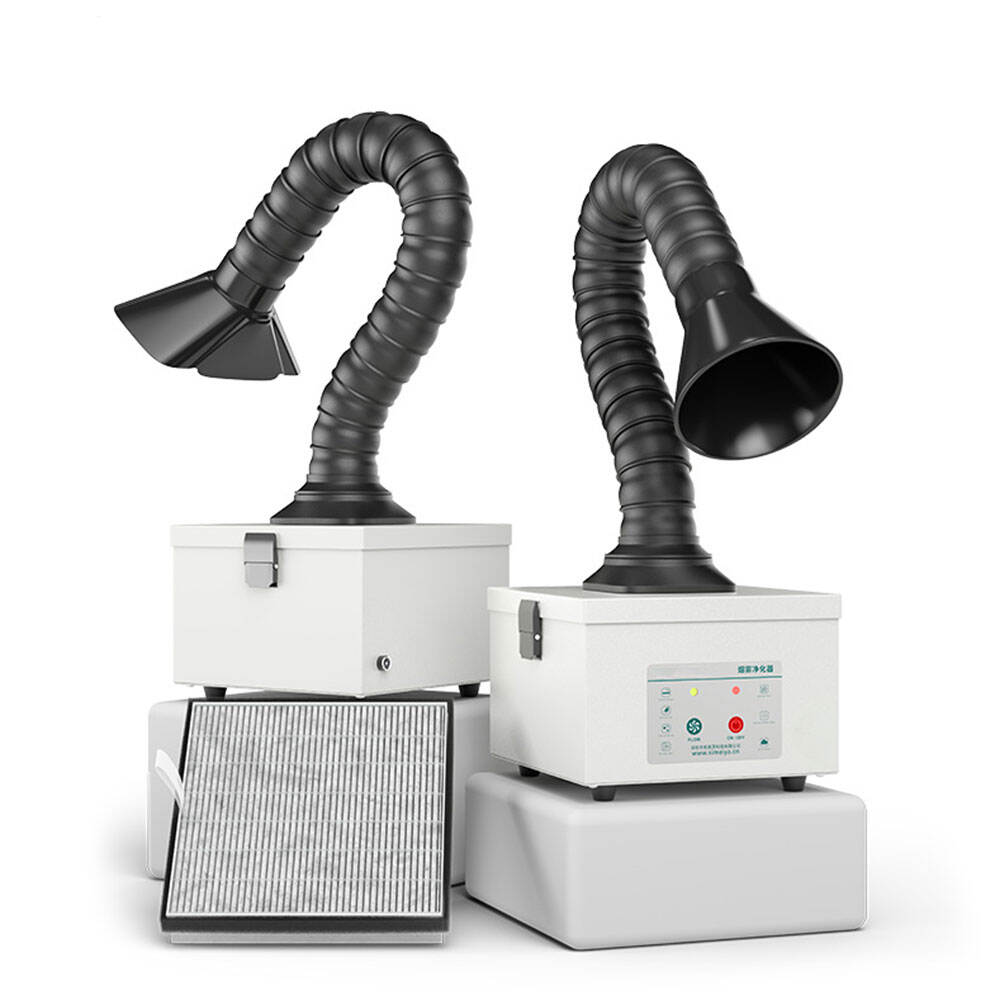
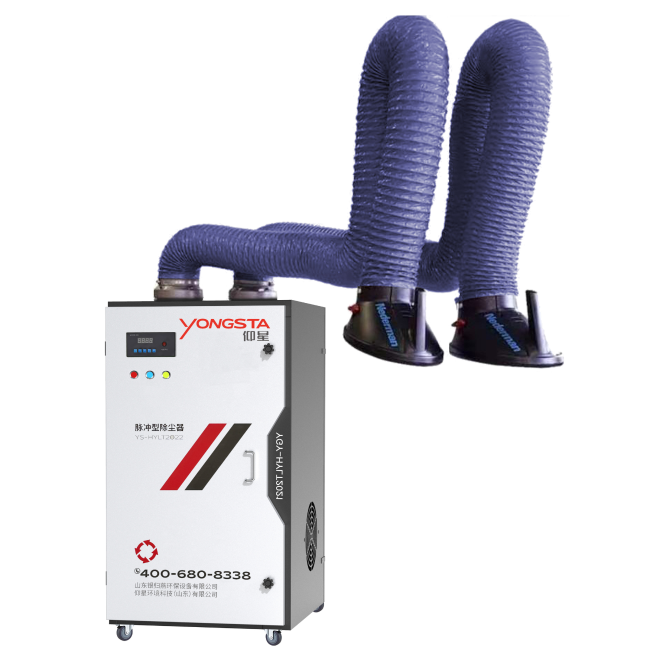
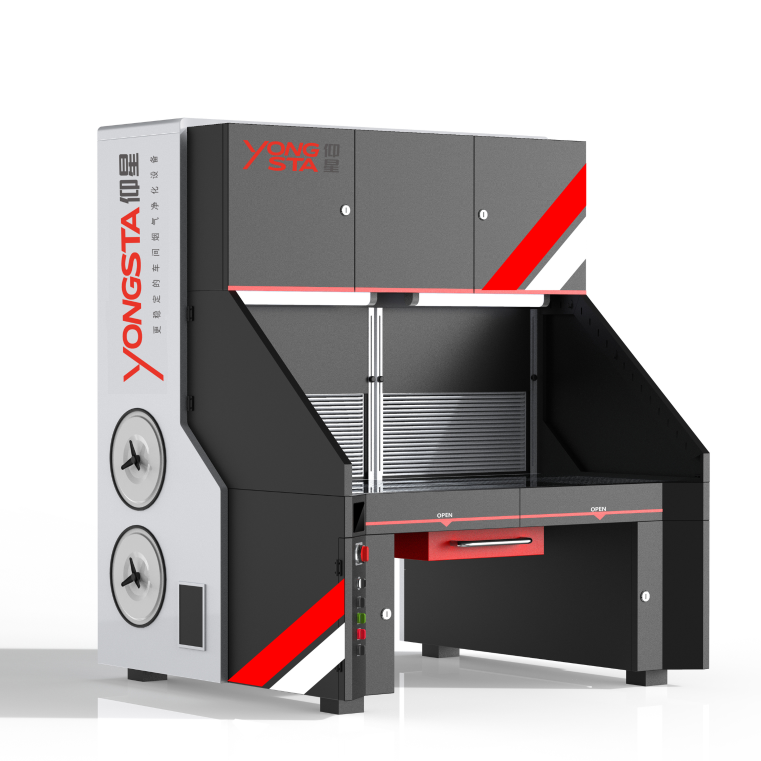
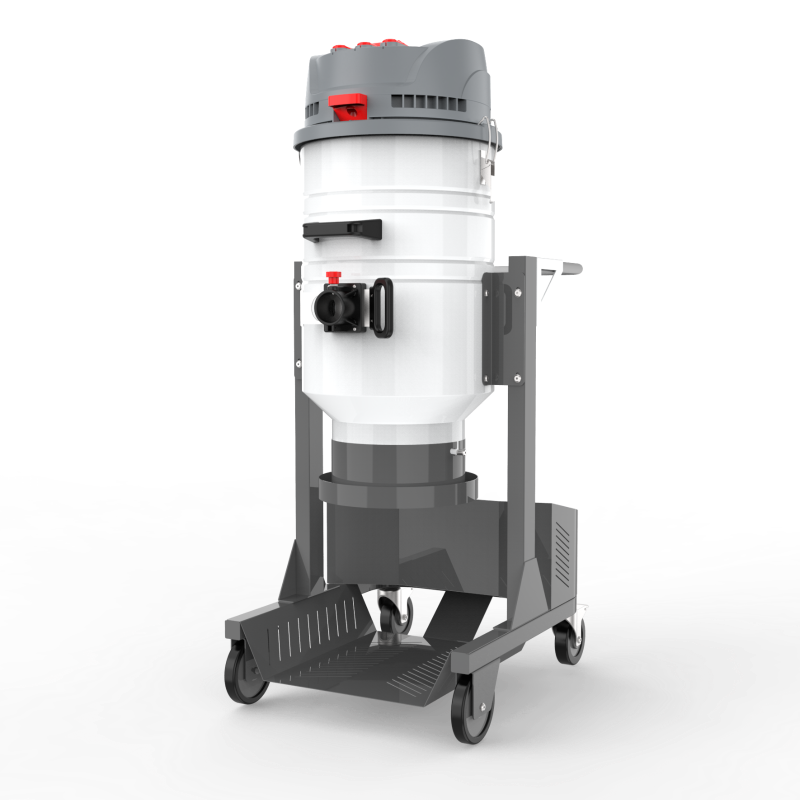
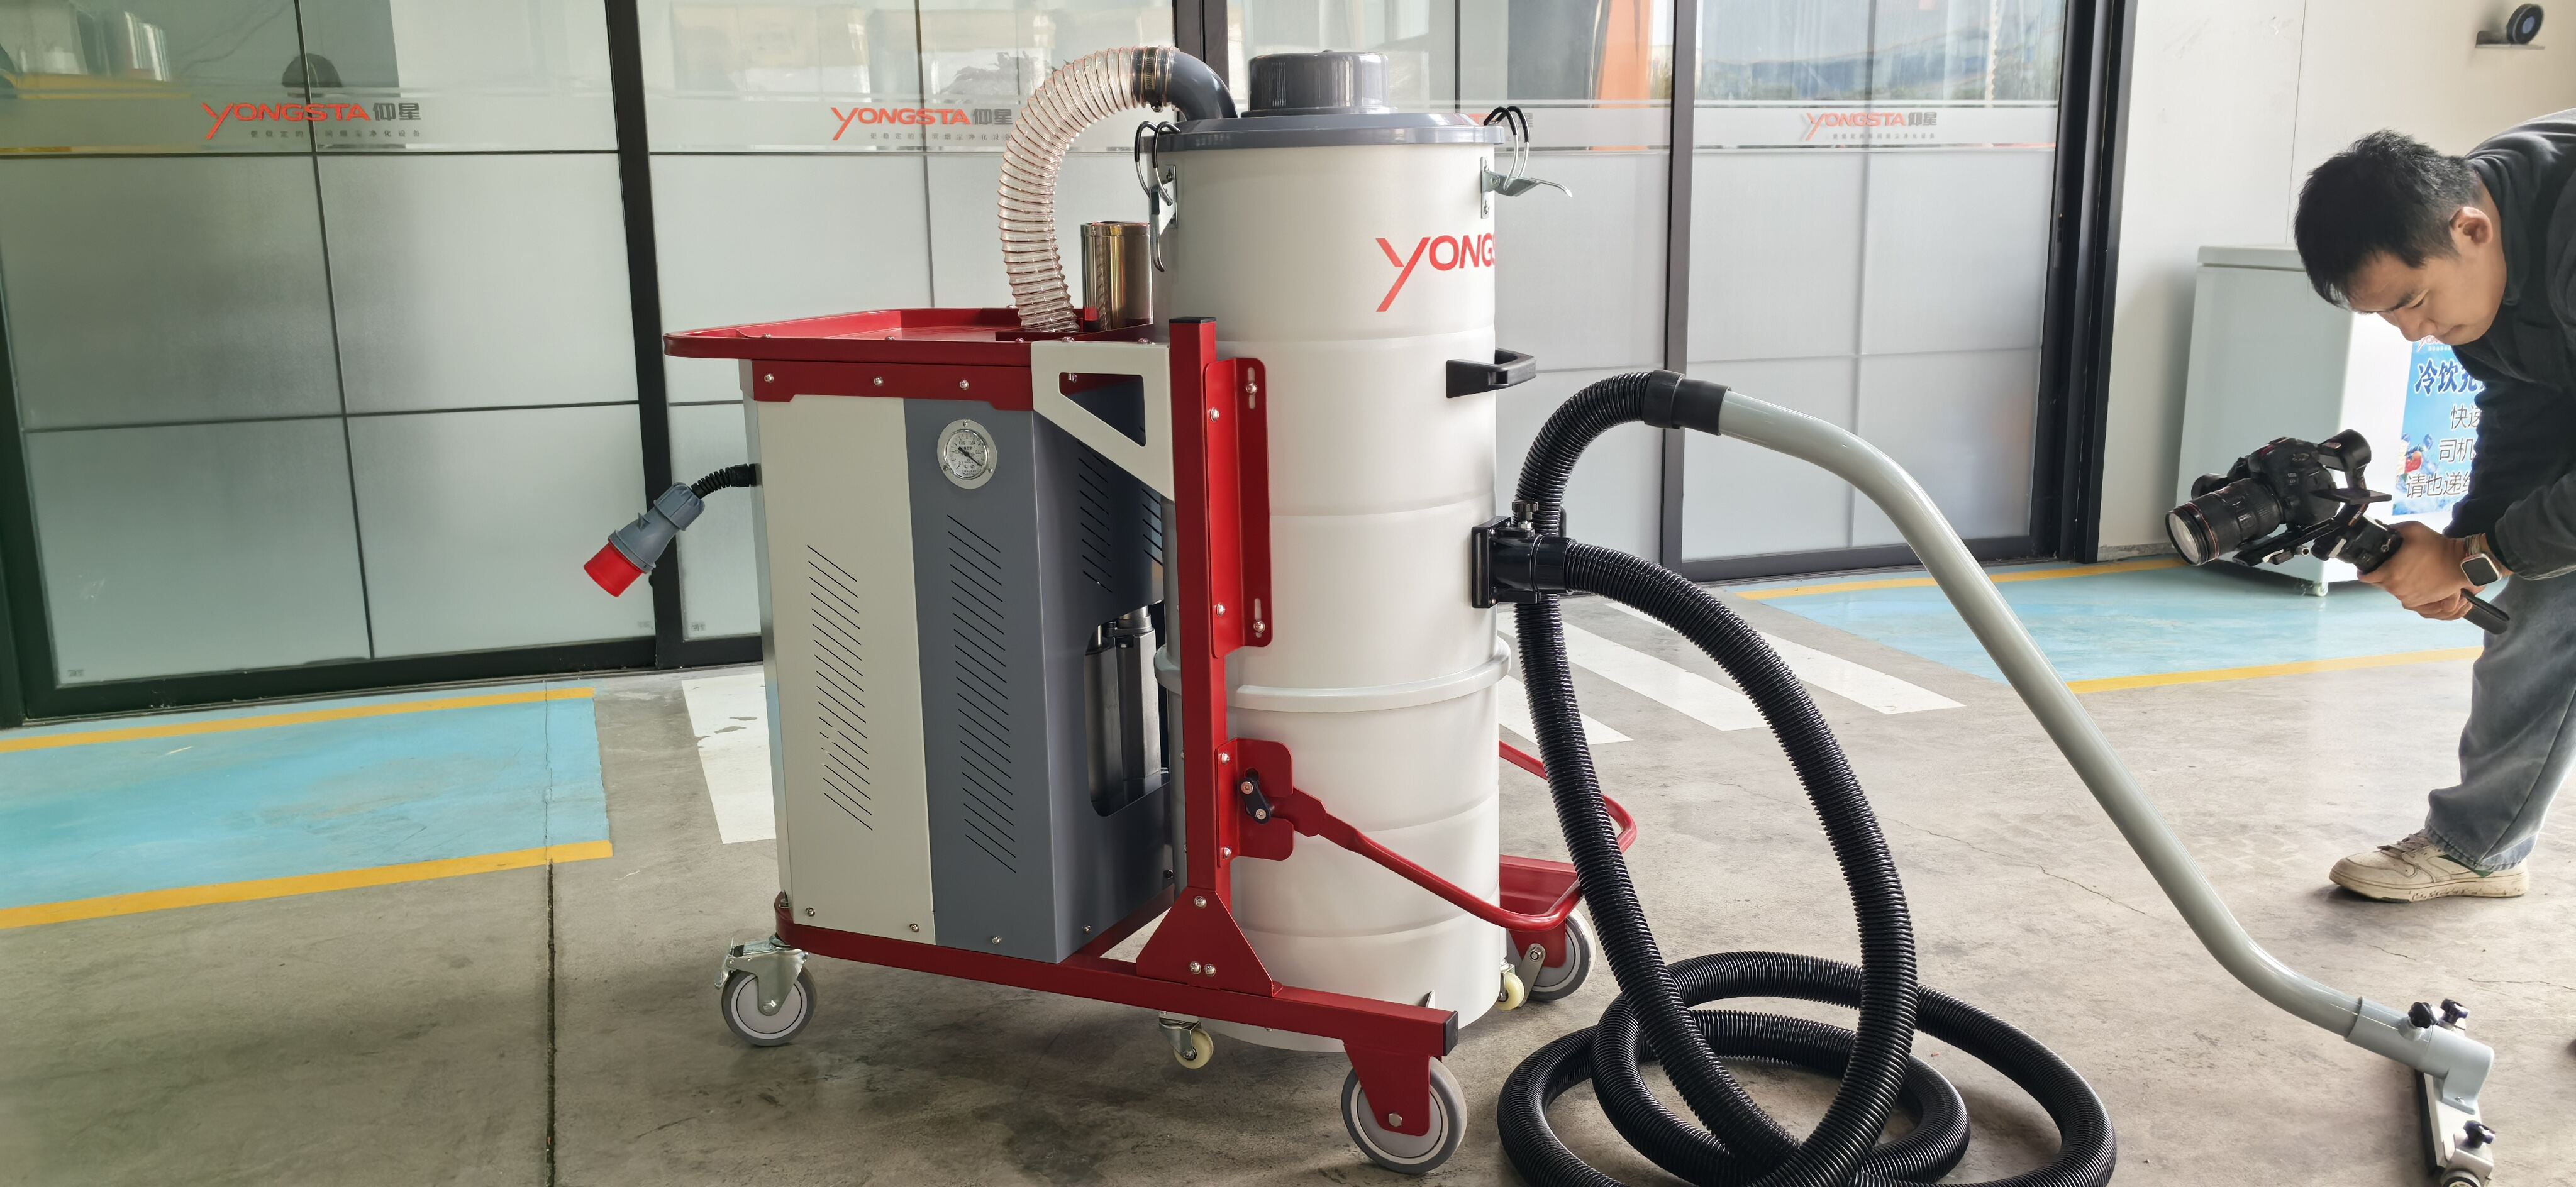
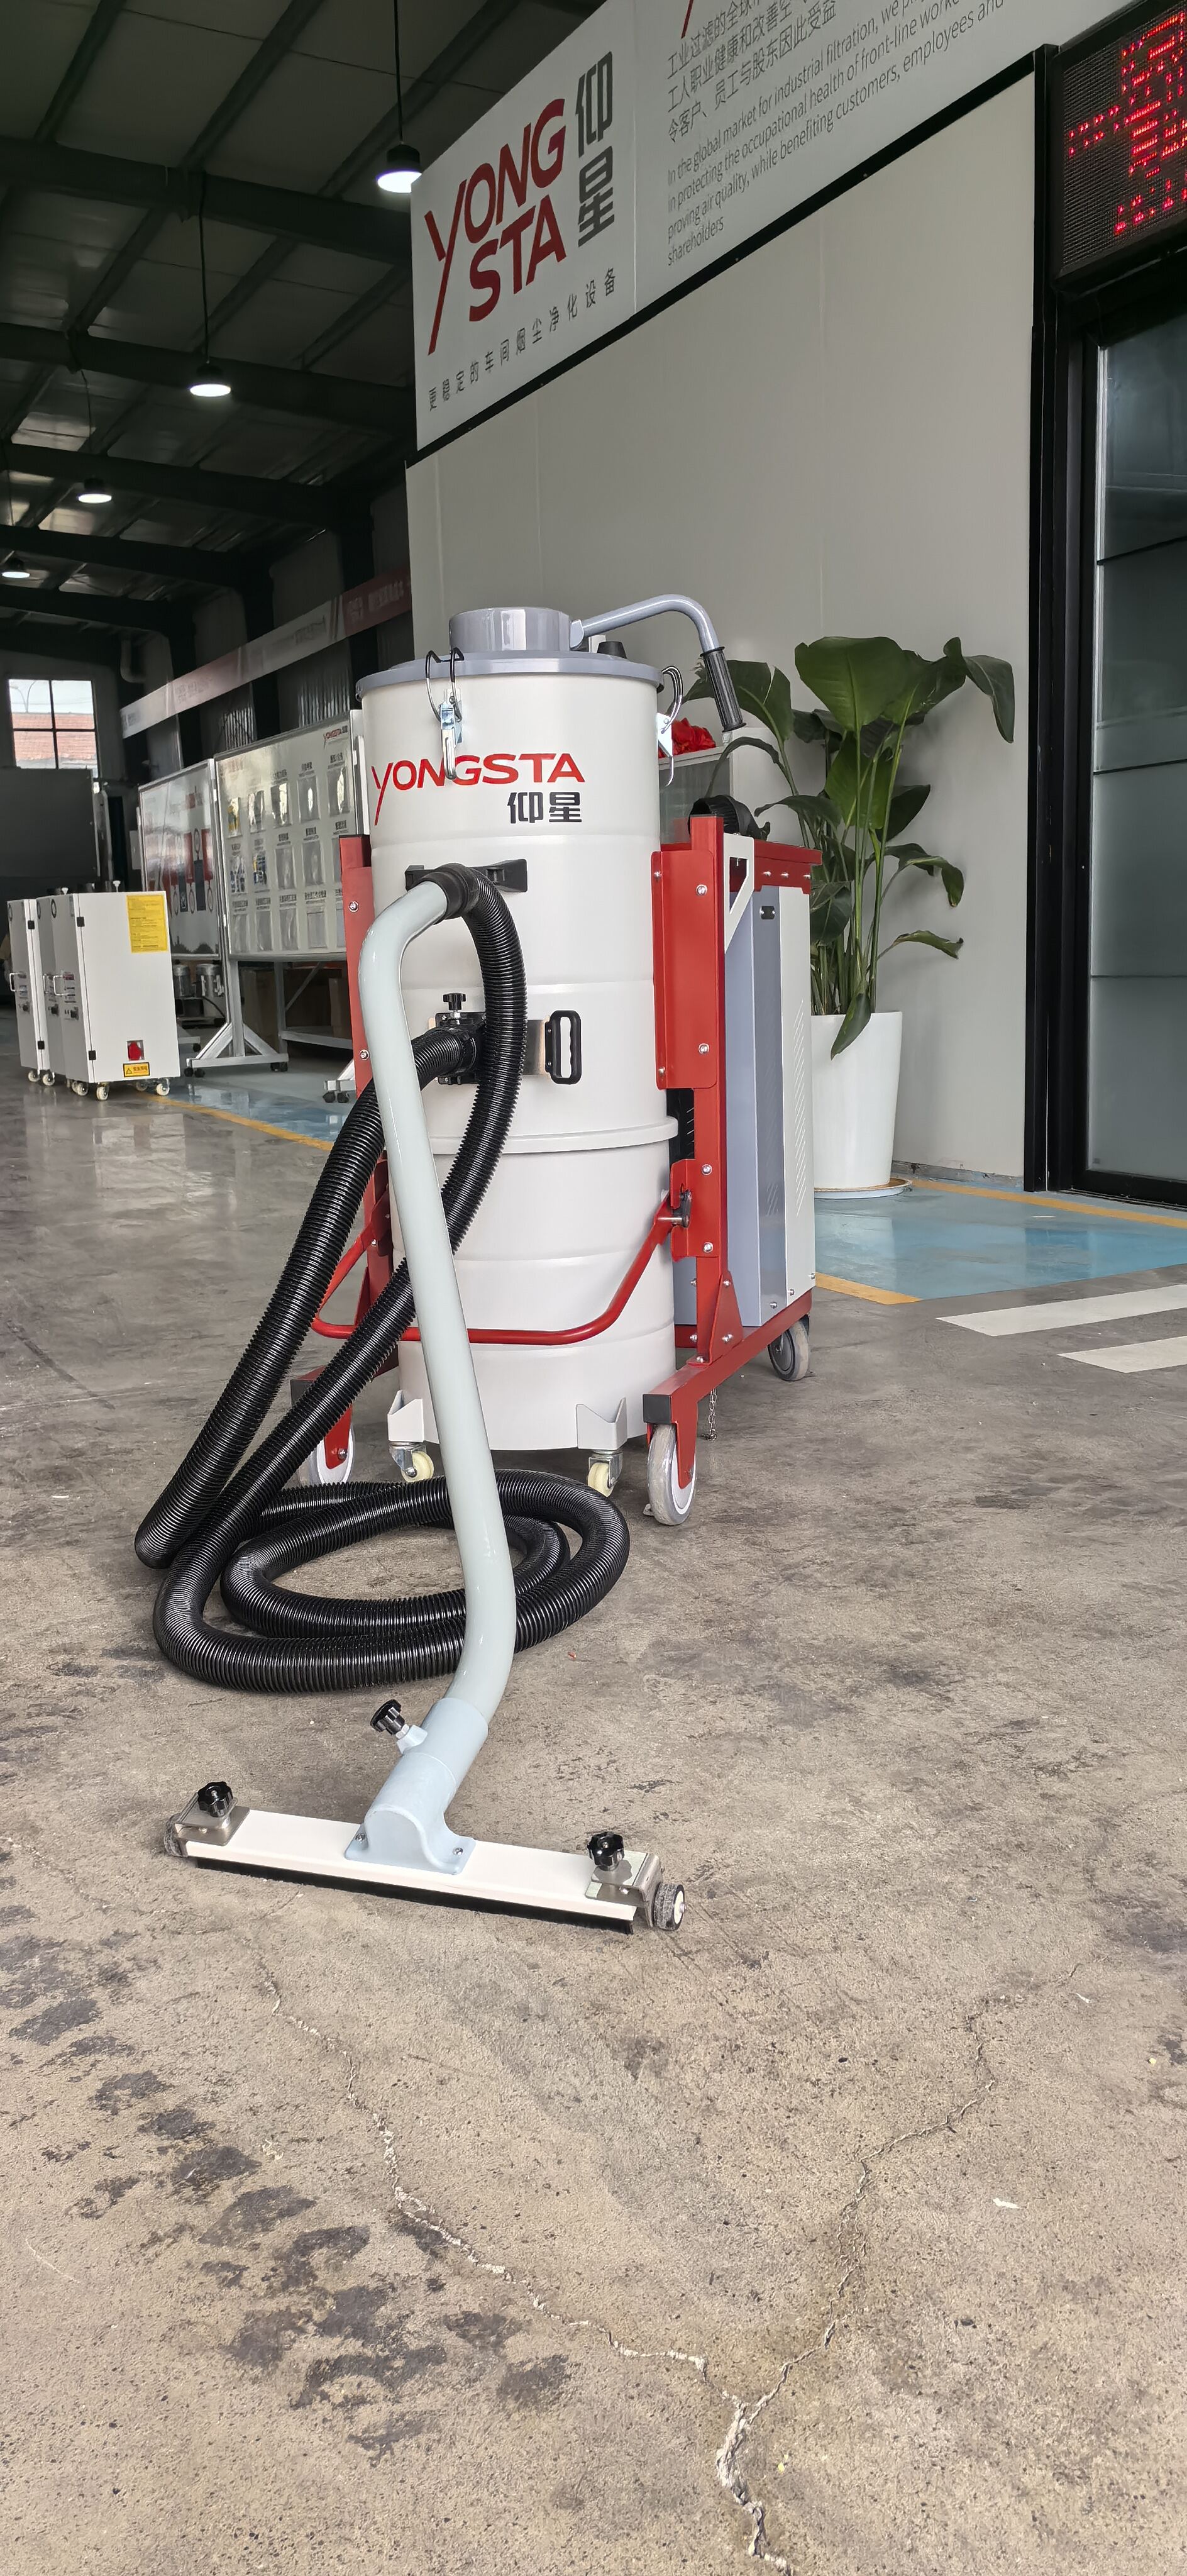
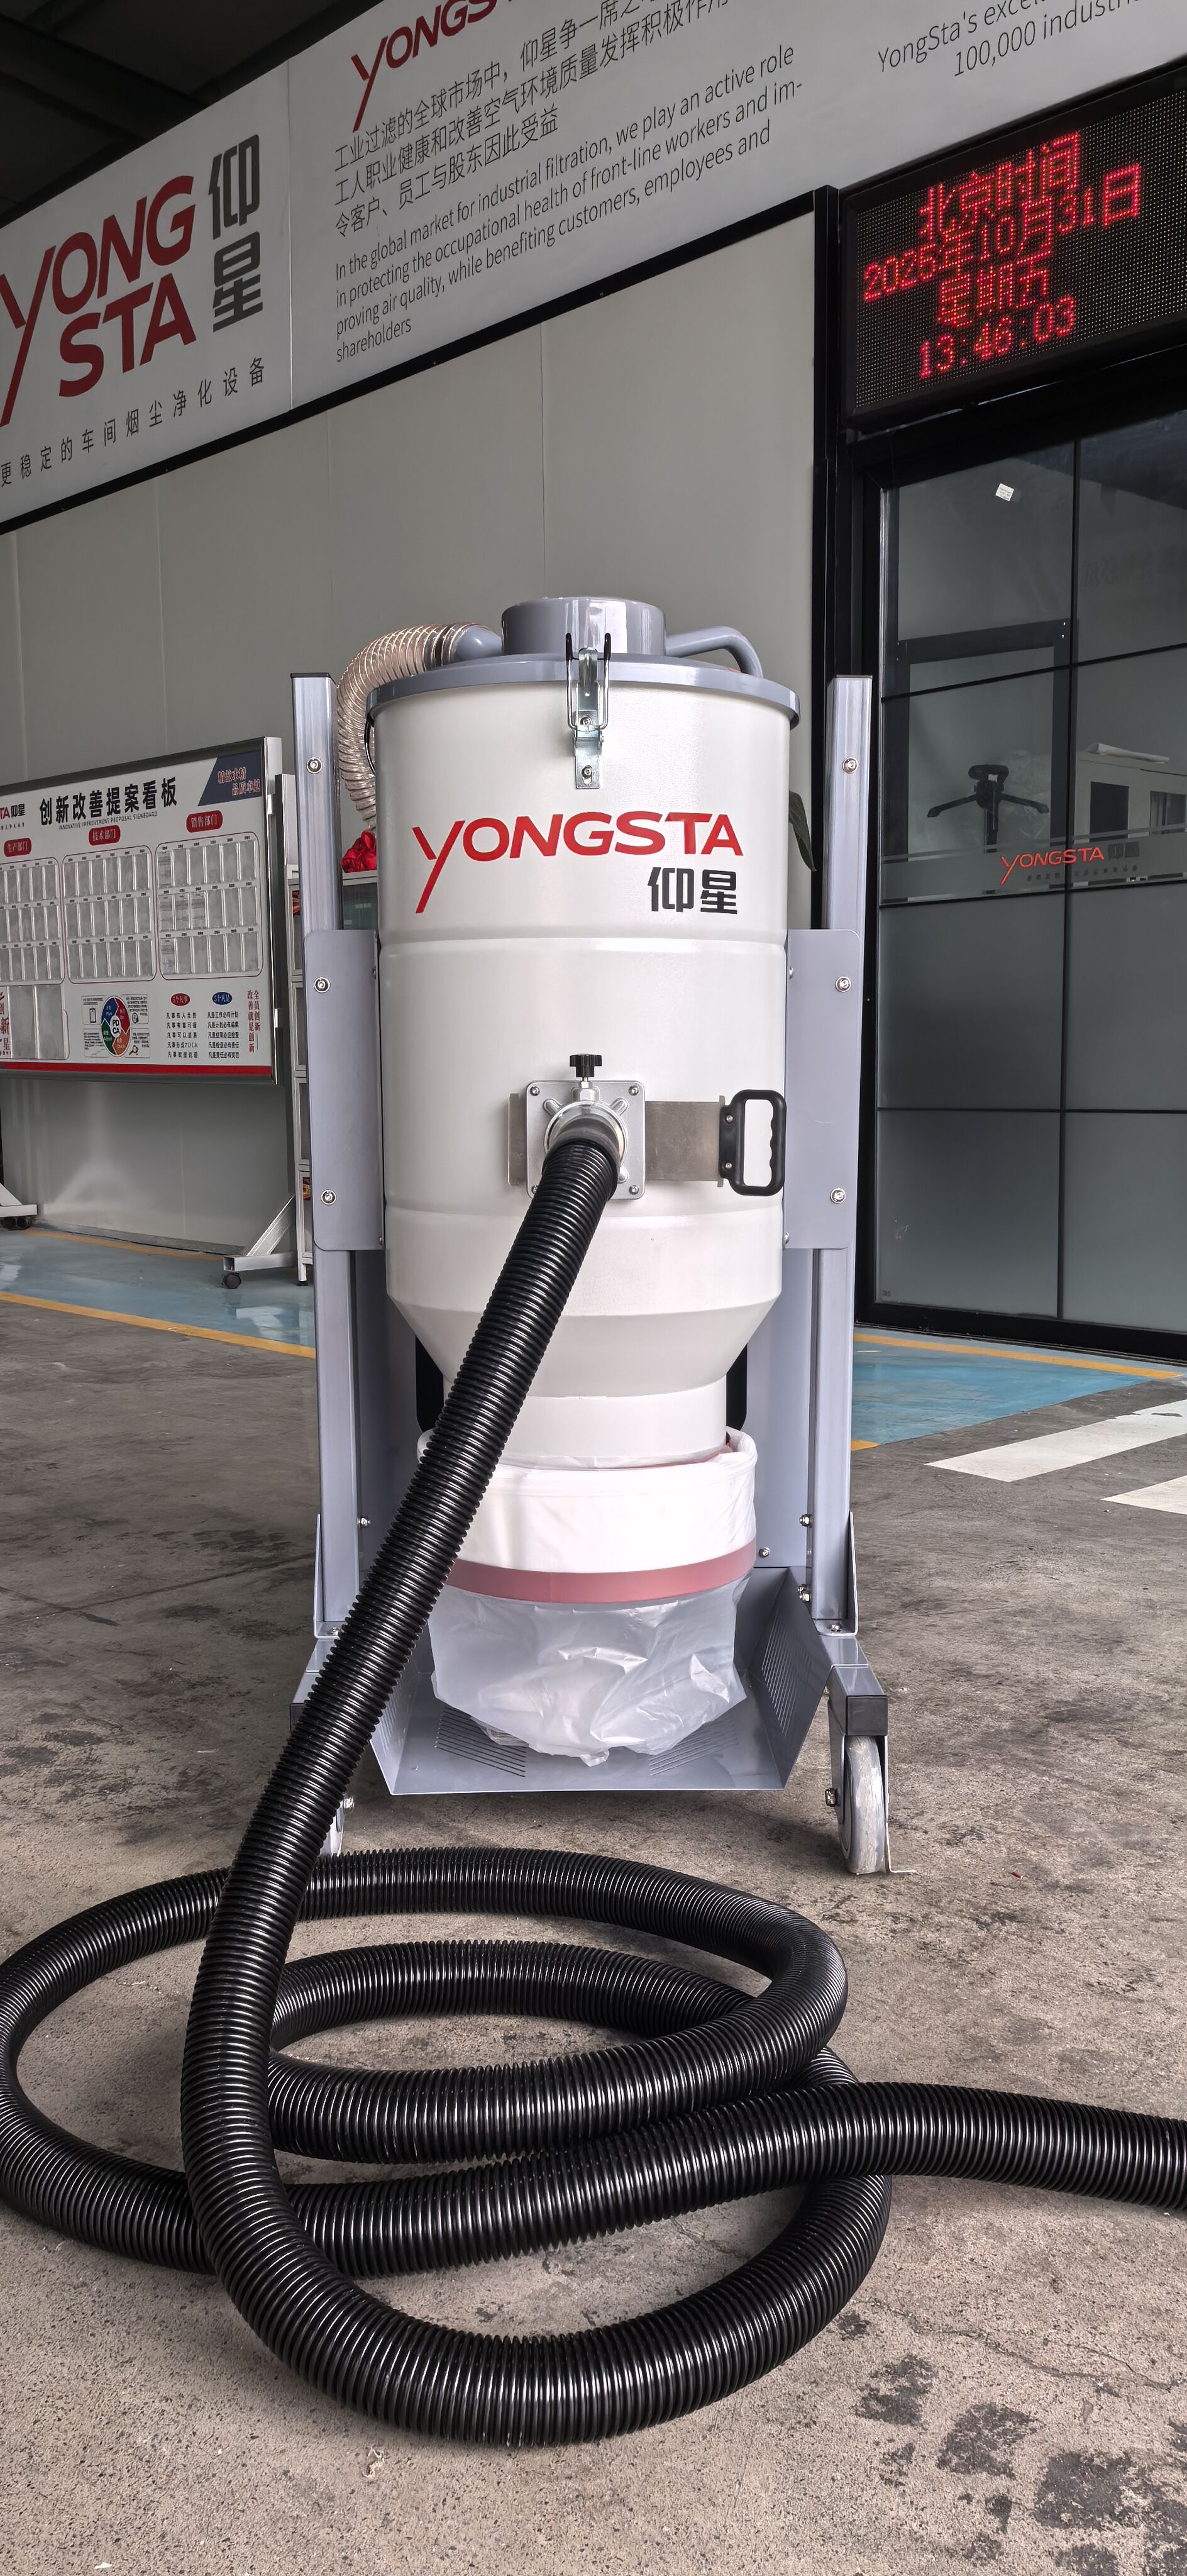
Industrielle Vakuumsysteme zeichnen sich durch ihre außergewöhnliche Fähigkeit aus, ein breites Spektrum an Materialien zu handhaben – von feinstem Pulver bis hin zu schwerem Schmutz, von trockenen Stoffen bis zu Flüssigkeiten und von nicht gefährlichen Abfällen bis hin zu gefährlichen Stoffen, die eine besondere Handhabung erfordern. Diese Vielseitigkeit macht industrielle Vakuumsysteme in zahlreichen Fertigungssektoren unverzichtbar, da ein einzelnes, gut konzipiertes System mehrere Reinigungs- und Materialrückgewinnungsaufgaben innerhalb einer Anlage bewältigen kann. Die Materialhandhabungsfähigkeiten industrieller Vakuumsysteme beginnen mit einer starken Saugleistung, die von leistungsstarken Motoren und effizienten Luftstromkonzepten erzeugt wird. Im Gegensatz zu Haushaltsstaubsaugern, die bereits bei leichtem Staub an ihre Grenzen stoßen, transportieren industrielle Vakuumsysteme erhebliche Mengen an Material über Sammelschläuche in Aufnahmetanks. Die Saugleistung bleibt auch bei dichten oder schweren Materialien konstant, was eine effiziente Reinigung von Metallspänen, Kunststoffgranulat, Holzspänen und ähnlichen industriellen Nebenprodukten gewährleistet. Viele Betriebe nutzen industrielle Vakuumsysteme nicht nur zur Reinigung, sondern auch zur Materialrückgewinnung und zum Recycling, indem wertvolle Stoffe aufgefangen werden, die andernfalls als Abfall enden würden. Die Fähigkeit zum Flüssigkeitstransport unterscheidet industrielle Vakuumsysteme von herkömmlichen Trockenstaubsaugern; spezielle Modelle sind dafür ausgelegt, Wasser, Kühlschmierstoffe, Öle und andere in Produktionsumgebungen übliche Flüssigkeiten sicher aufzunehmen. Nass-trockene industrielle Vakuumsysteme verfügen über dicht abgeschottete Motoren und feuchtigkeitsbeständige Komponenten, die Schäden durch Flüssigkeitskontakt verhindern. Getrennte Auffangbehälter für Flüssigkeiten und Feststoffe ermöglichen eine effiziente Trennung der Materialien und vereinfachen Entsorgungs- sowie Recyclingprozesse. In metallverarbeitenden Betrieben sammeln industrielle Vakuumsysteme Schneidflüssigkeiten und Kühlmittel zur Filterung und Wiederverwendung, wodurch die Flüssigkeitskosten und die Umweltbelastung reduziert werden. Die sichere Handhabung gefährlicher Stoffe stellt einen weiteren entscheidenden Vorteil spezialisierter industrieller Vakuumsysteme dar. Explosionsfähiger Staub, der beispielsweise bei Schleif-, Schleif- oder Materialhandhabungsprozessen entsteht, birgt erhebliche Explosionsrisiken, sofern er nicht ordnungsgemäß kontrolliert wird. Für explosionsfähigen Staub konzipierte industrielle Vakuumsysteme verfügen über explosionsgeschützte Motoren, leitfähige Schläuche zur Vermeidung statischer Aufladung sowie spezielle Filter, die gefährliche Partikel sicher zurückhalten. Solche Systeme unterstützen Betriebe dabei, die Normen der National Fire Protection Association (NFPA) einzuhalten und Mitarbeiter vor katastrophalen Unfällen zu schützen. Die chemische Beständigkeit industrieller Vakuumsysteme ermöglicht die sichere Aufnahme korrosiver Substanzen, Lösungsmittel und reaktiver Materialien. Systeme aus Edelstahl, speziellen Kunststoffen oder beschichteten Metallen widerstehen einer chemischen Belastung, die herkömmliche Geräte rasch zerstören würde. Diese chemische Beständigkeit ist insbesondere in der pharmazeutischen Produktion, der chemischen Verfahrenstechnik und Laborumgebungen unverzichtbar, wo vielfältige Stoffe gereinigt werden müssen. Die Temperaturbeständigkeit erweitert die Einsatzvielfalt industrieller Vakuumsysteme: Einige Modelle können Materialien mit Temperaturen von mehreren hundert Grad Celsius sicher aufnehmen. Heiße Metallspäne, warme Kunststoffe aus Spritzgussprozessen und andere hochtemperaturbelastete Materialien lassen sich somit ohne Wartezeiten für das Abkühlen – und damit ohne Produktionsverzögerung – sicher einsaugen. Individualisierungsoptionen für industrielle Vakuumsysteme gewährleisten eine optimale Leistung für spezifische Anwendungen, etwa durch austauschbare Werkzeuge, stufenlos einstellbare Saugleistungen und modulare Konstruktionen, die sich an sich wandelnde betriebliche Anforderungen anpassen.
 ×






 EN