Filtr do oparów oleju do obróbki – zaawansowane systemy filtracji dla czystych środowisk produkcyjnych

Uzyskaj bezpłatną ofertę

Nasz przedstawiciel skontaktuje się z Państwem wkrótce.
E-mail
Nazwa
Nazwa firmy
Wiadomość
0/1000

filtr oparów oleju do obróbki skrawaniem

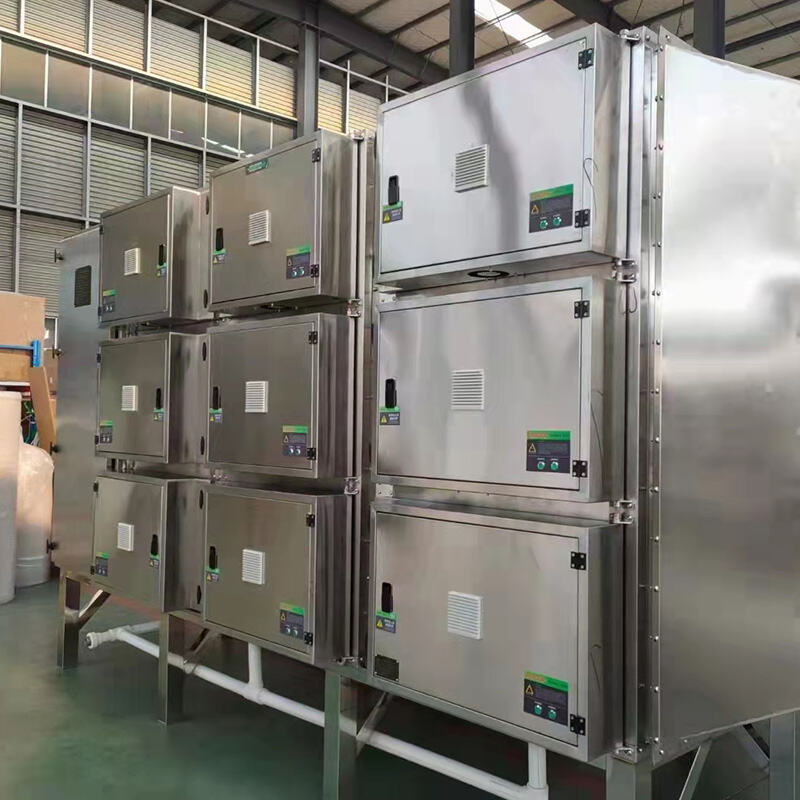
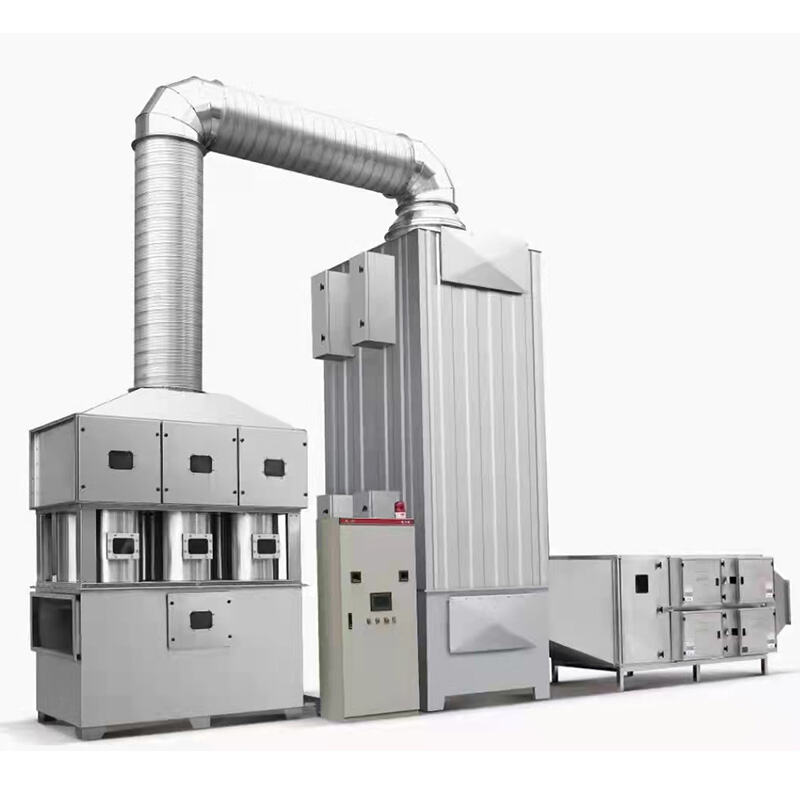
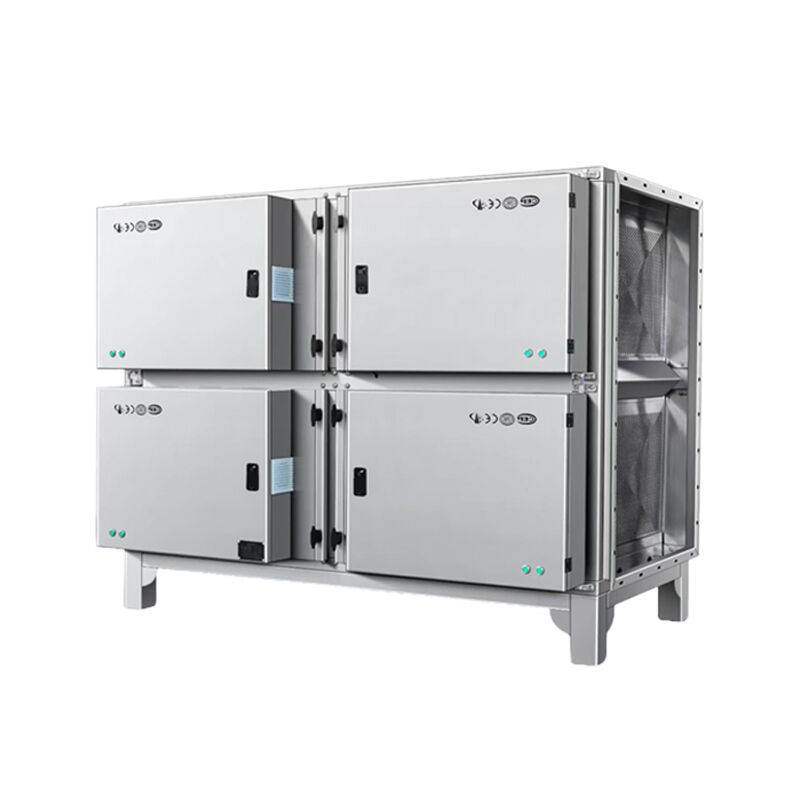
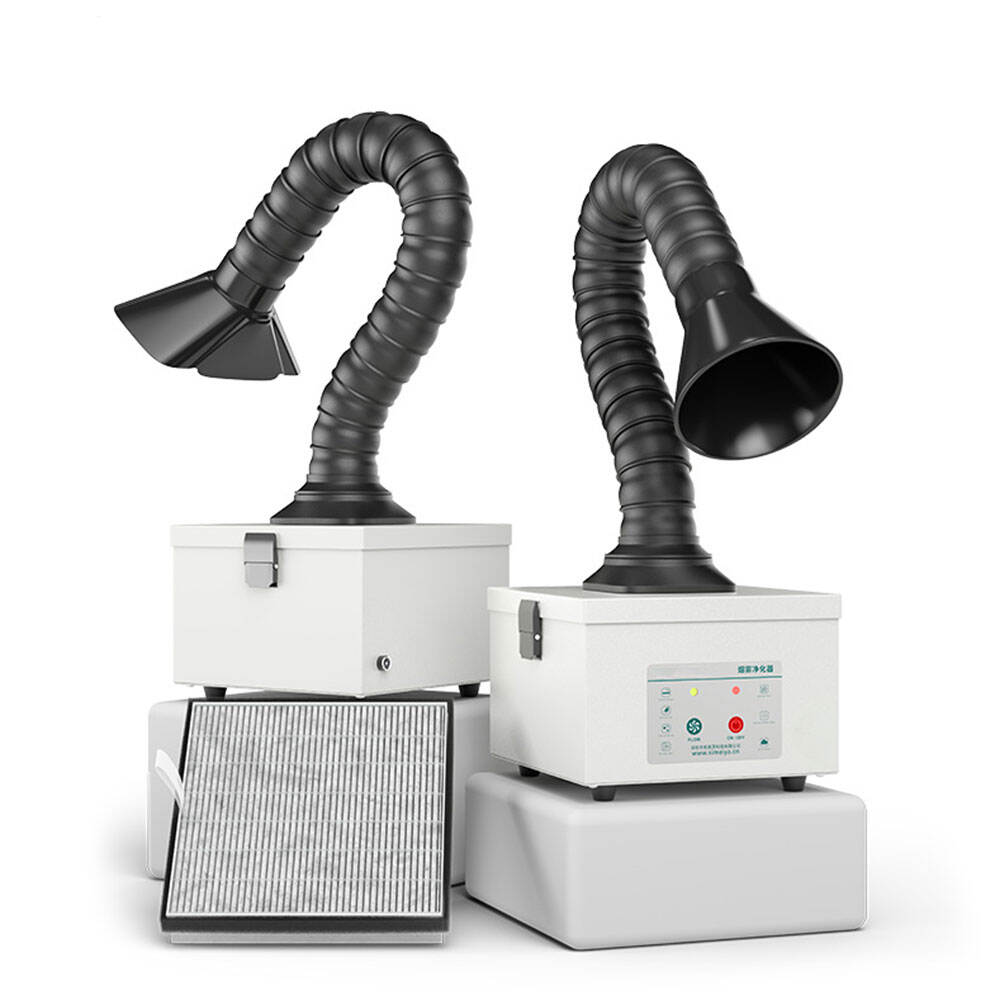
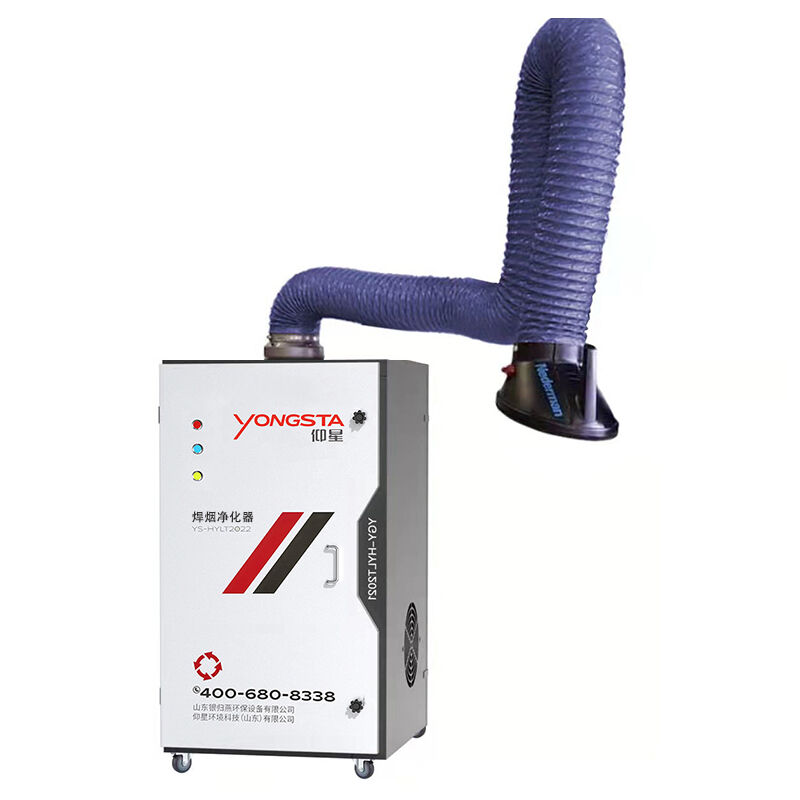
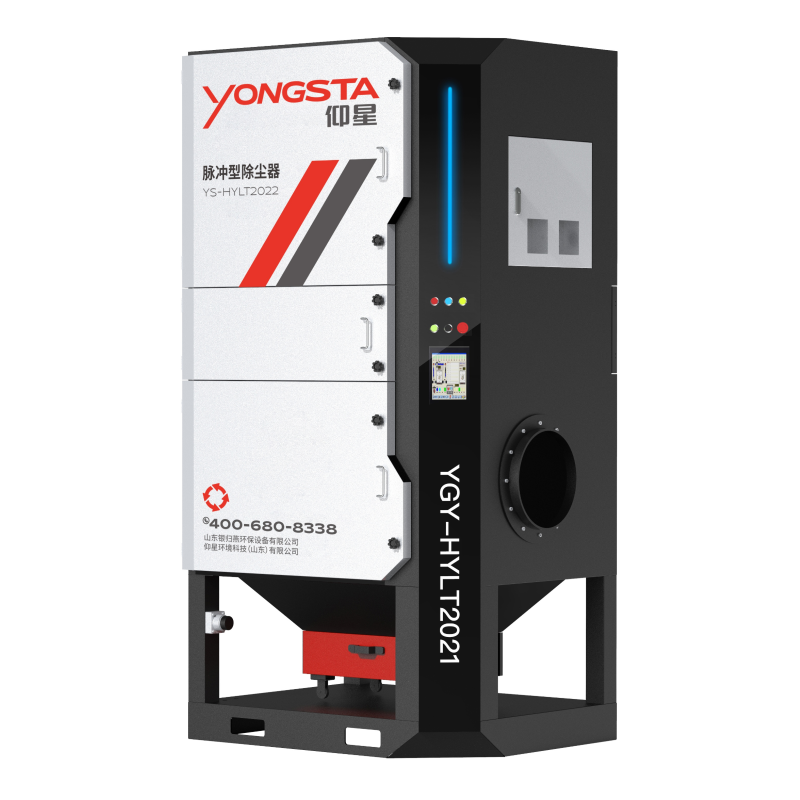
Filtr do usuwania oparów oleju stosowany w obróbce skrawaniem stanowi kluczowy system kontroli środowiskowej zaprojektowany do chwytania i usuwania zanieczyszczeń unoszących się w powietrzu podczas operacji obróbki metali. Te specjalistyczne jednostki filtracyjne rozwiązują trwały problem mgły olejowej, dymu oraz cząstek stałych powstających w wyniku oddziaływania płynów cięciowych, smarów i środków chłodzących z procesami obróbki skrawaniem na wysokich prędkościach. Filtr do usuwania oparów oleju stosowany w obróbce skrawaniem działa dzięki technologii wielostopniowej filtracji, łączącej separację mechaniczną, koalescencję oraz zaawansowaną filtrację medium, osiągając skuteczność usuwania przekraczającą 99% dla cząstek o rozmiarze nawet 0,3 mikrona. Główne zadanie filtra do usuwania oparów oleju stosowanego w obróbce skrawaniem polega na ochronie zdrowia pracowników poprzez zapewnienie czystego powietrza do oddychania w zakładach produkcyjnych, a jednocześnie zapobieganiu gromadzeniu się oleju na maszynach, podłogach i wyrobach, co mogłoby zagrozić jakością i bezpieczeństwem. Te systemy integrują się bezproblemowo z maszynami CNC, urządzeniami szlifującymi, tokarkami i frezarkami, chwytając emisje bezpośrednio w miejscu ich powstawania, zanim zanieczyszczenia rozprzestrzenią się po całym obszarze roboczego. Nowoczesne jednostki filtrów do usuwania oparów oleju stosowane w obróbce skrawaniem wyposażone są w inteligentne systemy monitoringu śledzące stopień nasycenia filtrów, natężenie przepływu powietrza oraz efektywność pracy, dostarczając zespołem konserwacyjnym danych w czasie rzeczywistym. Architektura technologiczna zwykle obejmuje filtry wstępne do chwytania dużych cząstek, wysokiej wydajności koalescera, które łączą drobne krople oleju w większe masy ułatwiające ich usunięcie, oraz końcowe filtry typu HEPA lub z aktywnym węglem drzewnym do oczyszczania pozostałości par. Zastosowania obejmują produkcję elementów samochodowych, precyzyjną obróbkę w przemyśle lotniczym i kosmicznym, produkcję urządzeń medycznych oraz ogólne zakłady metalurgiczne, w których operacje cięcia generują znaczne ilości mgły olejowej. Filtr do usuwania oparów oleju stosowany w obróbce skrawaniem zapewnia mierzalne korzyści w postaci obniżonych kosztów czyszczenia, mniejszego zużycia środków chłodzących dzięki możliwości ich obiegu, niższych wydatków na systemy wentylacji i klimatyzacji wynikających z utrzymania w pomieszczeniach powietrza już przygotowanego klimatycznie oraz zgodności z coraz surowszymi limitami narażenia zawodowego.

Polecane nowe produkty

Filtr do usuwania oparów oleju stosowany w obróbce skrawaniem zapewnia natychmiastowe poprawy warunków pracy poprzez usuwanie szkodliwych cząstek zawieszonych w powietrzu, które w przeciwnym razie osadzałyby się na powierzchniach, urządzeniach oraz w układach oddechowych pracowników. Pracownicy odczuwają wyraźnie czystsze powietrze, co zmniejsza podrażnienia oczu, dyskomfort oddechowy oraz nieprzyjemne zapachy związane z parującymi płynami chłodzącymi. Poprawiona jakość środowiska pracy przekłada się bezpośrednio na lepszą koncentrację, mniejszą liczbę nieobecności związanych ze zdrowiem oraz wyższy poziom morale operatorów maszyn, którzy spędzają całe zmiany w pobliżu źródeł emisji. Kierownicy zakładów doceniają fakt, że filtr do usuwania oparów oleju stosowany w obróbce skrawaniem eliminuje ciągłą walkę z oleistym osadem pokrywającym podłogi i tworzącym zagrożenie poślizgu, a także gromadzącym się na ścianach, oknach i oprawach oświetleniowych. Zespoły sprzątające przeznaczają znacznie mniej czasu na czyszczenie powierzchni, a częstotliwość głębokiego czyszczenia spada istotnie, co zwalnia zasoby ludzkie do wykonywania bardziej produktywnych zadań. Korzyści finansowe wykraczają poza oszczędności wynikające z obniżenia kosztów pracy: filtr do usuwania oparów oleju stosowany w obróbce skrawaniem chroni drogie maszyny przed nagromadzeniem się oleju, które prowadzi do degradacji precyzyjnych komponentów, zatykania systemów wentylacyjnych oraz przyspieszonego zużycia części ruchomych. Interwały konserwacyjne wydłużają się, gdy urządzenia pracują w czystszych warunkach, a awarie niespodziewane związane z zanieczyszczeniem stają się rzadsze. Koszty energii elektrycznej maleją, ponieważ zakłady nie muszą już odprowadzać powietrza klimatyzowanego w celu kontrolowania stężenia oparów, lecz mogą cyrkulować oczyszczone powietrze z powrotem do strefy roboczej. Filtr do usuwania oparów oleju stosowany w obróbce skrawaniem zbiera i zwraca cenny płyn chłodzący do procesu obróbki skrawaniem, redukując wydatki na zakup i utylizację środków chłodzących oraz wspierając inicjatywy z zakresu zrównoważonego rozwoju. Jakość wyrobów poprawia się, gdy mgiełka olejowa nie może osadzać się na gotowych elementach, eliminując wady, konieczność przerabiania wyrobów oraz skargi klientów związane z zanieczyszczeniem. Zgodność z przepisami staje się prosta dzięki temu, że filtr do usuwania oparów oleju stosowany w obróbce skrawaniem aktywnie kontroluje poziomy narażenia poniżej dopuszczalnych granic OSHA oraz spełnia normy jakości powietrza EPA bez konieczności stosowania skomplikowanych programów monitoringu. Firmy ubezpieczeniowe często uwzględniają te proaktywne środki bezpieczeństwa przy ustalaniu niższych składek ubezpieczeniowych, a udokumentowana zaangażowanie w ochronę pracowników wzmacnia wizerunek pracodawcy w trakcie rekrutacji nowych talentów. Filtr do usuwania oparów oleju stosowany w obróbce skrawaniem działa cicho w porównaniu do tradycyjnych systemów odprowadzania powietrza, co zmniejsza poziom hałasu otoczenia przyczyniającego się do zmęczenia pracowników. Montaż wymaga minimalnego zakłócenia bieżących operacji – większość systemów staje się gotowa do użytku w ciągu kilku dni, a nie tygodni. Nowoczesne jednostki są wyposażone w intuicyjne panele sterowania, które nie wymagają długotrwałego szkolenia, a automatyczne alerty serwisowe zapobiegają przesyceniu filtra i utracie skuteczności działania. Zwarta konstrukcja współczesnych filtrów do usuwania oparów oleju stosowanych w obróbce skrawaniem pozwala zachować cenne miejsce na powierzchni podłogi; opcje montażu pionowego oraz modułowe konfiguracje umożliwiają dostosowanie systemu do rozwoju zakładu. Zwrot z inwestycji następuje zwykle w ciągu 18–24 miesięcy dzięki łącznym oszczędnościom w zakresie czyszczenia, konserwacji, środków chłodzących, energii oraz kosztów zdrowotnych, co czyni filtr do usuwania oparów oleju stosowany w obróbce skrawaniem decyzją finansowo uzasadnioną, która jednocześnie realizuje cele odpowiedzialności środowiskowej i dobrostanu pracowników.

Praktyczne wskazówki

Zespół Badań i Rozwoju Yongsta zdobywa 3 patenty na technologie usuwania pyłu, wyznaczając kierunek innowacji w branży

09

Apr

Zespół Badań i Rozwoju Yongsta zdobywa 3 patenty na technologie usuwania pyłu, wyznaczając kierunek innowacji w branży

POKAŻ WIĘCEJ
Yongsta współpracuje z TÜV w zakresie certyfikacji wybuchoodporności ATEX; wybuchoodporny filtr typu patronek zostanie wkrótce wprowadzony na rynek

09

Apr

Yongsta współpracuje z TÜV w zakresie certyfikacji wybuchoodporności ATEX; wybuchoodporny filtr typu patronek zostanie wkrótce wprowadzony na rynek

POKAŻ WIĘCEJ
Wzmocnienie produkcji według standardów odniesienia! Filtr typu patronek Yongsta wspiera modernizację systemu usuwania pyłu w chińskiej fabryce transformatorów Siemens i zdobywa wysokie uznanie

09

Apr

Wzmocnienie produkcji według standardów odniesienia! Filtr typu patronek Yongsta wspiera modernizację systemu usuwania pyłu w chińskiej fabryce transformatorów Siemens i zdobywa wysokie uznanie

POKAŻ WIĘCEJ

Uzyskaj bezpłatną ofertę

Nasz przedstawiciel skontaktuje się z Państwem wkrótce.
E-mail
Nazwa
Nazwa firmy
Wiadomość
0/1000

filtr oparów oleju do obróbki skrawaniem

Zaawansowana wielostopniowa technologia filtracji zapewnia maksymalne usuwanie zanieczyszczeń

Zaawansowana wielostopniowa technologia filtracji zapewnia maksymalne usuwanie zanieczyszczeń

Filtr do usuwania oparów oleju stosowany w obróbce skrawaniem wykorzystuje zaawansowaną, wielostopniową architekturę filtracji, która systematycznie eliminuje różne typy zanieczyszczeń oraz cząstki o różnej wielkości powstające podczas operacji obróbki metali. Pierwszy stopień wykorzystuje mechaniczne uderzenie i separację bezwładnościową w celu przechwycenia większych cząstek i kropelek, zapobiegając tym samym ich przepływowi dalej i przeciążeniu średnich materiałów filtracyjnych, co wydłuża ogólną żywotność systemu. Ten etap wstępnego filtrowania usuwa cząstki o rozmiarach zwykle od 10 do 100 mikronów, w tym wiórków metalowych, dużych kropelek chłodziwa oraz zanieczyszczeń, które w przeciwnym razie zablokowałyby filtry o mniejszej porowatości. Drugi stopień wprowadza technologię koalescencji, w której specjalnie zaprojektowane medium wymusza zderzanie się drobnych cząstek mgiełki olejowej i ich łączenie się w większe krople dzięki skomplikowanej konstrukcji ścieżki przepływu oraz przyciąganiu elektrostatycznemu. Gdy cząstki oleju o rozmiarze poniżej jednego mikrona przechodzą przez filtr koalescencyjny, napotykają włókna, które je przechwytują i utrzymują aż do momentu, gdy gromadząca się masa stanie się wystarczająco duża, aby krople spływały pod wpływem siły ciężkości do zbiorników zbiorczych. Ta akcja koalescencji okazuje się szczególnie skuteczna w zakresie trudnych do usunięcia cząstek o wielkości od 0,3 do 3 mikronów, które stanowią większość wdychalnej mgiełki olejowej w środowiskach obróbki skrawaniem. Filtr do usuwania oparów oleju stosowany w obróbce skrawaniem kieruje następnie strumień powietrza przez filtry powietrza o wysokiej skuteczności (HEPA) lub przez warstwy węgla aktywnego, które usuwają pozostałe pary, zapachy oraz najdrobniejsze cząstki, które uniknęły wcześniejszych etapów filtracji. To końcowe polerowanie zapewnia, że odprowadzane powietrze spełnia lub nawet przekracza normy jakości powietrza wewnętrznego, umożliwiając jego bezpieczne ponowne wprowadzanie do przestrzeni roboczej. Wielostopniowe podejście zapewnia skuteczność usuwania przekraczającą 99,97 % dla cząstek o wielkości do 0,3 mikrona, skutecznie eliminując jednocześnie widzialną zamglenie i niewidzialne zagrożenia dla zdrowia. Każdy etap filtracji działa przy zoptymalizowanych prędkościach przepływu, które zapewniają równowagę między skutecznością przechwytywania a spadkiem ciśnienia, dzięki czemu filtr do usuwania oparów oleju stosowany w obróbce skrawaniem zapewnia odpowiedni przepływ powietrza bez nadmiernego zużycia energii. Oddzielony olej odpływa ciągle do zbiorników zbiorczych, gdzie może zostać przeanalizowany pod kątem jakości i – w razie potrzeby – ponownie wprowadzony do zbiorników chłodziwa używanego w procesie obróbki, co pozwala odzyskać cenne płyny chłodzące, które w przeciwnym razie byłyby tracone wraz z układem odprowadzania. Dobór materiału filtracyjnego uwzględnia specyficzną chemię płynów chłodzących stosowanych w danej instalacji, oferując opcje dostosowane do zastosowań z olejami syntetycznymi, półsyntetycznymi oraz olejami prostymi. Filtr do usuwania oparów oleju stosowany w obróbce skrawaniem wyposażony jest w pomiary różnic ciśnień na każdym etapie filtracji, zapewniając wczesne ostrzeżenie o zbliżaniu się filtrów do nasycenia i konieczności konserwacji. To inteligentne monitorowanie zapobiega pogorszeniu się parametrów pracy i zapewnia stałą ochronę przez cały okres eksploatacji między konserwacjami. Prostota konserwacji stanowi kolejną zaletę wielostopniowego rozwiązania, ponieważ każdy element filtracyjny można obsługiwać i wymieniać niezależnie bez konieczności zatrzymywania całego systemu, co minimalizuje czas przestoju. Filtr do usuwania oparów oleju stosowany w obróbce skrawaniem wykorzystuje standardowe formaty filtrów, łatwo dostępne u wielu dostawców, co pozwala uniknąć zależności od producenta i zapewnia konkurencyjne koszty wymiany. Mocna konstrukcja obudów filtrów wytrzymuje korozję wywoływaną przez mgiełkę olejową i pary chemiczne, wykorzystując materiały takie jak stal malowana proszkowo, stal nierdzewna lub polimery odporno na korozję – wybór zależy od stopnia agresywności środowiska pracy.
Projekt źródłowego chwytania zapobiega rozprzestrzenianiu się zanieczyszczeń w całym obiekcie

Projekt źródłowego chwytania zapobiega rozprzestrzenianiu się zanieczyszczeń w całym obiekcie

Filtr do usuwania oparów oleju stosowany w obróbce skrawaniem wykorzystuje metodę zbierania z źródła, która przechwytuje zanieczyszczenia w miejscu ich powstawania, zanim rozprzestrzenią się po całym obszarze roboczego i spowodują szeroko zakrojone problemy zanieczyszczeniowe. W ramach tego podejścia kaptury zbiorcze, obudowy lub bezpośrednie połączenia z maszyną umieszczane są tuż przy strefach cięcia, gdzie podczas operacji obróbki skrawaniem powstają mgiełka olejowa i dym. Przechwytywanie emisji w odległości kilku cali od źródła pozwala filtrowi do usuwania oparów oleju stosowanemu w obróbce skrawaniem osiągnąć znacznie wyższą skuteczność zbierania w porównaniu z systemami oczyszczania powietrza otoczenia, które próbują filtrować całą objętość pomieszczenia. Zbieranie z źródła wymaga znacznie mniejszego przepływu powietrza, aby osiągnąć wyniki równe lub lepsze – system przetwarza bowiem jedynie skoncentrowany strumień emisji, a nie rozcieńczone zanieczyszczenia mieszające się z dużą objętością powietrza pomieszczenia. Tak skierowane podejście zmniejsza rozmiary i koszty sprzętu filtracyjnego oraz obniża zużycie energii przez wentylatory i dmuchawy. Filtr do usuwania oparów oleju stosowany w obróbce skrawaniem łączy się z maszynami CNC za pomocą elastycznych przewodów wentylacyjnych, które pozwalają na swobodny ruch maszyny i zmianę narzędzi bez ograniczania dostępu operatora ani utrudniania ładowania przedmiotów obrabianych. Konstrukcje obudów obejmują od prostych kaptur umieszczanych nad otwartymi obszarami obróbki po pełne osłony maszyn, które zawierają emisje, zachowując przy tym przejrzystość dzięki przezroczystemu panelom. Ujemne ciśnienie generowane przez filtr do usuwania oparów oleju stosowany w obróbce skrawaniem zapewnia, że wszelkie przecieki są kierowane do wewnątrz, w stronę punktu zbierania, a nie na zewnątrz, do obszaru roboczego – co stanowi dodatkową gwarancję bezpieczeństwa przed narażeniem pracowników. Obliczenia prędkości przechwytywania uwzględniają termiczną pływalność nagrzanego oparu oleju, pęd cząstek wyrzucanych podczas wysokoprędkościowych operacji cięcia oraz boczne przepływy powietrza występujące w typowych środowiskach produkcyjnych. Poprawnie zaprojektowane systemy zbierania z źródła utrzymują prędkości powierzchniowe w zakresie od 100 do 200 stóp na minutę (30–60 m/min) przy otworach kapturów – co jest wystarczające do pokonania tych sił rozpraszających bez powodowania nadmiernej turbulencji, która mogłaby zakłócać precyzję obróbki skrawaniem. Filtr do usuwania oparów oleju stosowany w obróbce skrawaniem umożliwia połączenie wielu maszyn poprzez systemy kolektorowe, umożliwiając jednostce filtracyjnej obsługi kilku punktów emisji przy jednoczesnym zapewnieniu odpowiedniej skuteczności przechwytywania w każdym z nich. Przepustnice i urządzenia do bilansowania przepływu zapewniają równomierny rozdział ssania pomiędzy wszystkimi połączonymi maszynami, zapobiegając sytuacjom, w których jedna maszyna „głodzi” inne, pozbawiając je niezbędnego przepływu powietrza. Modularna konstrukcja instalacji zbierania z źródła pozwala zakładom rozpocząć działania od najbardziej krytycznych maszyn o wysokiej emisji i stopniowo rozszerzać zakres ochrony w miarę możliwości budżetowych, zamiast wymagać od początku kompleksowej, zakładowej implementacji. Filtr do usuwania oparów oleju stosowany w obróbce skrawaniem zachowuje powietrze klimatyzowane wewnątrz zakładu, przeprowadzając jego cyrkulację po oczyszczeniu zamiast odprowadzania na zewnątrz – co stanowi istotną zaletę w klimatach wymagających ogrzewania lub chłodzenia. Ta zamknięta pętla eliminuje potrzebę stosowania systemów powietrza zewnętrzengo uzupełniającego, które byłyby niezbędne do zastąpienia odprowadzanego powietrza, unikając tym samym kosztów energetycznych i złożoności sprzętowej związanych z kondycjonowaniem napływającego powietrza zewnętrznego. Zbieranie z źródła umożliwia również skoncentrowanie zebranego oleju w celu łatwiejszego odzysku i recyklingu, ponieważ wyższe stężenie zanieczyszczeń w przechwytywanym strumieniu powietrza zapewnia większą ilość odzyskiwanej cieczy chłodząco-smarującej przypadającą na jednostkę przetwarzanego powietrza. Filtr do usuwania oparów oleju stosowany w obróbce skrawaniem redukuje przenoszenie hałasu z operacji obróbki skrawaniem poprzez zastosowanie materiałów tłumiących dźwięk w przewodach wentylacyjnych i obudowach, co przyczynia się do ogólnego komfortu pracy. Elastyczność montażu umożliwia adaptację systemu do istniejących zakładów bez konieczności dokonywania istotnych modyfikacji konstrukcyjnych – możliwe są rozwiązania z jednostkami montowanymi na suficie, stojącymi na podłodze lub zintegrowanymi bezpośrednio z maszyną, w zależności od dostępnej przestrzeni i układu zakładu.
Inteligentne monitorowanie i automatyczne alerty serwisowe optymalizują wydajność

Inteligentne monitorowanie i automatyczne alerty serwisowe optymalizują wydajność

Filtr do usuwania oparów oleju stosowany w obróbce skrawaniem wyposażony jest w zaawansowane systemy monitoringu, które ciągle śledzą parametry pracy i dostarczają zespołów konserwacyjnych informacji umożliwiających podjęcie konkretnych działań, zapewniając stabilną wydajność oraz zapobiegając nieoczekiwanym awariom. Czujniki różnicy ciśnień mierzą opór na każdym etapie filtracji, wykrywając stopniowy wzrost wartości tego oporu w miarę zanieczyszczania się filtrów chwyconymi zanieczyszczeniami. Gdy spadek ciśnienia osiągnie ustalone progowe wartości, filtr do usuwania oparów oleju stosowany w obróbce skrawaniem aktywuje sygnały świetlne i dźwiękowe, powiadamiając operatorów o konieczności zaplanowania wymiany filtrów przed pogorszeniem się jego wydajności. Takie podejście do konserwacji predykcyjnej zapobiega sytuacjom, w których całkowicie nasycane filtry ograniczają przepływ powietrza, co prowadzi do obniżenia skuteczności chwytania zanieczyszczeń i uwalniania ich do środowiska roboczego. System monitoringu rejestruje zmiany ciśnienia w czasie, umożliwiając zakładom ustalenie dokładnych interwałów serwisowych na podstawie rzeczywistych warunków eksploatacji, a nie arbitralnych harmonogramów kalendarzowych. Czujniki przepływu powietrza sprawdzają, czy filtr do usuwania oparów oleju stosowany w obróbce skrawaniem utrzymuje projektowane prędkości przepływu w punktach chwytania, ostrzegając przed zatorami, uszkodzeniami wentylatora lub nieprawidłową pracą przepustnic, które mogłyby obniżyć skuteczność zbierania zanieczyszczeń. Niektóre zaawansowane systemy integrują się z systemami zarządzania budynkami zakładu, zapewniając scentralizowaną widoczność wydajności filtracji w wielu jednostkach oraz umożliwiając zdalne monitorowanie przez personel konserwacyjny. Filtr do usuwania oparów oleju stosowany w obróbce skrawaniem może przesyłać dane dotyczące swojej wydajności do chmurowych platform, gdzie algorytmy analityczne identyfikują wzorce, przewidują pozostały czas życia filtrów oraz optymalizują harmonogramy ich wymiany w celu minimalizacji kosztów przy jednoczesnym zachowaniu skutecznej ochrony. Liczniki godzin pracy rejestrują rzeczywisty czas eksploatacji, rozróżniając zakłady pracujące w jednej zmianie od tych funkcjonujących w trybie ciągłym, co zapewnia, że zalecenia serwisowe odzwierciedlają rzeczywiste zużycie, a nie upływający czas kalendarzowy. Wskaźniki nasycenia filtrów wykorzystują barwną zmianę medium lub czujniki elektroniczne, zapewniając wizualne potwierdzenie stanu filtrów i umożliwiając szybką ocenę podczas rutynowych inspekcji bez konieczności interpretowania wskazań manometru. Filtr do usuwania oparów oleju stosowany w obróbce skrawaniem w niektórych konfiguracjach wyposażony jest w zautomatyzowane systemy czyszczenia filtrów, wykorzystujące technologię strumieni pulsacyjnych lub wstrząs mechaniczny w celu odprowadzenia nagromadzonych cząstek i wydłużenia interwałów serwisowych. Te samoczyszczące się mechanizmy okazują się szczególnie wartościowe w zastosowaniach o dużym obciążeniu, w których w przeciwnym razie wymiana filtrów ręczna odbywałaby się bardzo często, co pozwala zmniejszyć nakłady pracy serwisowej oraz koszty wymiany filtrów. System monitoringu może komunikować się z kontrolerami maszyn narzędziowych, automatycznie obniżając parametry obróbki lub wstrzymując procesy, jeśli wydajność filtracji spadnie poniżej bezpiecznych progów, zapobiegając narażeniu pracowników w przypadku awarii filtrów. Filtr do usuwania oparów oleju stosowany w obróbce skrawaniem przechowuje dane historyczne dotyczące swojej wydajności, które okazują się nieocenione podczas diagnozowania usterek, ujawniając korelacje między parametrami obróbki, rodzajami środków chłodząco-smarujących oraz szybkością zanieczyszczania filtrów. Informacje te wspierają działania związane z optymalizacją procesów, umożliwiając potencjalne identyfikowanie możliwości redukcji generowania mgieł poprzez dostosowanie parametrów skrawania lub zmianę składu środków chłodząco-smarujących. Planowanie konserwacji staje się bardziej efektywne, ponieważ system automatycznie generuje zlecenia serwisowe w momencie, gdy konieczna jest interwencja, integrując się z komputerowymi systemami zarządzania konserwacją (CMMS), stosowanymi w wielu zakładach. Filtr do usuwania oparów oleju stosowany w obróbce skrawaniem oferuje funkcje diagnostyczne pozwalające odróżnić normalne zanieczyszczenie filtrów od warunków nietypowych, takich jak przecieki środków chłodząco-smarujących, nadmierne generowanie mgieł spowodowane zużyciem uszczelek maszyn lub nieodpowiednie parametry skrawania. Możliwe staje się zdalne wsparcie diagnostyczne ze strony producentów sprzętu, gdy systemy monitoringu są podłączone do platform internetowych, co pozwala na profesjonalną diagnostykę bez konieczności wizyt na miejscu. Funkcje monitoringu energii śledzą zużycie mocy, pomagając zakładom zrozumieć koszty eksploatacji oraz zidentyfikować możliwości poprawy efektywności dzięki optymalizacji prędkości wentylatora lub dostosowaniu harmonogramu pracy. Filtr do usuwania oparów oleju stosowany w obróbce skrawaniem może regulować prędkość wentylatora w zależności od rzeczywistego poziomu emisji, redukując zużycie energii w okresach lekkiej obróbki lub postoju maszyny, przy jednoczesnym zachowaniu pełnej wydajności podczas intensywnej obróbki skrawaniem.

Uzyskaj bezpłatną ofertę

Nasz przedstawiciel skontaktuje się z Państwem wkrótce.
E-mail
Nazwa
Nazwa firmy
Wiadomość
0/1000
e-mail przejdź do góry